Nous utilisons des cookies pour permettre à nos sites web de mémoriser des informations, pour aider certaines fonctionnalités du site web à fonctionner correctement, pour comprendre comment vous interagissez avec et utilisez nos sites web et pour vous afficher du contenu et des publicités qui sont pertinents et engageants pour vous.
En cliquant sur Accepter tout, vous consentez à l'utilisation de ces cookies.
La boutique ne fonctionnera pas correctement si les cookies sont désactivés.
Réponse rapide : Le processus de fabrication de sweats à capuche personnalisés pour les petites entreprises passe par sept jalons. On commence par choisir une filière (vêtement vierge de stock décoré ou coupe-couture). Viennent ensuite le verrouillage des spécifications, la préparation de la décoration, la validation d'un échantillon de préproduction, puis la coupe, la couture et la décoration de la série. Le contrôle qualité final et les documents de conformité arrivent en dernier. La plupart des retards naissent avant la production : visuel non finalisé, échantillon non validé ou répartition des tailles manquante. La plupart des défauts apparaissent à trois endroits : la patte de la fermeture à glissière, l'étape de cuisson de l'impression et l'étiquette. Le compte à rebours de la production ne démarre normalement qu'une fois le visuel, l'échantillon et le paiement tous confirmés.
Vous avez validé la maquette, versé l'acompte, puis plus rien pendant une semaine. Pour une petite entreprise, c'est le moment le plus stressant du processus de fabrication de sweats à capuche personnalisés, car on ne voit pas ce qui se passe. On ne peut pas non plus savoir si la date de lancement reste réaliste.
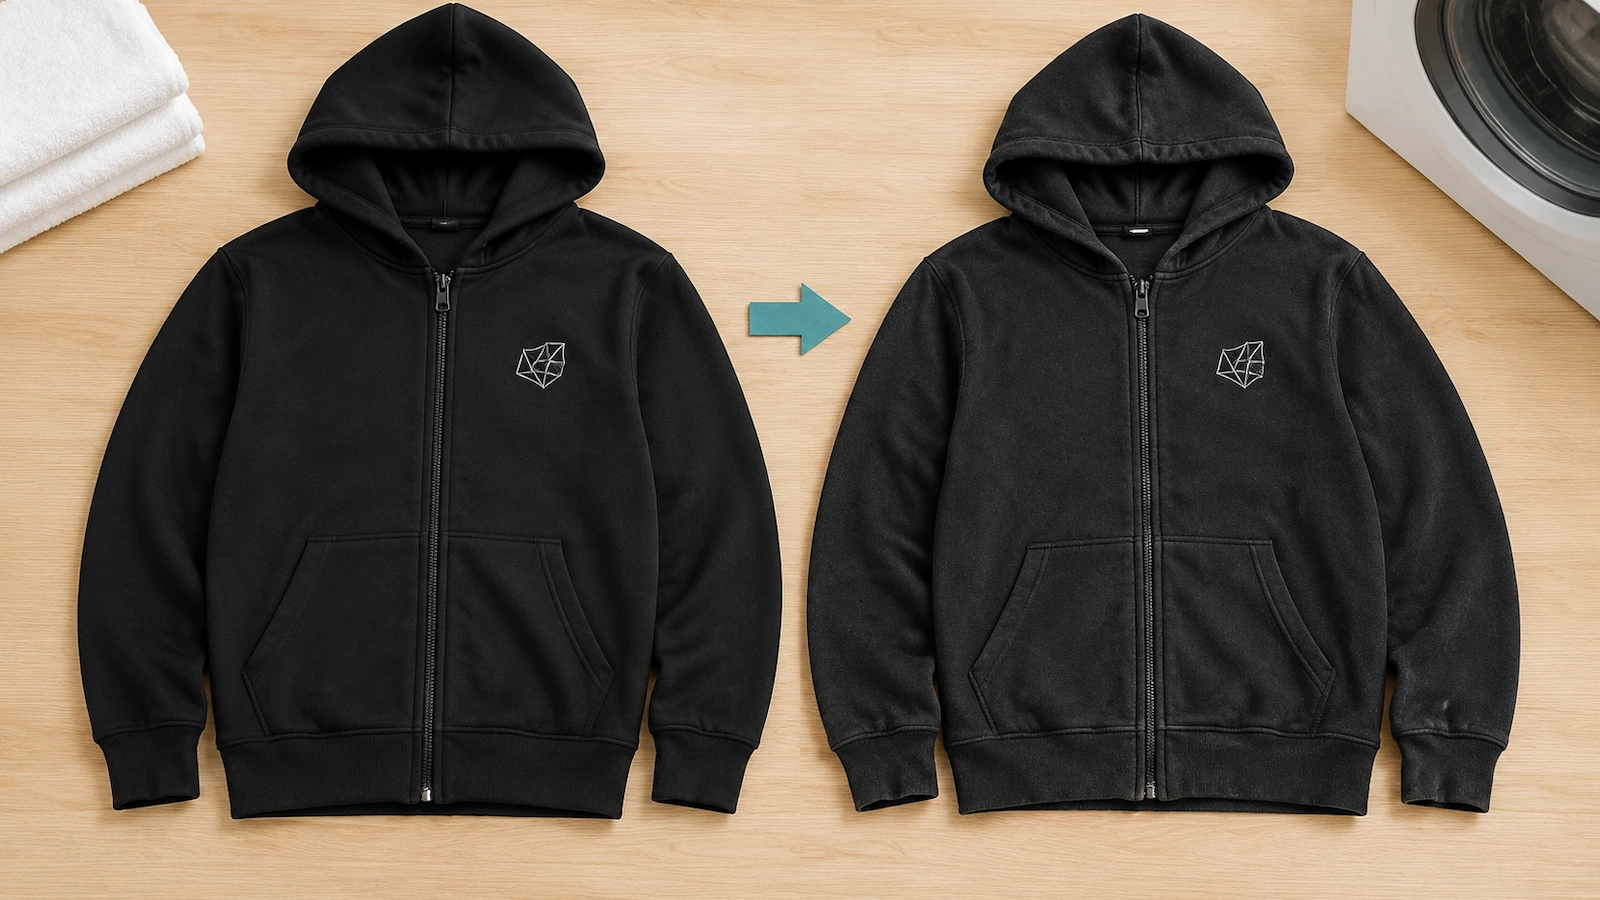
Ce silence compte, car les problèmes se révèlent tard. Les avis d'acheteurs sur les sweats zippés suivent le même schéma. Une fermeture à glissière « cassée dès le premier jour ». Une patte qui ondule après un lavage, parce que le corps en coton rétrécit alors que le ruban de la fermeture ne bouge pas. Un ruban de fermeture blanc qui n'apparaissait pas dans l'aperçu numérique. Une impression sur la poitrine qui se fendille à l'endroit où elle croise les dents de la fermeture. Aucun de ces défauts n'apparaît sur une maquette à plat. Chacun aurait pu être repéré à un jalon précis de la production.
Ce guide suit une commande de sweats à capuche de la validation à la livraison, étape par étape. À chaque étape, vous verrez ce que fait l'usine, ce qu'elle attend de vous, où les délais dérapent le plus souvent et où naissent les défauts. Si vous hésitez encore sur ce qu'il faut commander plutôt que sur la façon dont c'est fabriqué, notre page consacrée aux sweats à capuche zippés imprimés, spécifiés pour résister à la fermeture à glissière présente les spécifications, les zones de visuel et le choix du canal.
Que signifie « fabrication » pour une petite commande de sweats à capuche ?
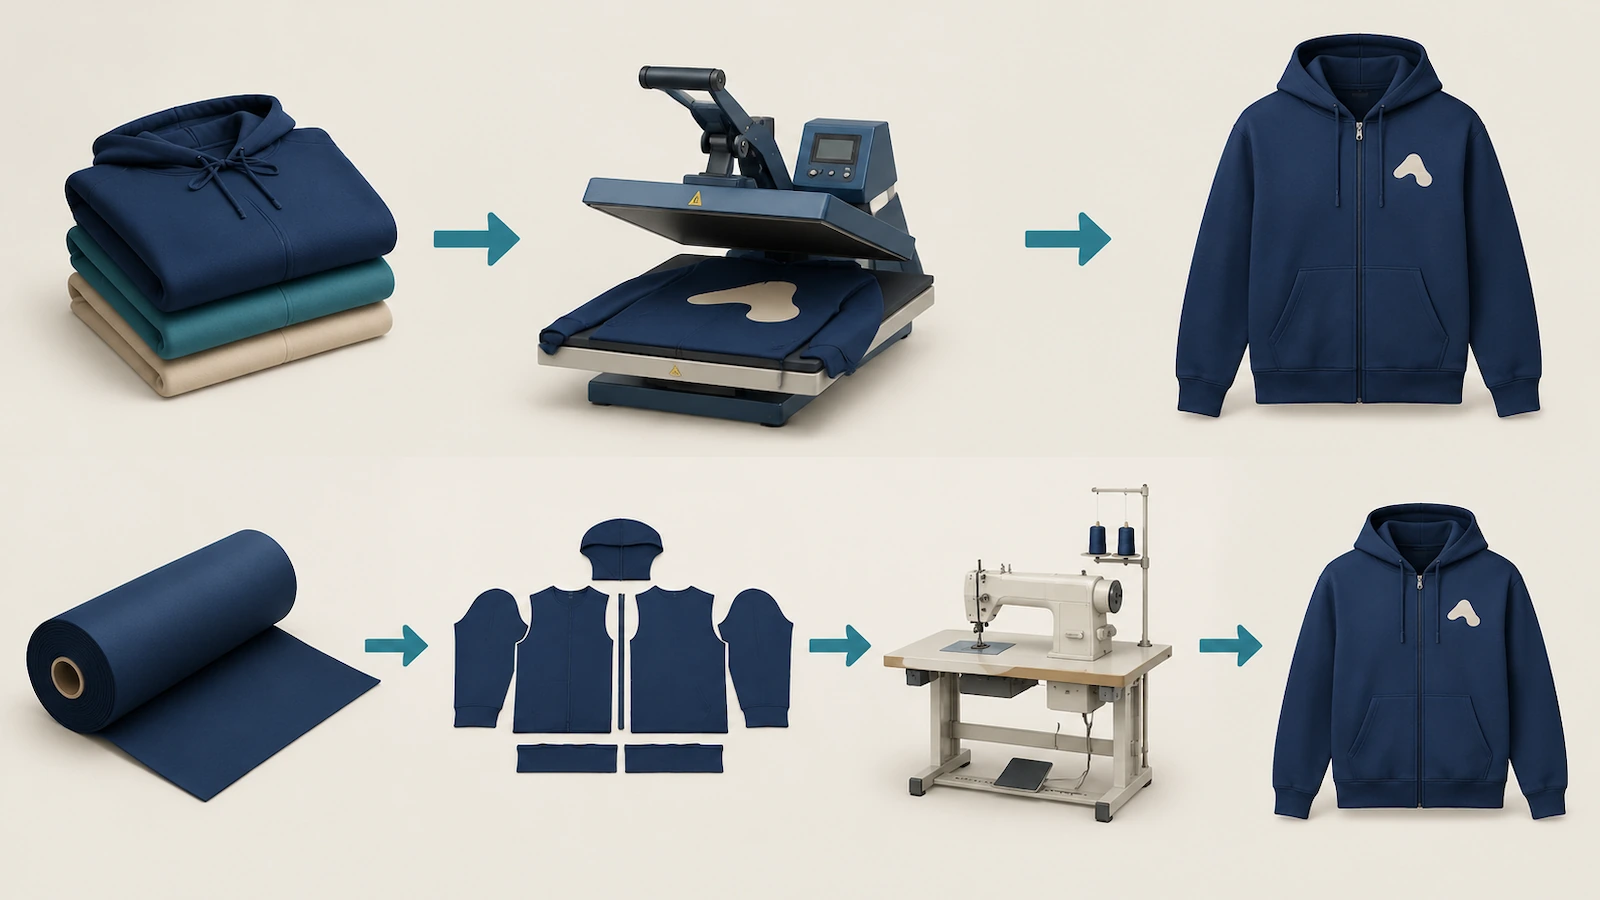
Les commandes de sweats à capuche des petites entreprises suivent l'une de deux filières, chacune avec son propre calendrier de production.
Vêtements vierges de stock, décorés. Le vêtement existe déjà. Une usine a tricoté le molleton, un atelier de confection a assemblé le sweat, et un distributeur le tient en stock par couleur et par taille. Votre commande est en réalité un travail de décoration : l'usine prélève les vierges, puis imprime, brode ou transfère votre visuel, contrôle et expédie. Vous maîtrisez le visuel et son emplacement. Vous ne maîtrisez ni le grammage du tissu, ni la quincaillerie de la fermeture, ni la doublure de la capuche, ni la coupe. La plupart des sweats à capuche avec logo personnalisé pour le personnel, les événements et les équipes empruntent cette filière.
Coupe-couture. Le vêtement est fabriqué pour vous. Le tissu est approvisionné ou tricoté selon vos spécifications, un patron est gradué sur vos tailles, les panneaux sont coupés, et le sweat est cousu avec la fermeture, les poches et les finitions que vous avez choisies. La décoration peut alors se faire sur les panneaux coupés à plat avant l'assemblage, ce qui est la façon la plus propre de placer un visuel près d'une patte. Vous maîtrisez presque tout. En contrepartie, vous acceptez davantage de tours d'échantillonnage, des minimums par couleur et un calendrier plus long.
Beaucoup de petites marques démarrent avec des vierges et passent à la coupe-couture dès qu'un modèle a prouvé qu'il se vend. Les étapes ci-dessous valent pour les deux filières. La coupe-couture les enchaîne simplement toutes, tandis que la filière des vierges saute le travail sur le tissu et le patron.
Le processus de fabrication de sweats à capuche personnalisés pour les petites entreprises, étape par étape
Étape 1 : choix de la filière et prise de commande
Ce qui se passe : L'usine confirme la filière, le vêtement vierge ou le tissu, la méthode de décoration, la quantité par couleur et la date de réception dont vous avez besoin.
Ce qu'elle attend de vous : Cinq éléments, tous fermes : la taille adulte ou enfant, le marché de destination, la répartition des tailles par couleur, un budget unitaire cible et la vraie échéance. L'échéance doit être la date de l'événement, pas « dès que possible ».
Où les retards commencent : Le plus courant est une répartition des tailles qui arrive tard. Les vierges sont alloués par couleur et par taille. Un « nous confirmerons les tailles la semaine prochaine » bloque toute la commande, y compris les couleurs déjà décidées. En coupe-couture, chaque couleur supplémentaire a généralement son propre minimum. Répartir une même quantité sur de nombreuses couleurs peut faire passer une commande sous le seuil et rouvrir le devis.
Étape 2 : verrouillage des spécifications (le dossier technique)
Ce qui se passe : Chaque variable qui modifie le coût ou le calendrier est consignée une fois pour toutes. Cela comprend la composition des fibres et le grammage du tissu, le prérétrécissement, le type de fermeture à glissière (métal ou spirale, couleur du ruban, style de curseur, butées haute et basse), la construction de la capuche, le style des poches, les finitions côtelées, le contenu de l'étiquette et le conditionnement.
Où les défauts naissent : Des indications de grammage vagues. Indiquez le grammage du tissu dans les deux unités, oz/yd² et g/m² (1 oz/yd² ≈ 33,9 g/m²), car les distributeurs américains et les usines étrangères n'utilisent pas les mêmes conventions. Les noms commerciaux ne sont pas des spécifications. Un sweat zippé très répandu, de 8,0 oz/yd² (≈271 g/m²), en 50/50, est vendu comme un « mélange épais ». Des acheteurs vérifiés l'ont renvoyé parce que « c'était annoncé comme épais ; ce n'est pas le cas ». Si vous voulez un toucher épais, précisez le chiffre.
La fermeture à glissière doit aussi figurer dans ce document, et non dans un e-mail ultérieur. Un modèle zippé ajoute une opération de patte qu'un modèle à enfiler n'a pas. Un corps en molleton épais tire sur une fermeture légère, et une fermeture rigide déforme un corps souple. Changer la marque de la fermeture, le type de dents ou la couleur du ruban après la coupe du tissu modifie à la fois le coût et le délai. Considérez la fermeture comme verrouillée une fois l'étape 2 signée.
Une référence à demander : La résistance d'une fermeture à glissière dispose d'une méthode d'essai reconnue, ASTM D2061[1]. Elle couvre la résistance transversale de la chaîne, la tenue des butées, la tenue du verrouillage du curseur et la résistance à l'arrachement. Si un fournisseur qualifie sa fermeture de « durable », demandez lequel de ces essais étaye cette affirmation.
Étape 3 : préparation du visuel et de la décoration
Ce qui se passe : Votre visuel est converti en outillage de production pour la méthode choisie. La sérigraphie exige un film et un écran par couleur d'encre. La broderie exige un fichier de points, numérisé séparément du fichier du logo, qui fixe la densité de points, la sous-couche et l'entoilage. Le DTG exige un profil d'impression et, sur les vêtements foncés, généralement une étape de prétraitement. Le DTF exige des transferts sur film imprimés et poudrés.
Où les retards commencent : Un visuel de production qui n'est en réalité pas prêt pour la production. Exemples courants : fichiers matriciels à redessiner, polices jamais vectorisées ou couleurs d'encre jamais calées. Beaucoup d'ateliers précisent clairement que le compte à rebours du délai ne démarre qu'une fois en main un visuel prêt à imprimer, une maquette validée et le paiement. Tout ce que vous envoyez en retard à cette étape décale la date d'expédition d'autant.
Où les défauts naissent : Emplacement par rapport à la fermeture. Le visuel d'un modèle zippé se place sur la poitrine gauche, dans le dos ou sur les manches, à distance des dents. Nous expliquons les raisons et les zones sur la page produit du sweat à capuche zippé, nous nous limitons donc ici à la conséquence en production. Un visuel qui traverse la patte devient une exception chiffrée au cas par cas, avec son propre échantillon. Ce n'est pas une ligne standard du devis.
L'automatisation raccourcit la préparation des petites séries. La couverture sectorielle de la saison des salons professionnels de 2026 a mis en avant des lignes DTF où un seul opérateur charge un vêtement, scanne un code-barres et lance le pressage, pendant que le système imprime, cuit et gère le transfert (Impressions, L'état de la décoration textile en 2026[2]). Une mise en place plus rapide ne permet toujours pas à une presse à chaud de s'appliquer à plat sur les dents d'une fermeture.
Étape 4 : échantillon de préproduction et validation
Ce qui se passe : L'usine fabrique un ou plusieurs sweats finis sur le vrai vêtement vierge ou le vrai tissu, avec la vraie fermeture, décorés selon la vraie méthode. C'est le dernier moment où changer quelque chose coûte peu.
Où les défauts se cachent : Un échantillon neuf paraît généralement parfait. Les craquelures dans les zones d'encre épaisse, les fronces autour des broderies denses et l'ondulation de la patte n'apparaissent souvent qu'après lavage, étirement et manipulations répétées. Une étude de cas d'usine décrivait une impression dorsale d'aspect net à la livraison, puis marquée de fines fissures de surface dans les zones d'encre les plus épaisses après un lavage. Les forums de broderie signalent le même schéma sur du molleton 50/50 : la broderie est plate avant lavage et froncée après le sèche-linge. La solution habituelle est un entoilage à découper et une densité de points plus faible.
À tester avant de signer :
Lavez et séchez l'échantillon au sèche-linge au moins trois fois, retourné, avec les réglages de l'étiquette d'entretien que vous prévoyez d'imprimer.
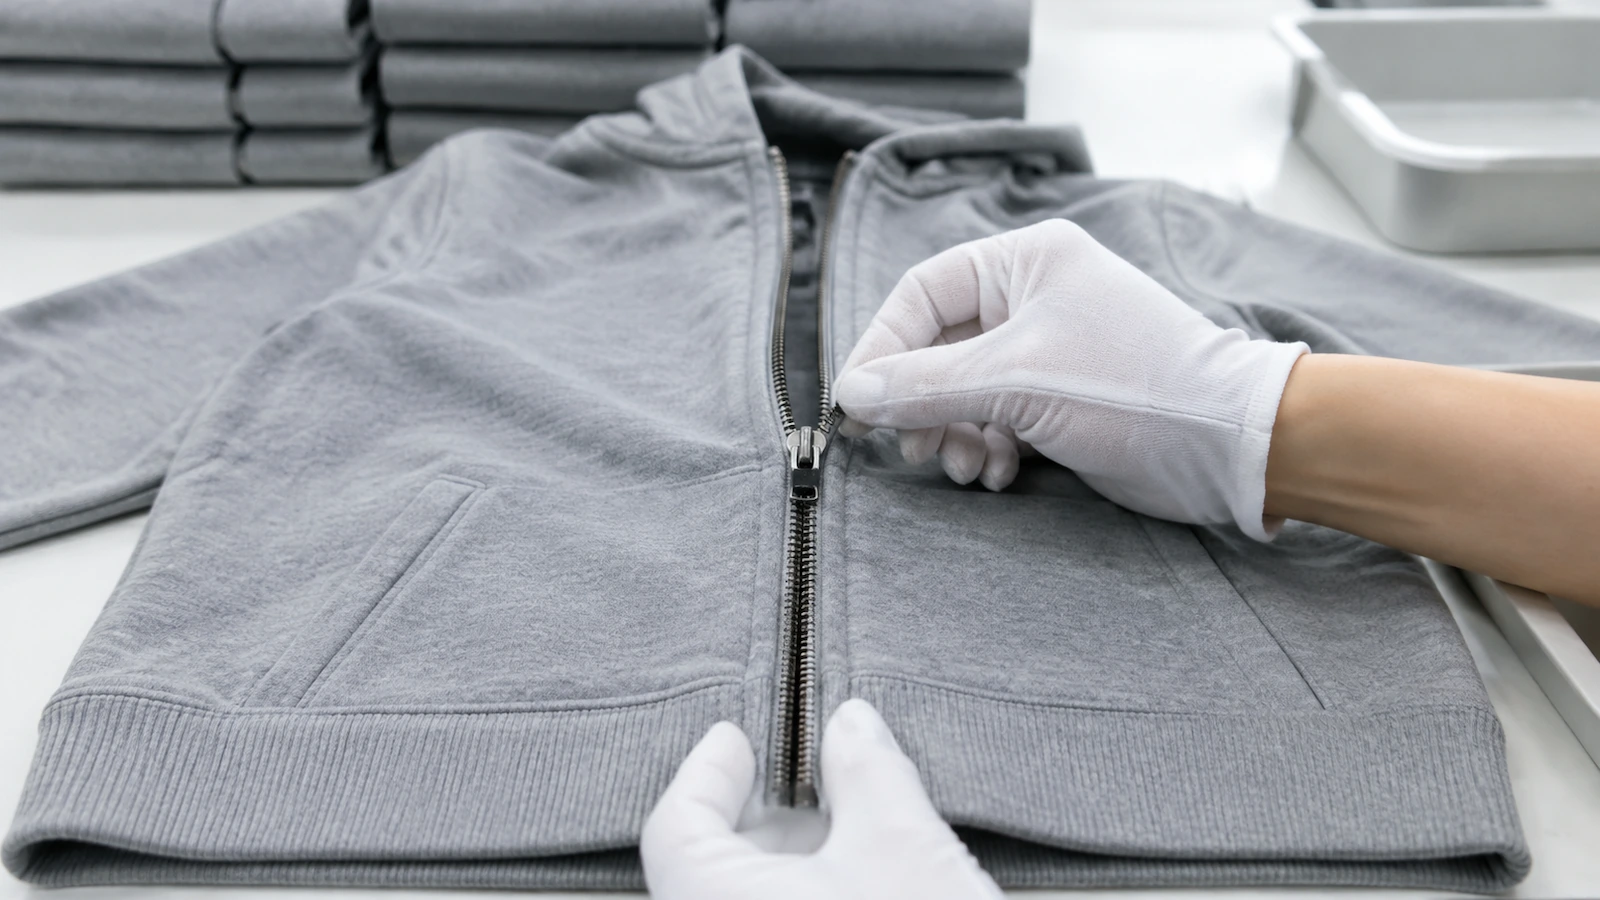
Faites parcourir à la fermeture toute sa course d'ouverture et de fermeture, de nombreuses fois. Vérifiez qu'aucune dent n'attrape le tissu, que le curseur ne racle pas le visuel et que la patte reste bien à plat.
Étirez la zone imprimée à la main et cherchez des fissures le long des bords de l'encre.
Comparez la couleur séparément sur vêtements foncés et clairs. Sur tissu foncé, l'encre blanche du DTG peut laisser transparaître une partie de la couleur de fond, ce que la sérigraphie évite généralement.
Pour la solidité des couleurs, demandez si le tissu ou la décoration a été testé selon AATCC TM61 (lavage domestique accéléré) et quelle note sur l'échelle de gris a été obtenue.
Validez l'échantillon lavé, pas l'échantillon neuf. Photographiez-le, conservez-le et référencez-le dans votre bon de commande comme standard approuvé.
Étape 5 : production de la série
Ce qui se passe dans la filière des vierges : Les vierges sont réceptionnés et comptés par taille et par couleur, puis décorés, cuits ou finis, et pliés. Les manques de quantité côté distributeur sont la surprise la plus fréquente. Une bonne usine signale les manques avant de décorer, pas après.
Ce qui se passe dans la filière coupe-couture : Le tissu est contrôlé et détendu, les panneaux sont coupés par taille, les panneaux à plat sont décorés si le modèle l'exige, puis le corps, la capuche, les manches, les poches et la patte sont cousus. La pose de la fermeture est l'opération la plus lente de la chaîne et celle qui crée le plus de défauts. Si le corps en coton n'a pas été prérétréci et que le ruban en nylon de la fermeture ne rétrécit pas, le premier lavage à la maison produit la patte ondulée que les acheteurs décrivent comme une fermeture « bacon ».
Où les défauts naissent : À la cuisson. Un plastisol sous-cuit reste collant et part au lavage. Une encre trop cuite devient cassante et se fissure. Les transferts DTF qui s'écartent de la température, de la pression ou du temps de maintien spécifiés se décollent sur les bords. La bonne fenêtre figure dans la fiche technique du fabricant de l'encre ou du film, pas dans un article de blog. Demandez à l'usine selon quelle fiche technique elle cuit.
Étape 6 : contrôle qualité en cours de production et final
Ce qui se passe : L'inspection a lieu deux fois. Les contrôles en cours de couture et de décoration détectent tôt les erreurs systématiques. Une inspection finale, généralement un échantillon AQL prélevé dans les cartons emballés, décide de l'expédition du lot.
Liste de contrôle qualité d'un modèle zippé :
Course complète de la fermeture sur chaque pièce inspectée : aucune dent sautée, aucun tissu coincé dans la chaîne, aucun curseur desserré.
La patte reste à plat fermeture tirée, et les ourlets gauche et droit s'alignent en bas.
La position de la décoration est homogène d'une taille à l'autre. Sur les grandes tailles, vérifiez que le visuel a été agrandi comme convenu.
Aucune fissure de l'impression après un test d'étirement, ni fronces de broderie, ni points de liaison flottants.
Les mesures du vêtement par taille correspondent à la fiche de spécifications convenue.
Les étiquettes sont présentes, lisibles et correctes (voir l'étape 7).
Prévoir le rebut : Les ateliers de décoration annoncent couramment un taux de rebut de 2–3 % sur les séries imprimées. Pour une commande liée à un événement, sans marge pour une réimpression, demandez si quelques pièces en surplus par taille sont incluses ou s'il faut en ajouter.
Étape 7 : conformité, étiquetage et expédition
C'est l'étape que les petites entreprises ont tendance à négliger. C'est aussi là qu'une commande terminée peut être bloquée dans un port ou retirée de la vente.
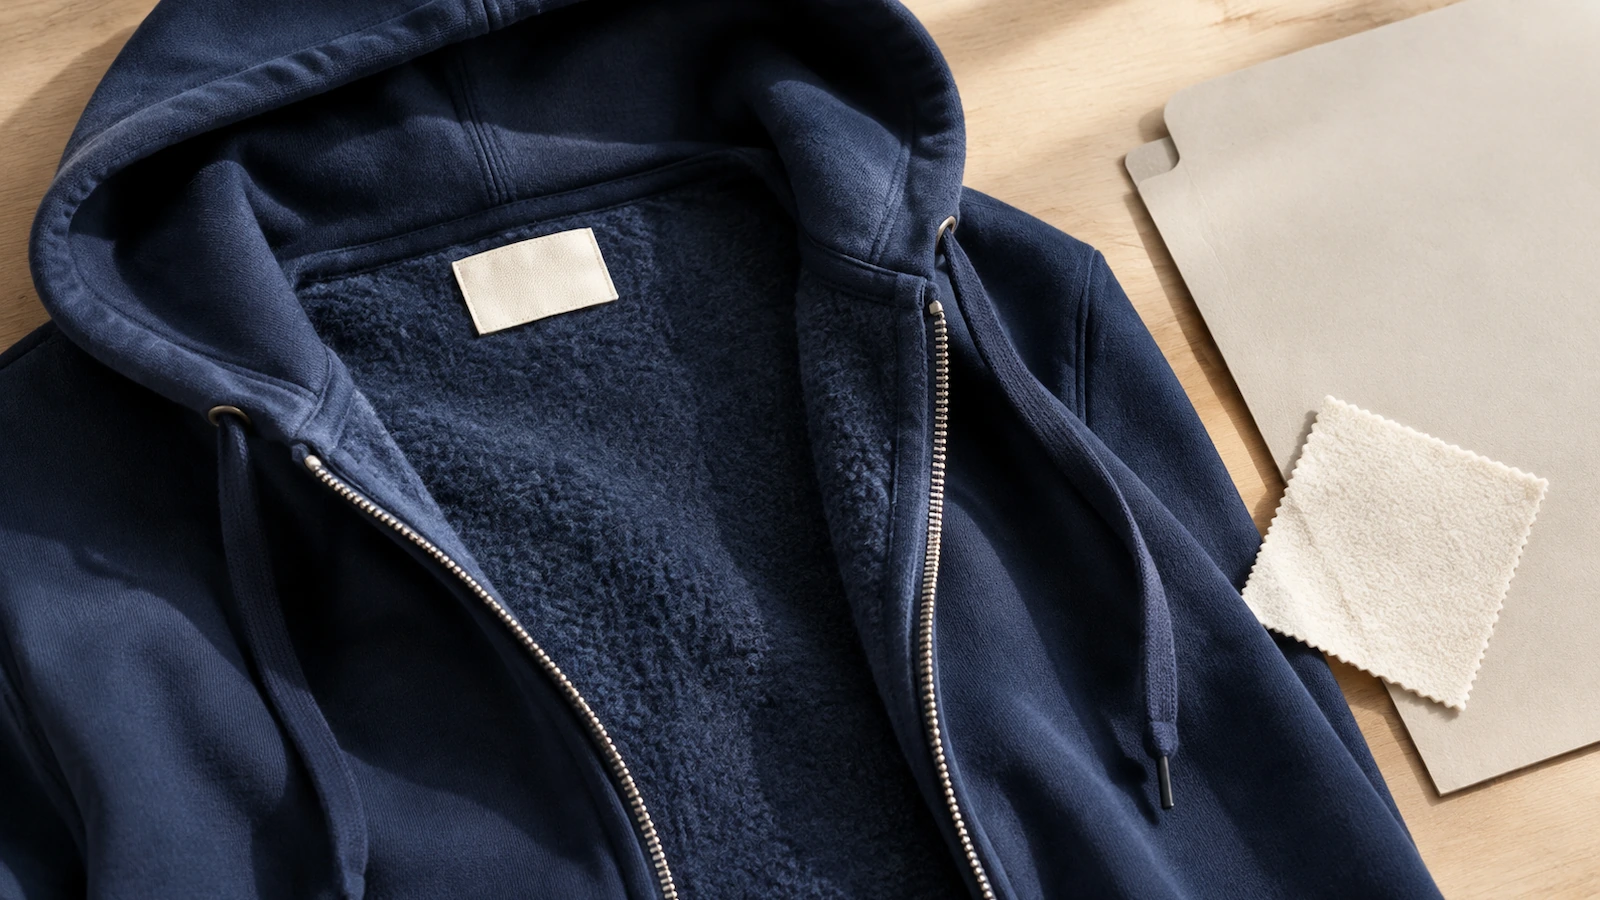
Inflammabilité. Les textiles d'habillement vendus aux États-Unis relèvent de 16 CFR partie 1610. Le molleton est un tissu à surface pelucheuse, et les tissus à surface pelucheuse sont classés différemment des tissus lisses. Un tissu à surface pelucheuse relève de la classe 1 si son temps de combustion dépasse 7,0 secondes, ou s'il ne présente qu'un embrasement de surface qui n'enflamme pas le tissu de base. Les tissus à surface lisse exigent 3,5 secondes ou plus. Un tissu de classe 3 ne peut pas être utilisé dans l'habillement (16 CFR §1610,4[3]). Les recommandations de la CPSC citent les « vestes zippées sur toute la hauteur de l'avant » comme exemple de doublures à zones exposées. Un intérieur en molleton gratté visible lorsque le sweat est ouvert peut donc nécessiter son propre essai, même si la face extérieure bénéficie d'une exemption. Les vêtements pour adultes exigent un certificat général de conformité écrit (recommandations de la CPSC pour l'habillement[4]).
Étiquetage. Chaque vêtement doit porter la dénomination générique et le pourcentage en poids de chaque fibre représentant 5 % ou plus, le nom du fabricant ou son numéro RN, ainsi que le pays d'origine (16 CFR §303,16[5]). Il faut aussi des instructions d'entretien permanentes conformément à la règle d'étiquetage d'entretien de la FTC[6]. Si un atelier de décoration découpe l'étiquette d'origine du vêtement vierge et ne coud qu'une étiquette de logo, le vêtement peut se retrouver non conforme.
Les tailles enfant sont un produit à part. Les cordons de cou et de capuche des hauts d'extérieur pour enfants, en tailles 2T–12, sont considérés comme un danger substantiel pour le produit. Les cordons de taille et de bas, en tailles 2T–16, sont limités à 3 pouces apparents, sans bloque-cordon ni nœuds. Le personnel de la CPSC a connaissance de 26 décès et de 73 incidents non mortels liés aux cordons de cou et de capuche entre 1985 et 2019 (recommandations de la CPSC sur les cordons[7]). Les produits pour enfants exigent aussi une étiquette de traçabilité[8] permanente et un certificat de produit pour enfants. Les composants métalliques ou plastiques comme les fermetures doivent être testés pour le plomb. Une commande d'équipe incluant des tailles enfant ne peut pas reprendre les spécifications adulte avec des mesures réduites.
Chimie et approvisionnement. Deux autres contrôles s'appliquent à de nombreuses commandes.
PFAS : Depuis le 1 janvier 2025, la Californie et New York restreignent les PFAS dans les textiles. Lors de tests indépendants rapportés en 2026, environ 80 % des quelque 115 produits respectaient la loi des États, et certains ne la respectaient pas (The Guardian[9]). Un molleton déperlant ou antitache nécessite un résultat de fluor organique total fourni par le fournisseur.
Importations de coton : Le 31 juillet 2026, le DHS a ajouté 43 entreprises à la liste des entités de l'UFLPA, la portant à 187. La CBP a refusé l'entrée de plus de 24,300 envois en vertu de cette loi (DHS[10]). Un molleton en coton mélangé importé exige une documentation traçable de la fibre au vêtement fini.
Un certificat volontaire de substances nocives tel que OEKO-TEX STANDARD 100[11] peut appuyer vos allégations. Les sweats à capuche relèvent normalement de la classe de produits II (contact direct avec la peau). Un certificat détenu par un fabricant de vierges couvre ce vierge, pas l'encre ni le transfert ajoutés ensuite.
Où naissent les retards et les défauts ? Comparatif des filières et des méthodes
Le premier tableau associe chaque filière de production à ses variables maîtrisables et à ses points de défaillance les plus courants. Les délais et les minimums varient selon l'usine, le stock de vierges et la saison : faites-les donc confirmer par écrit par votre fournisseur.
Partagée avec la plateforme ; à vérifier pour les tailles enfant
Idéal pour
Personnel, événements, équipes, premières séries
Collections de marque une fois qu'un modèle a prouvé qu'il se vend
Tester des modèles, cadeaux uniques
Le second tableau compare les méthodes de décoration selon leur comportement en production.
Méthode
Étape de préparation
Étape de finition qui échoue
Défaut typique sur les modèles zippés
Sérigraphie
Un écran par couleur
Cuisson de l'encre
Craquelures dans les zones d'encre épaisse ; encre qui s'accumule dans la gorge de la fermeture
Broderie
Fichier de points numérisé
Choix de l'entoilage et de la densité
Fronces après le premier lavage
DTG
Profil d'impression et prétraitement
Prétraitement et cuisson
Zone de prétraitement visible ; blanc terne sur molleton foncé
DTF
Film imprimé et poudré
Température, pression et temps de maintien de la presse
Bords qui se décollent, surtout près des coutures et des dents
FAQ
FAQ : quand le compte à rebours de la production démarre-t-il vraiment ?
Il démarre quand la dernière de trois conditions est confirmée : un visuel prêt pour la production, une épreuve ou un échantillon validé, et le paiement. Le jour de la commande ne compte pas. Le temps passé à retoucher le visuel ou à attendre un retour sur l'échantillon s'ajoute au calendrier, il n'est pas absorbé par lui. Demandez à votre fournisseur d'indiquer par écrit son déclencheur de départ et de chiffrer séparément les jours de production et les jours de transport.
FAQ : puis-je changer la couleur de la fermeture ou le style des poches après validation ?
Dans la filière des vierges, uniquement en passant à un autre vierge, ce qui rouvre les vérifications de stock et les épreuves. En coupe-couture, un changement après la coupe du tissu implique généralement de nouvelles finitions, de nouveaux coûts et un nouveau calendrier. Verrouillez le type de fermeture, la couleur du ruban et les poches dans les spécifications de l'étape 2.
FAQ : combien de pièces supplémentaires faut-il commander ?
Les ateliers de décoration citent couramment un rebut de 2–3 % sur les séries imprimées. Si un manque poserait un vrai problème, comme pour un événement daté ou un effectif fixe de personnel, demandez si des pièces en surplus sont incluses par taille ou ajoutez vous-même une petite marge.
FAQ : les sweats à capuche promotionnels pour adultes nécessitent-ils un certificat d'inflammabilité ?
Oui. Les vêtements pour adultes non exemptés vendus aux États-Unis exigent un certificat général de conformité fondé sur 16 CFR partie 1610. Pour un modèle zippé à intérieur gratté visible lorsqu'il est ouvert, vérifiez que la doublure exposée a été évaluée, et pas seulement la face extérieure.
FAQ : les tailles enfant peuvent-elles reprendre les mêmes spécifications que la commande adulte ?
Non. Les tailles enfant exigent une capuche sans cordon de cou, des cordons de taille conformes, des essais de plomb sur les composants comme les fermetures, une étiquette de traçabilité et un certificat de produit pour enfants. Traitez les tailles enfant comme une ligne de production distincte au sein de la commande.
FAQ : le logo peut-il passer par-dessus la fermeture ?
C'est possible, mais c'est une exception chiffrée qui nécessite son propre échantillon. Ce n'est pas un emplacement standard. Les zones sûres et les raisons qui les justifient sont présentées sur notre page consacrée aux sweats à capuche zippés personnalisés .
Points clés
Le molleton suit les règles d'inflammabilité des surfaces pelucheuses, et les doublures exposées des modèles zippés comptent. — La classe 1 exige un temps de combustion supérieur à 7,0 secondes pour les surfaces pelucheuses (Source)
Les étiquettes font partie de la production, pas de la décoration. — Chaque fibre représentant 5 % ou plus doit être déclarée avec son pourcentage, ainsi que l'origine et le numéro RN ou le nom (Source)
Les sweats à capuche enfant ont besoin de leurs propres spécifications. — 26 décès et 73 incidents non mortels liés aux cordons de cou et de capuche, 1985–2019 (Source)
Le molleton de coton importé exige des justificatifs d'approvisionnement traçables. — 43 entreprises ajoutées en juillet 2026, 187 à la liste des entités de l'UFLPA (Source)
Le molleton traité aux PFAS est un risque bien réel en Californie et à New York. — Environ 80 % des quelque 115 produits testés respectaient la loi des États, donc environ 20 % ne la respectaient pas (Source)
Conclusion : rendre chaque jalon visible
Une commande de sweats à capuche d'une petite entreprise échoue rarement d'un seul coup. Elle dérape à la prise de commande quand les tailles arrivent tard, à la préparation quand le visuel n'est pas prêt pour la production, et à la validation quand un échantillon neuf est approuvé sans avoir été lavé. Les défauts viennent de la patte de la fermeture, de l'étape de cuisson et de l'étiquette. Demander à votre fournisseur de rendre compte de l'avancement selon ces sept jalons transforme une semaine de silence en un statut sur lequel vous pouvez agir.
Si vous prévoyez une série de sweats zippés imprimés, indiquez-nous vos quantités par couleur, vos tailles, la décoration et votre date de réception souhaitée, et nous cadrerons la commande jalon par jalon. Commencez par notre page consacrée aux sweats à capuche zippés personnalisés , puis demandez un devis. Nous confirmons par écrit les minimums, les délais et les essais pour votre commande précise, sans avancer de chiffres génériques.
Bonjour ! Je suis Bruce, fier papa de mon fils formidable. Je suis le fondateur de Zigpac, une entreprise d'impression et d'emballage qui aide les PME avec des solutions personnalisées. Créons quelque chose de génial ensemble !


 PDF du blog pour lecture hors ligne



Les informations ci-dessous sont requises pour la connexion via les réseaux sociaux
Se connecter
Créer un nouveau compte