Nous utilisons des cookies pour permettre à nos sites web de mémoriser des informations, pour aider certaines fonctionnalités du site web à fonctionner correctement, pour comprendre comment vous interagissez avec et utilisez nos sites web et pour vous afficher du contenu et des publicités qui sont pertinents et engageants pour vous.
En cliquant sur Accepter tout, vous consentez à l'utilisation de ces cookies.
La boutique ne fonctionnera pas correctement si les cookies sont désactivés.
Réponse rapide : Le calcul d'une caisse en carton ondulé comporte trois étapes. D'abord, multipliez le poids de chaque caisse remplie par le nombre de caisses empilées au-dessus de celle du bas, puis divisez par l'ensemble de vos facteurs d'environnement (humidité, durée de stockage, schéma de palettisation, manutention) pour obtenir la résistance à la compression de caisse (BCT) requise. Ensuite, estimez la BCT qu'un carton peut offrir avec la formule de McKee simplifiée, BCT ≈ 5,87 × ECT × √(épaisseur × périmètre), et retenez la qualité de carton la plus basse qui satisfait l'exigence. Enfin, calculez la surface du flan pour estimer la consommation de carton, le poids de la caisse et le coût matière par unité avant de demander des devis.
Dernière révision : octobre 2026. Tous les chiffres des exemples ci-dessous sont des exemples d'ingénierie illustratifs, et non des devis de fournisseurs.
La plupart des cahiers des charges d'emballage commencent par quelqu'un qui note « 32 ECT » sur un bon de commande parce que la dernière caisse utilisait cette valeur. Un véritable calcul de caisse en carton ondulé remplace cette habitude par trois chiffres que vous pouvez défendre devant la direction financière et devant votre fournisseur : la compression que la caisse du bas doit supporter, ce qu'une qualité de carton donnée peut offrir, et la quantité de carton que consomme chaque caisse. Ce guide traite les trois avec une seule caisse en exemple, afin que vous puissiez réutiliser la méthode avec vos propres dimensions et charges.
Pourquoi choisir la qualité de carton au jugé coûte plus cher que de faire le calcul
Le scénario d'échec est prévisible. Une qualité qui tient dans une salle d'essai sèche perd de sa résistance après des semaines sur une palette dans un entrepôt humide. Le rang du bas commence à gonfler, puis la pile penche, et les dégâts sont mis sur le compte du transporteur. L'erreur inverse coûte tout autant et se voit moins. Les équipes déjà échaudées passent chaque référence en carton double cannelure. Cela alourdit le carton, épaissit la paroi et augmente les dimensions extérieures, et sur les flux colis, ce surcroît d'encombrement peut faire basculer les envois dans une tranche de poids volumétrique supérieure.
Les deux erreurs viennent de la même lacune : personne n'a consigné la charge, l'environnement ni la capacité attendue du carton. Les trois calculs ci-dessous comblent cette lacune à partir de données que vous pouvez mesurer ou demander à un fournisseur. Ils ne remplacent pas les essais de compression, mais ils indiquent quelles qualités valent la peine d'être testées.
Que couvre réellement le calcul d'une caisse en carton ondulé ?
Pour l'expédition et le stockage, le calcul relie quatre propriétés mesurables d'une caisse en carton ondulé. Le Fibre Box Handbook[1] publié par la Fibre Box Association est la référence nord-américaine standard sur la relation entre ces propriétés et la conception, le stockage et l'utilisation des caisses.
Donnée
Ce qu'elle mesure
Unité utilisée dans ce guide
Origine de la valeur
ECT (Edge Crush Test, essai d'écrasement sur chant)
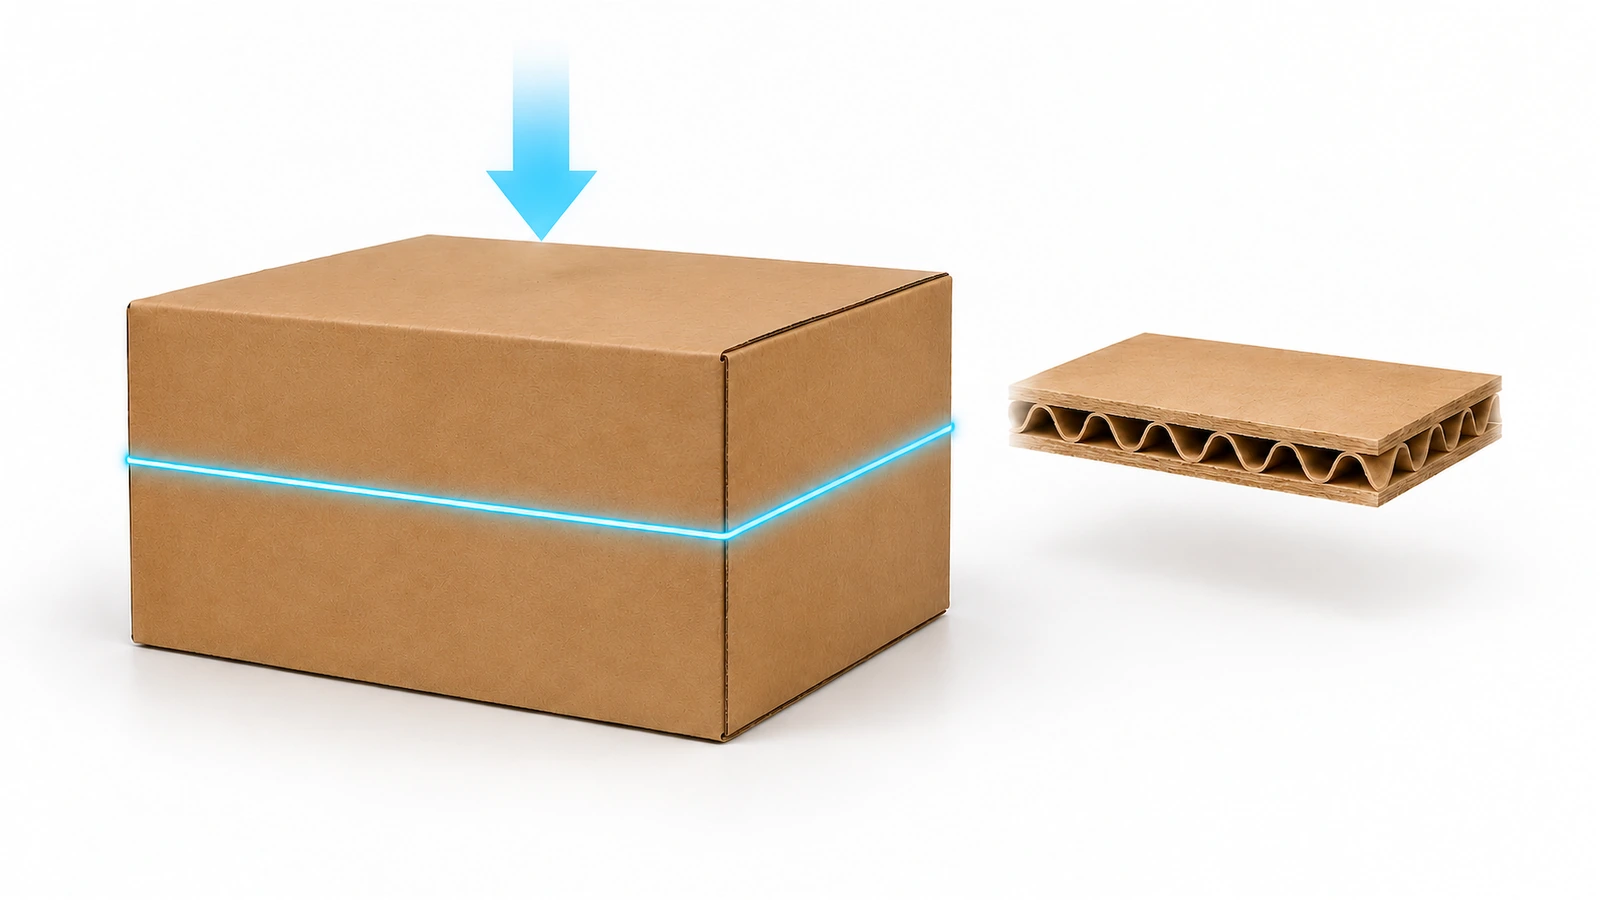
Résistance à la compression sur chant du carton complexe
lb/in
Qualité de carton indiquée par le fournisseur ; méthode d'essai selon ISO 3037:2022[2] ou les méthodes TAPPI d'écrasement sur chant
Épaisseur (h)
Épaisseur du carton complexe
pouces
Fiche technique du fournisseur ou micromètre d'épaisseur
Périmètre (Z)
2 × (longueur + largeur) de la caisse
pouces
Les dimensions de votre caisse
BCT (Box Compression Test, essai de compression de caisse)
Charge verticale qu'une caisse finie supporte avant rupture
lbf
Estimation de McKee, puis essai en laboratoire (par exemple, TAPPI T 804)
Éclatement (Mullen)
Résistance à la rupture à travers la face du carton
L'ECT prédit la tenue au gerbage. L'éclatement prédit la résistance à la perforation et aux manipulations brutales. C'est pourquoi le calcul de gerbage ci-dessous utilise l'ECT et ne convertit jamais une valeur d'éclatement en valeur de compression. Aux États-Unis, les spécifications des cartons et des caisses relèvent de l'ASTM sous-comité D10.27[4], qui couvre des documents tels que ASTM D4727 (spécification des feuilles) et D5118 (pratique de fabrication des caisses).
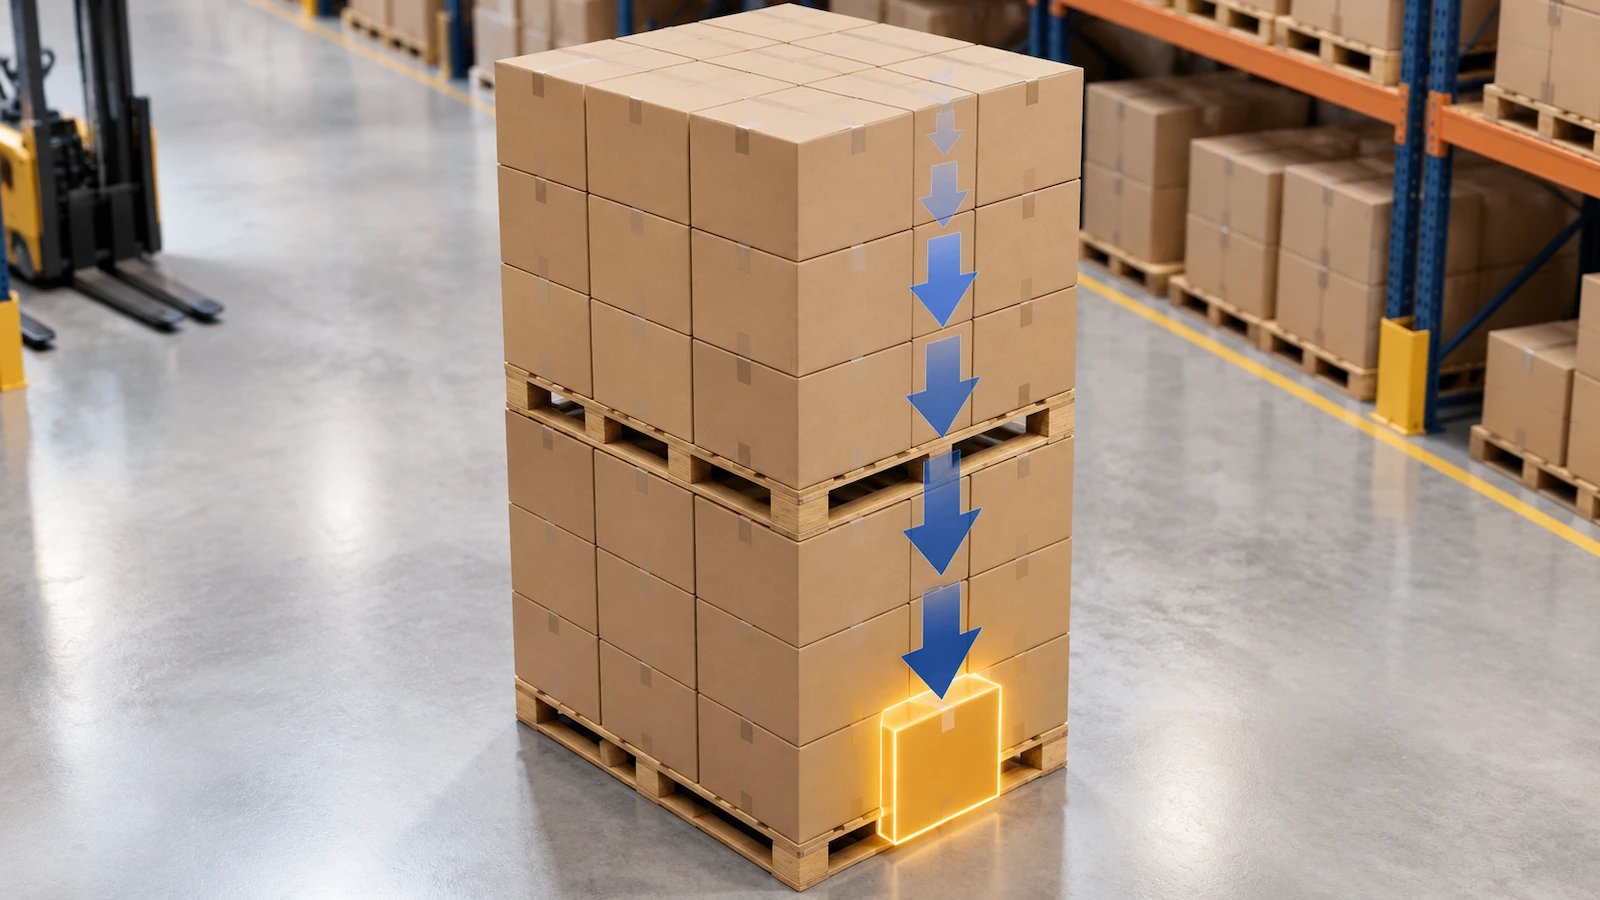
L'exemple traité tout au long est une caisse américaine standard (RSC) de dimensions intérieures 16 × 12 × 10 in. Chaque caisse remplie pèse 25 lb, et les palettes sont empilées sur cinq caisses de haut, puis superposées deux à deux dans l'entrepôt.
Étape 1 : Calculer la charge de gerbage sur la caisse du bas
La caisse du bas supporte toutes les caisses situées au-dessus d'elle dans sa colonne, et non son propre poids.
Charge de gerbage = poids par caisse remplie × (caisses dans la colonne − 1)
Dans l'exemple, deux palettes de 5 couches donnent une colonne de 10 caisses. La caisse du bas supporte 9 × 25 lb = 225 lb. Si le poids du plateau de la palette supérieure repose sur les caisses du dessous, ajoutez sa part par colonne. Pour une palette de 40 × 48 in comportant six caisses par couche, divisez le poids du plateau par six. L'omettre donne un résultat plus rassurant qu'il ne l'est.
Utilisez le pire cas réel, pas celui qui est prévu. Si l'entrepôt de réception gerbe trois palettes de haut, la colonne compte 15 caisses et la charge de gerbage devient 14 × 25 = 350 lb. Une seule question posée au 3PL (« quelle est votre hauteur de gerbage maximale ? ») peut changer la qualité requise.
Étape 2 : Convertir la charge de gerbage en BCT requise avec un coefficient de sécurité
La BCT de laboratoire est mesurée sur des caisses neuves dans des conditions normalisées. Les piles réelles perdent de la résistance avec le temps et l'humidité. Les ingénieurs modélisent cela avec des coefficients de perte, chacun inférieur à 1,0, qu'ils combinent en un coefficient de sécurité :
Coefficient de sécurité = 1 ÷ (produit de tous les coefficients de perte) BCT requise = charge de gerbage × coefficient de sécurité
L'humidité est généralement le coefficient le plus pénalisant. Les travaux compilés par le Georgia Tech Renewable Bioproducts Institute[5] montrent que la résistance à la compression d'une caisse chute lorsque la teneur en eau du carton augmente. Dans le jeu de données qui sous-tend ce guide, un point de référence correspondait à une perte de BCT d'environ 32 % à 80 % d'humidité relative, et des références en transport maritime citent des pertes approchant 50 %. Ces valeurs dépendent de la composition fibreuse du papier, de la cannelure, de la durée de stockage et des conditions d'essai. Considérez-les comme des données de planification, non comme des constantes.
Les coefficients ci-dessous sont des hypothèses d'exemple pour le cas traité. Remplacez-les par les recommandations du Fibre Box Handbook adaptées à vos conditions ou, mieux, par vos propres essais de BCT après vieillissement.
Condition
Coefficient d'exemple
Raison de son application
Humidité (entrepôt à environ 80 % d'humidité relative)
0.68
Reflète le point de référence de perte de BCT d'environ 32 %
Stockage de plusieurs semaines sous charge
0.60
Le carton flue sous une charge prolongée
Dommages de manutention et de transport
0.90
Les chocs et les coins abîmés réduisent les arêtes porteuses
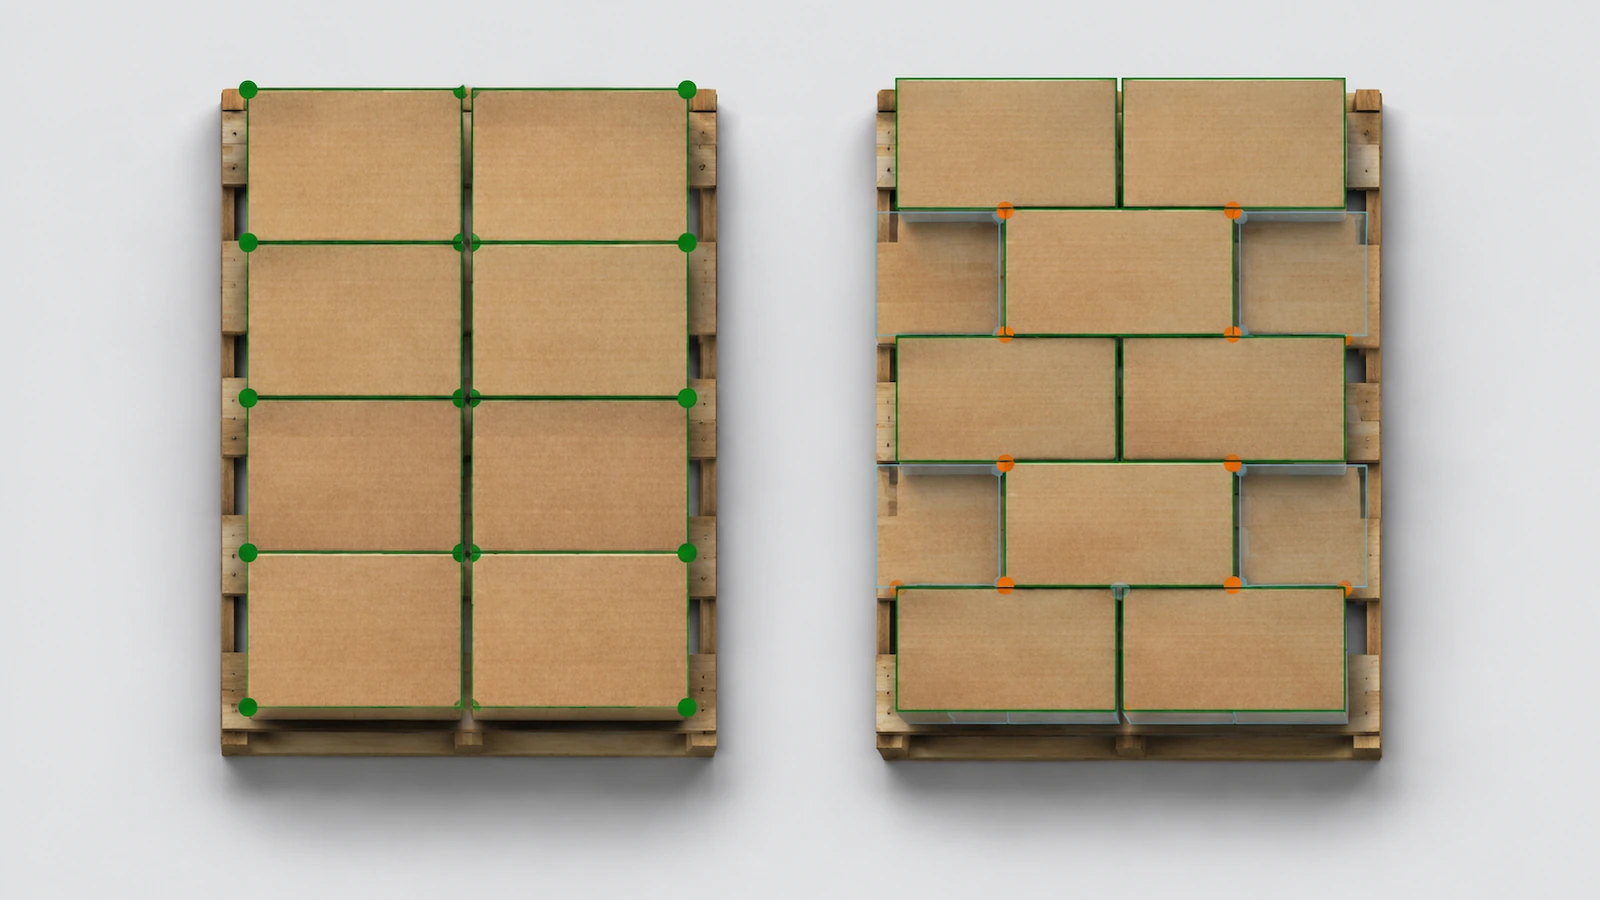
Schéma de gerbage croisé
0.60
Les coins des caisses ne reposent plus sur les coins de la rangée inférieure
Schéma de gerbage en colonne
1.00
Les coins sont alignés, donc pas de perte liée au schéma
Gerbage en colonne : 0,68 × 0,60 × 0,90 = 0,367, donc le coefficient de sécurité est de 2,72 et la BCT requise = 225 × 2,72 ≈ 613 lb. Gerbage croisé : 0,367 × 0,60 = 0,220, donc le coefficient de sécurité est de 4,54 et la BCT requise = 225 × 4,54 ≈ 1,021 lb.
Le schéma de palettisation à lui seul ajoute environ 400 lb à l'exigence. Avant de passer à un carton supérieur, vérifiez si le gerbage en colonne est possible. Il sacrifie un peu de stabilité de la charge au profit de la résistance à la compression ; vérifiez donc que le filmage étirable ou des cornières de protection peuvent compenser.
Étape 3 : Estimer la BCT à partir de l'ECT avec la formule de McKee
La formule de McKee simplifiée estime la BCT d'une RSC à partir de trois données :
BCT ≈ 5,87 × ECT × √(h × Z)
où l'ECT est en lb/in, h est l'épaisseur du carton en pouces, Z est le périmètre de la caisse en pouces, et la BCT est en lbf.
Pour la caisse d'exemple, Z = 2 × (16 + 12) = 56 in. Un carton simple cannelure en cannelure C mesure environ 0,16 in d'épaisseur (la cannelure C fait environ 3,2–4,0 mm), donc h × Z = 8,96 et √8,96 ≈ 2.99.
Avec un carton simple cannelure 32 ECT : BCT ≈ 5,87 × 32 × 2,99 ≈ 562 lb. C'est insuffisant, tant pour l'exigence de 613 lb en gerbage en colonne que pour celle de 1,021 lb en gerbage croisé.
Inversez la formule pour trouver l'ECT minimale :
ECT requise = BCT requise ÷ (5,87 × √(h × Z))
Simple cannelure (h = 0,16), gerbage en colonne : 613 ÷ 17,57 ≈ 34,9, donc la qualité courante suivante, 40 ECT, convient.
Simple cannelure, gerbage croisé : 1,021 ÷ 17,57 ≈ 58.1. C'est au-delà des qualités courantes en simple cannelure.
Double cannelure BC (h ≈ 0,25), gerbage croisé : √(0,25 × 56) = 3,74, donc 1,021 ÷ 21,96 ≈ 46,5, ce qui oriente vers du 48 ECT en double cannelure.
Un carton plus épais aide, mais à travers la racine carrée : doubler l'épaisseur n'augmente la BCT que d'environ 41 %. C'est pourquoi la qualité (ECT) et le schéma de palettisation comptent généralement plus que le seul choix de la cannelure.
Limites de McKee : la formule suppose une RSC standard aux proportions ordinaires, des panneaux intacts et une charge appliquée bord à bord. Attendez-vous à une BCT réelle inférieure à l'estimation lorsque les caisses comportent des poignées, des aérations, des perforations, une forte couverture d'impression, une géométrie de type boîte postale découpée à l'emporte-pièce ou une hauteur inhabituellement faible. Certaines proportions se comportent différemment : n'extrapolez donc pas l'estimation dans ces cas. Utilisez McKee pour présélectionner des qualités, et un essai de compression pour en valider une.
Étape 4 : Calculer la surface du flan de carton
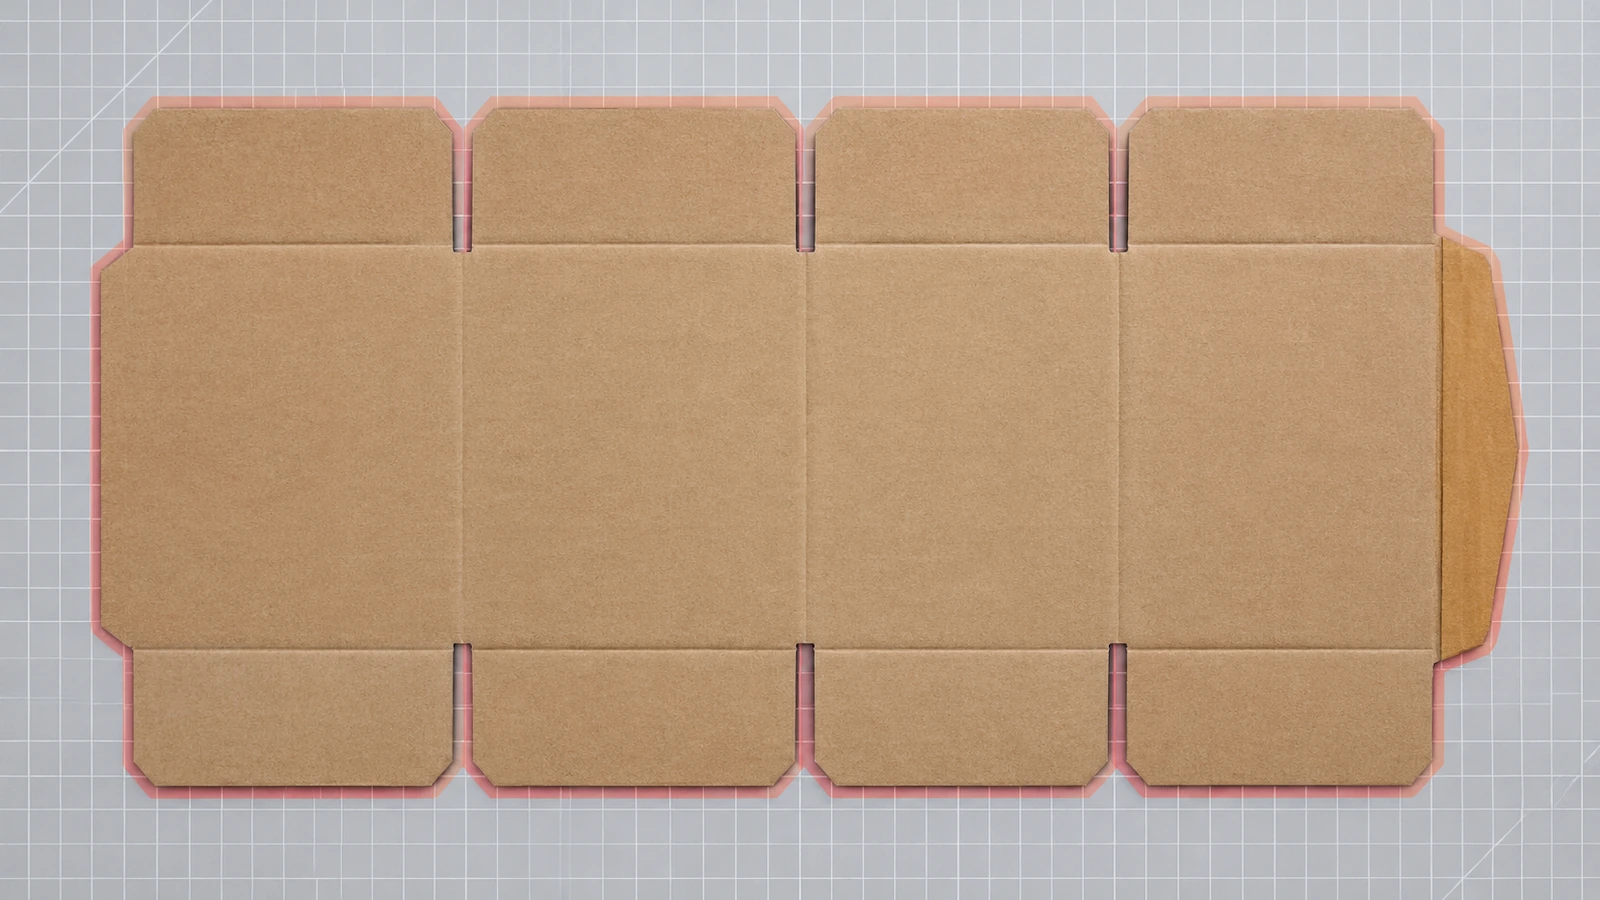
Une RSC (style 0201 in du Code FEFCO[6]) est découpée dans un seul flan rectangulaire. Chaque rabat mesure la moitié de la largeur de la caisse ; les rabats du haut et du bas ajoutent donc ensemble une largeur entière à la hauteur du flan.
Longueur du flan ≈ 2L + 2W + joint du fabricant (patte de collage) + marges de rainage Largeur du flan ≈ D + W + marges de rainage
Supposons une patte de collage de 1,5 in et environ 0,5 in de marge de rainage cumulée dans chaque direction. Les marges réelles dépendent de l'épaisseur et de l'équipement de rainage du transformateur ; demandez donc la valeur réelle.
Les transformateurs perdent aussi du carton en rognures, en réglages et en implantation sur la feuille. Avec un taux de chute d'exemple de 8 %, on obtient une surface brute d'environ 9,79 ft² par caisse, soit 9,79 MSF (mille pieds carrés) pour 1,000 caisses. Demandez à chaque fournisseur quel taux de chute il intègre dans son prix, car il peut différer du vôtre.
Étape 5 : Convertir la surface en poids et en coût matière par unité
Coût du carton par caisse = surface brute (ft²) ÷ 1,000 × prix du carton par MSF
Pour l'exemple, coût du carton par caisse = 0,00979 × le prix du carton par MSF proposé. Cela garde la comparaison honnête. Lorsque deux fournisseurs proposent des prix unitaires différents pour « la même caisse », vous pouvez vérifier si l'écart vient de la qualité de carton, du taux de chute ou de la transformation (impression, découpe à l'emporte-pièce, collage, main-d'œuvre, outillage amorti). La matière n'est qu'une ligne. Le prix unitaire complet comprend aussi le transport et les éventuels clichés ou outils de découpe.
Poids de la caisse = surface nette × grammage du carton complexe
Si le poids du carton complexe indiqué par le fournisseur est d'environ 0,11 lb/ft² (valeur d'exemple ; demandez la valeur réelle pour votre qualité), la caisse vide pèse environ 9,06 × 0,11 ≈ 1,0 lb. Passer à la double cannelure ajoute un papier de couverture et un papier cannelure, si bien que le poids augmente sensiblement.
Ce poids alimente désormais le calcul de conformité. Les programmes REP (responsabilité élargie du producteur) d'emballages des États américains facturent selon le poids de matériau. Une fourchette de planification utilisée dans les discussions du secteur pour les emballages en papier est d'environ $0,01–0,03 par lb, soit environ $0,01–0,03 pour cette caisse. Les taux varient selon l'État, l'année et l'organisme de responsabilité du producteur ; vérifiez-les avant de budgétiser. Pour les expéditions à destination de l'UE, le règlement (UE) 2025/40 (PPWR)[7] s'applique de manière générale depuis le 12 août 2026. Il favorise la minimisation des emballages, et la page de la Commission européenne sur les déchets d'emballages[8] suit les actes d'exécution. Dans le cadre de ces règles, le poids documenté des caisses et l'espace vide pèsent réellement dans la conformité.
L'efficacité matérielle compte aussi côté récupération. D'après l' American Forest & Paper Association[9] , environ 69 %–74 % du carton disponible pour la récupération aux États-Unis a été recyclé en 2024. Le taux de recyclage du carton ondulé de 96,5 %, souvent cité, provient des données EPA 2018[10] établies avec une méthode différente. Les deux chiffres ne forment pas une tendance : citez chacun avec son année et sa méthode.
Comparaison : quelles qualités de carton valident l'exemple
Toutes les lignes utilisent la même caisse de 16 × 12 × 10 in (Z = 56 in) et les exigences de l'étape 2. La marge correspond à la BCT estimée divisée par l'exigence, moins un.
Qualité de carton (exemple)
Épaisseur (in)
BCT McKee (lb)
Gerbage en colonne (exige 613 lb)
Gerbage croisé (exige 1,021 lb)
32 ECT simple cannelure C
0.16
562
Échec (−8 %)
Échec (−45 %)
40 ECT simple cannelure C
0.16
703
Validé (+15 %)
Échec (−31 %)
44 ECT simple cannelure C
0.16
773
Validé (+26 %)
Échec (−24 %)
48 ECT double cannelure BC
0.25
1,054
Validé (+72 %)
Validé, marge faible (+3 %)
51 ECT double cannelure BC
0.25
1,120
Validé (+83 %)
Validé (+10 %)
Trois décisions ressortent de ce tableau. Premièrement, la qualité courante 32 ECT est sous-dimensionnée pour cette pile, même avec le meilleur schéma de palettisation. Deuxièmement, passer au gerbage en colonne permet à un carton simple cannelure 40 ECT de faire l'affaire, ce qui évite la pénalité de poids et d'épaisseur de la double cannelure. Troisièmement, si le gerbage croisé est inévitable, le 48 ECT en double cannelure ne passe que sur le papier. Une marge de 3 % reste dans la variabilité normale du carton et des essais ; mieux vaut donc retenir le 51 ECT, ou faire un essai de BCT sur du 48 ECT : c'est la voie de validation la plus sûre.
Le même calcul s'applique aux caisses en carton ondulé standard disponibles en stock. Une caisse du catalogue portant une valeur d'ECT imprimée satisfait ou non votre BCT requise ; ce calcul indique donc aussi si un format standard est sûr avant d'envisager un outillage sur mesure.
Valider avant de passer à l'échelle
Le calcul restreint le choix. L'essai tranche. Avant une commande de production :
Réalisez la BCT sur des caisses conditionnées à votre pire taux d'humidité, et pas seulement dans les conditions normalisées du laboratoire.
Comparez la BCT mesurée à l'estimation de McKee. Si elle est inférieure de plus d'environ 10–15 %, recherchez des rainages faibles, une forte couverture d'impression ou un joint de mauvaise qualité.
Ajoutez des essais de chute et de vibration si le principal risque est l'endommagement du produit plutôt que l'effondrement de la pile.
Consignez les données (charge de gerbage, coefficients, ECT, épaisseur, dimensions du flan) dans le cahier des charges, afin que les recommandes puissent être vérifiées avec les mêmes chiffres.
Une fois les chiffres prêts, joignez-les à votre demande de devis. La BCT requise, les dimensions intérieures, le schéma de gerbage et l'humidité permettent à une usine de chiffrer la bonne qualité plutôt qu'une qualité par défaut. Notre page consacrée aux caisses d'expédition en carton ondulé sur mesure explique comment transmettre ces spécifications, comment fonctionnent le contrôle qualité et la validation, et comment comparer les circuits d'achat ; ces sujets ne sont donc pas répétés ici.
FAQ
FAQ : Comment calculer la BCT dont ma caisse a besoin ?
Multipliez le poids d'une caisse remplie par le nombre de caisses situées au-dessus de la caisse du bas pour obtenir la charge de gerbage. Divisez ensuite par le produit de vos coefficients de perte pour l'humidité, la durée de stockage, la manutention et le schéma de palettisation. Dans l'exemple traité, une charge de gerbage de 225 lb est devenue une exigence de 613 lb pour le gerbage en colonne et de 1,021 lb pour le gerbage croisé.
FAQ : La formule de McKee est-elle assez précise pour passer commande ?
Elle est assez précise pour présélectionner des qualités pour des RSC standard, mais pas pour les valider. Les poignées, aérations, impressions chargées, styles découpés à l'emporte-pièce et proportions inhabituelles peuvent faire passer la BCT réelle sous l'estimation. Confirmez la qualité finale par un essai de compression de caisse sur des échantillons conditionnés.
FAQ : Peut-on convertir une valeur d'éclatement Mullen en ECT ?
Pas de façon fiable. L'éclatement (ISO 2759) mesure la rupture à travers la face du carton, tandis que l'ECT (ISO 3037) mesure la compression sur chant. Un carton de 200# d'éclatement et un carton de 32 ECT sont souvent présentés côte à côte, mais ils ne sont pas équivalents pour le gerbage. Utilisez l'ECT pour le calcul de compression et l'éclatement pour le risque de perforation.
FAQ : Dans quelle mesure l'humidité modifie-t-elle le résultat ?
Souvent plus que tout autre facteur. Les données de recherche utilisées dans ce guide comprennent un point de référence d'environ 32 % de perte de BCT à 80 % d'humidité relative, et des références en transport maritime citent des pertes approchant 50 %. Modélisez votre pire environnement de stockage, puis confirmez par des essais sur échantillons conditionnés.
FAQ : Une caisse plus lourde est-elle toujours plus sûre ?
Non. Dans l'exemple traité, passer du gerbage croisé au gerbage en colonne a permis à un carton simple cannelure 40 ECT de satisfaire l'exigence. Passer à la double cannelure ajouterait du poids, de l'épaisseur de paroi et, avec des écocontributions REP calculées au poids, un coût par unité. Corrigez le schéma de gerbage avant de monter en gamme de carton.
FAQ : Quels chiffres apporter à un fournisseur ?
Apportez les dimensions intérieures, le poids de la caisse remplie, la hauteur de gerbage maximale, le schéma de palettisation, l'humidité et la durée de stockage, la BCT requise, ainsi que la surface de flan ou la qualité de carton visée. Avec ces éléments, les devis deviennent comparables ligne à ligne au lieu de reposer sur des suppositions de qualité.
Points clés
La résistance requise correspond à la charge de gerbage multipliée par un coefficient de sécurité, et non au poids du produit. — Une charge de gerbage de 225 lb est devenue une exigence de BCT de 613–1,021 lb selon le schéma de palettisation (Source)
L'humidité est la variable la plus susceptible de faire s'effondrer votre pile. — Environ 32 % de perte de BCT à 80 % d'humidité relative dans les données de référence utilisées ici (Source)
McKee transforme une ECT mesurée en estimation exploitable de la BCT. — Un carton simple cannelure C de 32 ECT donne une estimation d'environ 562 lb pour un périmètre de 56 in, avec l'ECT mesurée selon l'édition 2022 de ISO 3037 (Source)
La surface du flan rend le coût matière vérifiable. — La RSC d'exemple utilise une surface nette de 9,06 ft² et environ 9,79 MSF pour 1,000 caisses, avec un taux de chute de 8 % (Source)
Le poids de la caisse est désormais une donnée de conformité. — Le PPWR de l'UE s'applique de manière générale depuis le 12 août 2026 (Source)
Citez les taux de recyclage avec leur méthode. — 69 %–74 % (AF&PA, 2024) et 96,5 % (EPA, 2018) ne sont pas comparables (Source)
Conclusion
Un calcul de caisse en carton ondulé prend environ quinze minutes sur un tableur et remplace une qualité par défaut par une décision documentée. Calculez la charge de gerbage, appliquez des coefficients de perte réalistes, utilisez McKee pour trouver la qualité la plus basse qui satisfait l'exigence, puis servez-vous de la surface du flan pour voir ce que cette qualité coûte en carton et en poids. Testez ensuite la qualité présélectionnée dans vos pires conditions. Se présenter avec des chiffres permet de comparer les devis sur le fond et de repérer aussi bien les caisses sous-dimensionnées que les caisses surdimensionnées avant qu'elles n'arrivent sur une palette.
Organisation internationale de normalisation, ISO 3037:2022, Carton ondulé : détermination de la résistance à l'écrasement sur chant. https://www.iso.org/obp/ui/en/#!iso:std:80310:en (consulté en octobre 2026). ↩
Bonjour ! Je suis Bruce, fier papa de mon fils formidable. Je suis le fondateur de Zigpac, une entreprise d'impression et d'emballage qui aide les PME avec des solutions personnalisées. Créons quelque chose de génial ensemble !


 PDF du blog pour lecture hors ligne


Les informations ci-dessous sont requises pour la connexion via les réseaux sociaux
Se connecter
Créer un nouveau compte