Les caisses d’expédition en carton ondulé sur mesure, fournies directement par l’usine, transforment les dimensions du produit, les risques du transport, les exigences d’impression et le volume de commande en une spécification d’emballage documentée. Les acheteurs choisissent la structure, la cannelure, la résistance du carton, la finition de surface, la fermeture, le procédé d’impression et le plan d’essais, tout en maîtrisant les frais liés au poids volumétrique, les dommages pendant le transport et le coût des stocks.
Qui bénéficie le plus d’une caisse d’expédition définie par une spécification ?↑
Ces caisses s’adressent aux équipes achats, ingénieurs emballage, opérateurs de préparation, vendeurs Shopify et Amazon, entreprises d’abonnement et marques en croissance qui ont besoin de plus de contrôle qu’avec une caisse standard générique. Les applications courantes comprennent les cosmétiques, vêtements, livres, jouets, accessoires électroniques, produits artisanaux, pièces détachées, coffrets-cadeaux et autres marchandises expédiées par les réseaux de colis.
Un format sur mesure apporte le plus de valeur lorsqu’un produit est régulièrement expédié dans une caisse standard surdimensionnée, nécessite un calage ajusté, subit des mouvements évitables ou exige une présentation de marque cohérente. Une caisse standard peut rester préférable si la demande est incertaine, si le produit correspond déjà à une taille courante ou si la rapidité de réapprovisionnement compte davantage que la personnalisation graphique.
La bonne première question n’est donc pas « Quelle caisse sur mesure dois-je acheter ? », mais « La personnalisation réduira-t-elle le coût total ou le risque de préparation ? ». Cette décision doit prendre en compte le prix de la caisse, l’outillage, le transport amont, le stockage, le remplissage des vides, la main-d’œuvre d’emballage, les frais de colis, les dommages, les retours et les emballages obsolètes, pas seulement le prix de la caisse.
Remplacez les coûteuses approximations d’emballage par des exigences mesurables↑
Problème : Une caisse peut sembler convenable à l’écran tout en étant structurellement inadaptée à l’expédition. Des dimensions intérieures incorrectes, une résistance à la compression insuffisante, une exposition incontrôlée à l’humidité, des fermetures faibles ou une cannelure inadaptée peuvent provoquer des angles écrasés, le déplacement du produit, des litiges de couleur, des lancements manqués et des suppléments liés au poids volumétrique.
Aggravation : Le coût se limite rarement à une seule caisse défectueuse. Un format surdimensionné consomme davantage de matériau de remplissage et d’espace d’entreposage. Un format sous-dimensionné supprime l’espace d’amortissement prévu. Une quantité minimale élevée immobilise de la trésorerie dans un visuel obsolète ou un SKU non éprouvé. Et si le temps de production est confondu avec le temps de transit, une campagne promotionnelle peut démarrer avant l’arrivée des emballages.
Solution : Transformez chaque attente importante en champ d’approbation ou critère d’acceptation : dimensions intérieures, tolérance dimensionnelle, poids du produit, qualité du carton, exigence ECT ou d’éclatement, objectif de compression de la caisse si nécessaire, références d’impression, méthode de fermeture, niveau d’échantillonnage, méthode d’inspection, tolérance de quantité, condition de livraison et recours en cas de marchandises non conformes. Des adjectifs comme « robuste », « haut de gamme » ou « écologique » ne doivent jamais remplacer ces champs.

Sommaire
Qu’est-ce qu’une caisse d’expédition en carton ondulé sur mesure ?↑
Une caisse d’expédition en carton ondulé sur mesure est un emballage transformé en carton-fibre, conçu autour d’un produit, d’un processus de préparation et d’un environnement de distribution définis. Le carton ondulé associe des couvertures à un ou plusieurs papiers cannelés. Le carton obtenu peut être découpé, rainé, fendu, imprimé, plié, collé, agrafé ou découpé à l’emporte-pièce pour former un emballage de transport.
La structure et le matériau sont deux décisions distinctes. Les modèles RSC, HSC, à recouvrement total, télescopiques, postaux et découpés décrivent la manière dont l’emballage est formé et fermé. Les cannelures A, B, C, E ou combinées décrivent le profil ondulé. Les constructions simple, double et triple cannelure décrivent le nombre de papiers cannelés. Les surfaces kraft ou blanches, le procédé d’impression, le revêtement et les calages ajoutent d’autres variables.
Le Code FEFCO[1], utilisé à l’échelle internationale, fournit des identifiants structurels communs. Une caisse à rabats réguliers conventionnelle, par exemple, est généralement associée au FEFCO 0201. Le code améliore la communication, mais ne définit pas toutes les dimensions, qualités de papier, jonctions, tolérances ou exigences de performance ; ces détails doivent toujours figurer dans la spécification d’achat.
L’approvisionnement direct usine permet d’examiner le modèle proposé au regard des capacités réelles de transformation, de la disponibilité des matériaux, des équipements d’impression, des tolérances et des méthodes d’inspection. Il ne doit pas être interprété comme une garantie automatique de coût inférieur ou de résistance supérieure. Ces résultats doivent être démontrés par des devis comparables, des échantillons approuvés et des preuves de production.
Comment spécifier correctement les dimensions, la cannelure, la résistance et la fermeture ?↑
Commencez par le produit plutôt que par une taille de catalogue. Notez sa longueur, sa largeur et sa profondeur maximales, son poids emballé, son centre de gravité, son orientation, ses arêtes vives, sa sensibilité aux rayures de surface et le mouvement autorisé. Ajoutez l’épaisseur de chaque calage, séparateur, sac, enveloppe ou composant d’amortissement avant d’établir les dimensions intérieures de la caisse.
Les dimensions doivent être indiquées dans un ordre cohérent, normalement longueur intérieure × largeur intérieure × profondeur intérieure, et identifiées comme ID ou OD. Cette distinction est importante, car l’épaisseur du carton modifie la taille extérieure. La zone lisible destinée aux étiquettes, codes-barres, symboles de manutention et éléments de marque doit être définie séparément des lignes de coupe, rainures, fentes, jonctions et zones de fermeture.

Choisissez la structure en fonction du processus d’emballage
- RSC ou FEFCO 0201 : efficace pour le transport général, la palettisation et la fermeture par ruban adhésif.
- Caisse à recouvrement total : ajoute des panneaux supérieurs et inférieurs chevauchants lorsqu’une résistance ou un maintien supplémentaire est nécessaire.
- Boîte postale découpée : améliore la présentation et permet un montage rapide pour les produits d’e-commerce plus légers.
- Modèle télescopique : convient aux produits longs, peu profonds ou de hauteur variable.
- Caisse compartimentée : sépare plusieurs unités et contrôle le contact entre les produits.
Sélectionnez la cannelure et le nombre de parois selon le mode de défaillance
La cannelure B offre un profil relativement compact et une surface d’impression lisse. La cannelure C est très utilisée pour l’expédition générale, car elle équilibre amortissement et empilage. Les microcannelures E et F réduisent l’épaisseur et permettent des graphismes détaillés pour les produits légers. Les combinaisons à double cannelure augmentent la résistance à la perforation et à la compression, mais ajoutent aussi du poids, de l’épaisseur et un coût matière.
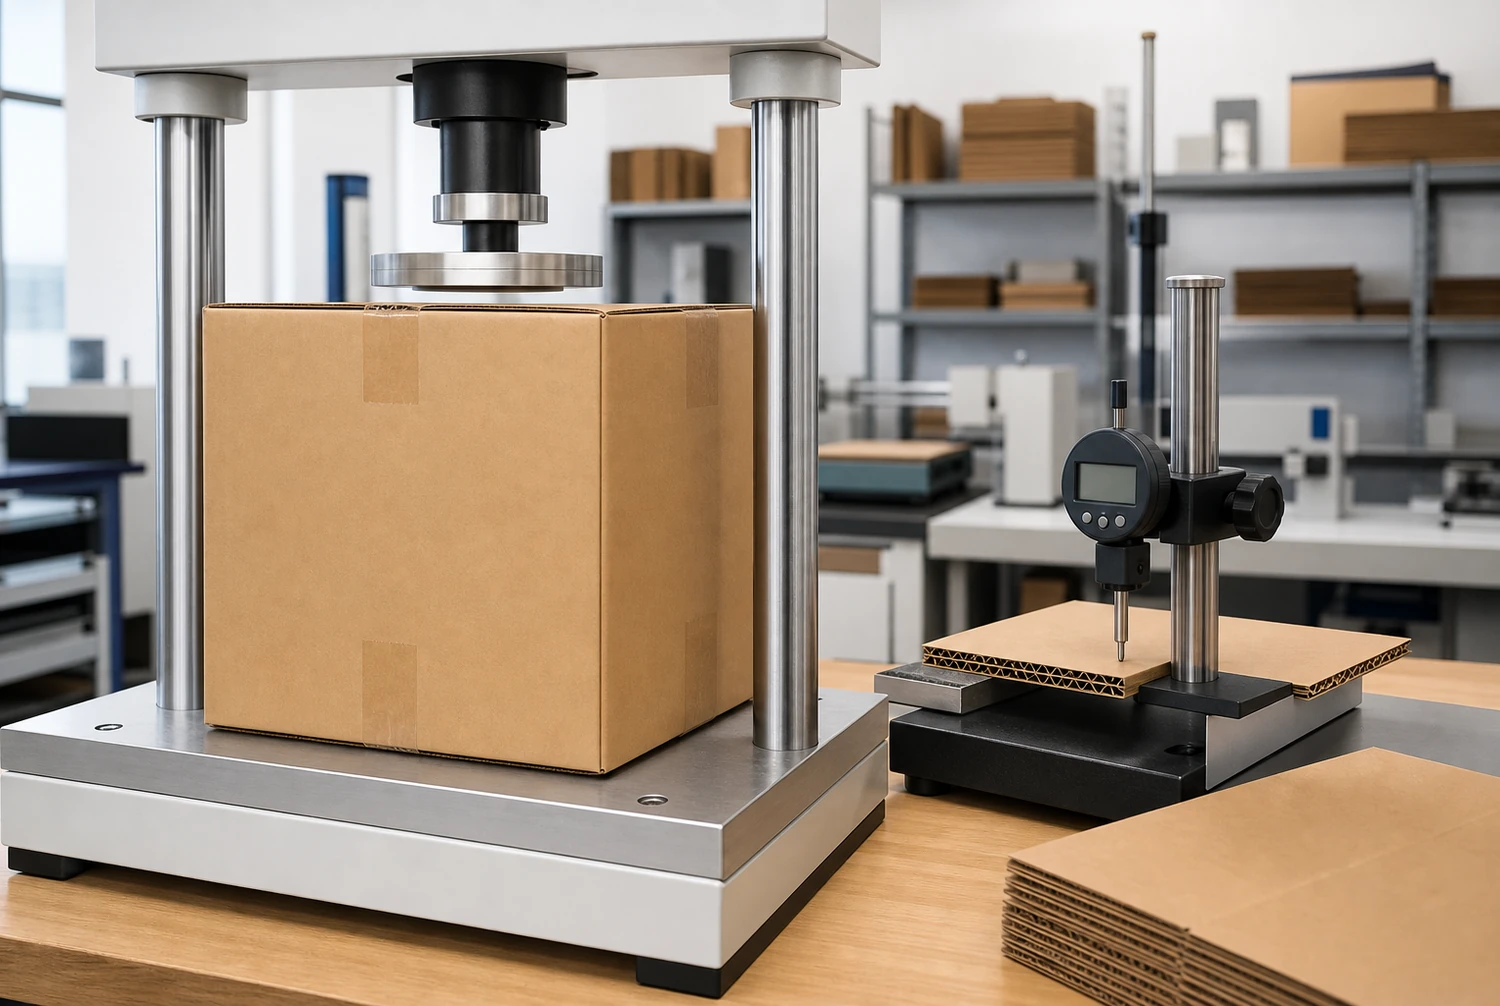
La qualité du carton doit ensuite être liée à des performances mesurables. La norme ISO 3037:2022[2] traite de la résistance à la compression sur chant. L’ECT quantifie la compression sur chant du carton, le test Mullen mesure la résistance à l’éclatement et le BCT évalue la caisse finie, avec l’influence des dimensions, de la construction, des jonctions, du carton, de l’humidité, du stockage et de la qualité de fabrication.
Ni 32 ECT ni une résistance à l’éclatement de 200 livres ne doivent être considérés comme une réponse universelle. Un produit léger placé dans une pile haute en entrepôt humide peut nécessiter davantage d’analyse de compression qu’un produit plus lourd expédié individuellement. À l’inverse, spécifier une double cannelure sans risque défini augmente le transport et la matière sans améliorer le mode de défaillance concerné.
Définissez séparément les options de surface et de fermeture
La couverture kraft est pratique pour le transport conventionnel et masque généralement mieux les éraflures qu’un extérieur blanc éclatant. La couverture blanche permet des graphismes plus nets, mais peut révéler les marques de convoyeur. Les fermetures comprennent le ruban adhésif sensible à la pression, le ruban activé par l’eau, les jonctions fabricant collées, les languettes autobloquantes, les bandes d’arrachage et les bandes de retour. La fermeture inférieure doit être évaluée sous la charge emballée, et pas seulement lorsque la caisse est vide.

Une spécification de fabrication peut suivre les principes de contrôle qualité décrits par la norme ASTM D5118/D5118M[3]. Le bon de commande final doit néanmoins identifier la révision du dessin et chaque tolérance propre à l’acheteur.
Le contrôle prépresse du visuel évite de coûteuses reprises d’impression et de découpe↑
L’approbation du visuel n’est pas l’approbation structurelle. Un contrôle prépresse fiable vérifie la révision du tracé de découpe, le format fini et le fond perdu, l’orientation des panneaux, le chevauchement de la jonction, la taille minimale du texte, les zones de silence des codes-barres, la résolution des images, la vectorisation des polices, les tons directs, les paramètres de surimpression, les couches d’encre blanche et le passage éventuel de graphismes critiques sur des rainures ou cannelures.
Utilisez si possible des fichiers vectoriels pour les logos, dessins au trait, petits textes et codes-barres. Les images matricielles doivent être fournies, à leur taille finale, avec la résolution effective demandée par l’imprimeur. Les références Pantone améliorent la communication sur les tons directs, tandis que les seules valeurs CMYK ne peuvent garantir un rendu identique sur couverture kraft, couverture blanche, équipement numérique et presse flexographique.

Une épreuve PDF vérifie le contenu et le positionnement, mais ne peut reproduire la texture du support, l’absorption de l’encre, l’écrasement du carton, le comportement au pliage ou la couleur exacte de production. Un échantillon structurel blanc doit donc confirmer l’ajustement et le montage. Les projets ayant des exigences strictes de couleur de marque doivent ajouter un échantillon physique imprimé, une épreuve d’encre ou un étalon colorimétrique signé.
L’impression numérique est généralement intéressante pour les petites quantités, les graphismes en quadrichromie, les versions multiples et les visuels évolutifs, car elle supprime le calage lié aux clichés. L’impression flexographique devient plus compétitive lorsqu’un modèle stable est répété en plus grandes quantités. Une fourchette comparative fondée sur l’expérience est d’environ 1 500–3 000 unités, mais le véritable point de bascule dépend de la surface imprimée, des couleurs, de la couverture d’encre, du coût des clichés, de la taille de la caisse et de l’équipement. Demandez un devis pour les deux procédés sur le même tracé de découpe et avec la même condition de livraison.
Un processus direct usine maîtrisé rend chaque approbation traçable↑
- Recueil des exigences : documenter le produit, l’itinéraire, l’exposition environnementale, la consommation annuelle, la quantité commandée, la méthode d’emballage et la date de livraison requise.
- Conception structurelle : préparer un tracé de découpe coté avec les détails de cannelure, de parois, de jonction, de fermeture et de calage.
- Confirmation des matériaux : identifier la combinaison de couvertures et de papier cannelé, la qualité nominale du carton, les documents relatifs au contenu recyclé ou à la chaîne de contrôle, ainsi que tout revêtement.
- Devis : séparer le prix unitaire, l’outillage, les clichés, les échantillons, le transport, les droits, la tolérance de quantité et la validité du devis.
- Échantillonnage : approuver le visuel électronique, l’échantillon structurel blanc et l’échantillon imprimé au niveau adapté au risque.
- Approbation avant production : figer la révision du tracé de découpe et du visuel ; consigner les dimensions, couleurs et critères d’inspection signés.
- Transformation : onduler ou approvisionner le carton, imprimer, fendre ou découper, plier, coller ou agrafer, mettre en liasses et palettiser.
- Inspection et libération : mesurer les caractéristiques critiques définies avant expédition et conserver des enregistrements traçables.

Le délai doit être réparti entre conception, échantillon, approbation, approvisionnement en matériaux, production et transit. La production en ligne de petites séries peut être annoncée en jours ouvrés, tandis que les programmes techniques ou à grand volume peuvent exiger plusieurs semaines. Aucune promesse générique de délai ne doit remplacer un calendrier de production daté et lié à l’approbation de l’épreuve.
Pour les déclarations relatives aux fibres, demandez des preuves documentaires plutôt que d’accepter un label environnemental sans réserve. Les directives FSC sur le papier et les emballages[4] expliquent le lien entre approvisionnement responsable, déclarations de chaîne de contrôle et emballages en papier. Le statut et le périmètre de certification, les codes de licence et les déclarations autorisées sur le produit doivent être vérifiés pour le fournisseur et la commande concernés.
L’inspection qualité transforme « durable » en preuves vérifiables↑
Un plan d’inspection utile sépare les propriétés du carton entrant, la précision de transformation, l’impression, les performances de la caisse finie et l’emballage. Les dimensions critiques doivent avoir des tolérances indiquées et une méthode de mesure définie. Les normes visuelles doivent préciser la position d’impression, le repérage, la plage de couleur, le gauchissement du carton, la qualité de coupe, les débordements de colle, les fissures de rainage et les dommages aux chants acceptables.
| Point de contrôle |
Preuve à demander |
Défaillance qu’elle aide à éviter |
| Dimensions intérieures |
Dessin signé et échantillon mesuré |
Mauvais ajustement, vide excessif, amortissement insuffisant |
| Performance du carton |
ECT, éclatement, épaisseur ou certificat d’usine convenu |
Sous-spécification ou substitution non vérifiée |
| Compression de la caisse finie |
BCT sous conditionnement défini lorsque requis |
Effondrement en entrepôt ou en pile palettisée |
| Jonction et fermeture |
Inspection de l’adhérence, du ruban ou des agrafes |
Ouverture des joints pendant la manutention |
| Impression |
Étalon approuvé et contrôles de repérage |
Litiges de couleur, texte illisible, visuel mal placé |
| Système de transport |
Essais de chute, de vibration ou de distribution |
Dommages au produit malgré une caisse apparemment intacte |
Le tableau distingue les certificats matière des preuves relatives à l’emballage fini. Respecter une exigence ECT ne prouve pas que le produit emballé survivra aux chutes ou aux vibrations. À l’inverse, un essai de colis réussi ne définit pas la capacité d’empilage à long terme en entrepôt.
Le Fibre Box Handbook[5] constitue une référence sectorielle utile pour les performances et la manutention des caisses. Les essais de distribution doivent suivre un protocole documenté adapté à l’itinéraire ; les procédures d’essai ISTA[6] fournissent des cadres reconnus pour tester les produits emballés.
L’humidité doit être traitée explicitement, car les performances du carton ondulé changent avec sa teneur en eau. Consignez le conditionnement, la durée de stockage, le schéma d’empilage, le débord de palette et la représentativité de l’essai par rapport à l’environnement prévu. Un résultat obtenu en laboratoire sec ne doit pas être appliqué tacitement à une route maritime humide ou à un entrepôt non contrôlé.
La livraison à plat, le transport protégé et le contrôle des réapprovisionnements préservent la valeur↑
Les caisses finies sont normalement livrées à plat afin de réduire le volume de transport et de stockage. Les liasses doivent protéger les chants, éviter la contamination et faciliter la vérification des quantités. Les dimensions des palettes, la hauteur d’empilage, le film étirable, le cerclage, les cornières, la protection contre l’humidité et le chargement des conteneurs doivent être convenus avant expédition, surtout pour les commandes internationales.

Chaque expédition doit rester traçable jusqu’à la spécification approuvée, la révision du visuel, le lot de production, la quantité et le statut d’inspection. Les réapprovisionnements doivent faire référence aux mêmes fichiers contrôlés, plutôt qu’à une pièce jointe d’e-mail au nom ambigu. Toute modification de la papeterie, de la combinaison de cartons, de l’encre, du revêtement, de l’outillage ou du site doit déclencher un examen documenté si elle peut affecter l’ajustement ou les performances.
Fixez les seuils de réapprovisionnement à partir de la consommation vérifiée, du temps de production, du temps de transit, de la variabilité de la demande et d’une politique définie de stock de sécurité. Ne présumez pas d’une longue validité des devis : les fluctuations du carton pour emballage, des fibres récupérées, de l’énergie, du transport et des taux de change peuvent toutes influencer les prix. Pour les programmes récurrents, indiquez la durée de validité du devis et tout mécanisme d’ajustement indexé, plutôt que de négocier lorsque le stock est déjà critique.
Quelle méthode d’achat minimise le coût rendu et le risque de stock ?↑
| Méthode d’achat |
Atout habituel |
Limite principale |
Situation la plus adaptée |
| Caisse standard en stock |
Réapprovisionnement rapide, faible risque d’outillage |
Ajustement imparfait et marquage limité |
Demande incertaine, nombreux SKU, approvisionnement urgent |
| Caisse standard avec ruban, étiquette ou calage |
Test de marque à faible risque |
Présentation moins intégrée |
Lancements et promotions de courte durée |
| Personnalisation numérique en petite série |
Faible quantité, quadrichromie, versions multiples |
Coût d’impression unitaire plus élevé à grande échelle |
Validation du marché et visuels saisonniers |
| Fabrication flexographique locale |
Volumes récurrents efficaces et accès à l’ingénierie |
Coût des clichés et MOQ pratique plus élevée |
Réapprovisionnement régional ou national stable |
| Production directe usine à l’étranger |
Coût départ usine compétitif à grand volume |
Cycle plus long, transport, droits, risque de réclamation |
Demande prévisible avec délai suffisant |
Cette comparaison est un outil de présélection, pas une liste de prix. La méthode privilégiée peut changer lorsque les volumes se stabilisent, que le visuel cesse d’évoluer ou que les économies de poids volumétrique deviennent mesurables.
Calculez le coût total rendu de l’emballage en additionnant le prix de la caisse, l’amortissement de l’outillage, les échantillons, le transport amont, les droits, le stockage, le remplissage des vides, la main-d’œuvre d’emballage, le poids volumétrique sortant, les dommages, les retours et les stocks obsolètes. Une réduction de $0.30 du prix départ usine apporte peu de valeur si une caisse surdimensionnée augmente le coût du colis de $1.00 ou si une MOQ élevée laisse des milliers de caisses inutilisables après un changement de marque.
| Fourchette de commande |
Première comparaison à effectuer |
Objectif commercial |
| 1–100 unités |
Stock, semi-sur-mesure et échantillon numérique |
Valider l’ajustement sans exposition aux stocks |
| 100–500 unités |
Petite série numérique contre caisse standard avec marquage |
Tester la présentation et les données de préparation |
| 500–1 500 unités |
Devis numérique contre devis flexographique local |
Identifier les économies d’échelle émergentes |
| 1 500–3 000 unités |
Devis numériques et flexographiques comparables |
Déterminer le point de bascule propre au projet |
| 3 000+ unités |
Offres en coût rendu locales, régionales et étrangères |
Optimiser l’approvisionnement récurrent, le transport et les stocks |
Ces fourchettes sont des repères de planification, pas des limites techniques. La surface imprimée, le nombre de couleurs, l’outillage, les appels de livraison annuels, la capacité de stockage et le transport peuvent déplacer considérablement le point de bascule économique.
Les programmes américains d’e-commerce et transfrontaliers exigent de vérifier les règles actuelles↑
Les vendeurs Amazon doivent vérifier les exigences officielles actuelles relatives à l’emballage, l’étiquetage, SIOC et Frustration-Free Packaging pour le programme et le produit concernés. La référence d’Amazon Seller Central sur l’emballage[7] doit prévaloir sur les anciens blogs de fournisseurs, car les dimensions, règles de qualification, frais et noms des programmes peuvent changer.
Les déclarations de durabilité exigent un périmètre précis. L’American Forest & Paper Association a indiqué que 69%–74% du carton disponible pour récupération a été recyclé aux États-Unis en 2024. Les données de recyclage AF&PA 2024[8] utilisent une année et une méthodologie différentes des données 2018 de l’EPA sur les contenants et emballages[9], qui indiquaient un taux de recyclage de 96.5% pour les caisses en carton ondulé. Ces chiffres ne doivent pas être présentés comme une baisse continue.
Pour les marchandises mises sur le marché de l’Union européenne, le Règlement (UE) 2025/40 est entré en vigueur le 11 février 2025 et s’applique généralement à partir du 12 août 2026. La présentation du PPWR par la Commission européenne[10] confirme que son champ d’application couvre les emballages, quels que soient leur matériau ou leur origine. Les exportateurs doivent évaluer le système complet, y compris les calages, revêtements, adhésifs, rubans et étiquettes, et pas seulement le carton ondulé.
Les programmes américains de responsabilité élargie du producteur au niveau des États peuvent exiger des données sur le poids et les matériaux d’emballage. Une hypothèse de planification de $0.01–$0.03 par livre a été utilisée dans certains scénarios sectoriels pour les emballages en papier, mais ce n’est pas un barème universel. L’entité responsable, l’année de déclaration, l’État, la catégorie de matériau, l’organisme de responsabilité des producteurs et le tarif actuel doivent être vérifiés avant tout reporting financier.
Points clés pour une décision d’emballage moins risquée↑
- Utilisez un langage structurel reconnu avant de discuter des graphismes. — 12e édition (Source)
- Associez les essais de compression sur chant à une méthode documentée actuelle. — ISO 3037:2022 (Source)
- Utilisez les données actuelles de récupération du carton dans les déclarations environnementales. — 69%–74% en 2024 (Source)
- Identifiez les chiffres historiques de recyclage au lieu de combiner des méthodes incompatibles. — 96.5% en 2018 (Source)
- Planifiez les emballages destinés à l’UE en fonction de la date d’application du PPWR. — 12 août 2026 (Source)
- Traitez l’opportunité du marché américain comme un marché défini, et non comme un mélange de rapports mondiaux. — environ $47 milliards en 2024 (Source)
Commencez par des preuves, pas par une qualité de carton présumée↑
Une caisse fiable commence par un ensemble contrôlé de données : dimensions du produit emballé, poids, itinéraire, empilage, humidité, fermeture, visuel, demande annuelle, critères d’acceptation et date de livraison cible. Ces données déterminent si la meilleure solution est une caisse standard, un format semi-sur-mesure, une petite série numérique ou un programme récurrent direct usine.
Le meilleur résultat commercial n’est pas le prix unitaire proposé le plus bas. C’est un emballage ajusté, protecteur, rapide à préparer, capable de survivre à son circuit de distribution, portant des déclarations défendables, livré à temps et pouvant être recommandé selon la même spécification approuvée.
Envoyez les dimensions de votre produit, son poids emballé, la destination, le visuel et la quantité requise afin de recevoir un devis direct usine fondé sur une spécification.


Les informations ci-dessous sont requises pour la connexion via les réseaux sociaux
Se connecter
Créer un nouveau compte