


 PDF du blog pour lecture hors ligne
Réponse rapide : Une soudure à ailette lie la couche de scellage interne du sachet à elle-même et se replie à plat sous forme d'ailette relevée. Elle fonctionne donc avec presque tout stratifié comportant une seule couche intérieure thermoscellable, y compris les structures à feuille métallique et métallisées. Une soudure à recouvrement fait chevaucher la couche interne sur la surface extérieure. Elle reste plus plate et consomme moins de film, mais elle ne fonctionne que si les deux faces du film peuvent être thermoscellées ensemble. Pour la plupart des stratifiés barrière utilisés pour les produits secs, spécifiez une soudure à ailette. Choisissez une soudure à recouvrement lorsque vous utilisez un film mono-matériau scellable sur les deux faces et que vous voulez économiser du film ou garder le panneau arrière plat.
En comparant un sachet à soudure à ailette et un sachet à soudure à recouvrement, vous choisissez en réalité la façon dont est construite la longue soudure située à l'arrière d'un sachet à soudure centrale (aussi appelé sachet à soudure arrière, sachet à soudure en T ou sachet coussin). Ce choix détermine les films utilisables, la façon dont la soudure supporte la charge, la quantité de film consommée par sachet et l'endroit où votre visuel est interrompu. Les acheteurs omettent souvent cette information dans leur demande de devis (RFQ), et cette seule lacune explique de nombreux devis impossibles à comparer.
Pourquoi le type de soudure arrière doit figurer dans votre cahier des charges
Le problème : Deux fournisseurs proposent tous deux un « sachet à soudure centrale ». L'un chiffre un stratifié PET/PE à impression inversée avec une soudure à ailette. L'autre chiffre un film coextrudé avec une soudure à recouvrement. Les prix unitaires, les largeurs de film et les hypothèses de délai diffèrent, et personne n'a précisé quelle construction fonctionnera réellement sur votre ligne de formage-remplissage-soudage.
Pourquoi c'est problématique : La soudure arrière et le point où elle croise les soudures supérieure et inférieure sont les endroits où les sachets souples tombent le plus souvent en panne. Le guide de la FDA sur les emballages souples, issu du Bacteriological Analytical Manual, recense comme défauts les fuites par canal, les soudures contaminées et les fuites aux angles, et invite les inspecteurs à examiner de près l'endroit où la soudure de tête croise la soudure latérale, selon l' examen FDA BAM sur les emballages souples[1]. Le coût n'est pas hypothétique. Une analyse évaluée par des pairs, datant de 2025, des rappels de la FDA de janvier 2019 à janvier 2025 a relevé 791 identifiants de produits liés à l'intégrité des soudures. Les sachets ou sacs en représentaient 74,8 %, et 54 % (430 sur 791) ont été classés comme « soudure incomplète ou défectueuse » étude sur les rappels liés à l'intégrité des soudures[2]. Il s'agit de produits médicaux, et non de sachets de snacks, mais les mécanismes de défaillance des soudures thermiques sont les mêmes.
La solution : Décidez délibérément du type de soudure arrière, inscrivez-le dans votre cahier des charges et demandez à chaque fournisseur de chiffrer la même construction. Les sections ci-dessous expliquent les compromis afin que vous puissiez faire ce choix avant de demander des prix.
Quelle est la différence entre une soudure à ailette et une soudure à recouvrement ?
Ce sont deux types de soudure de sachets à soudure arrière. Une seule bande de film est enroulée autour d'un tube de formage, les deux bords longitudinaux sont assemblés en une soudure verticale, et des soudures transversales ferment le haut et le bas. Seule cette soudure verticale diffère.
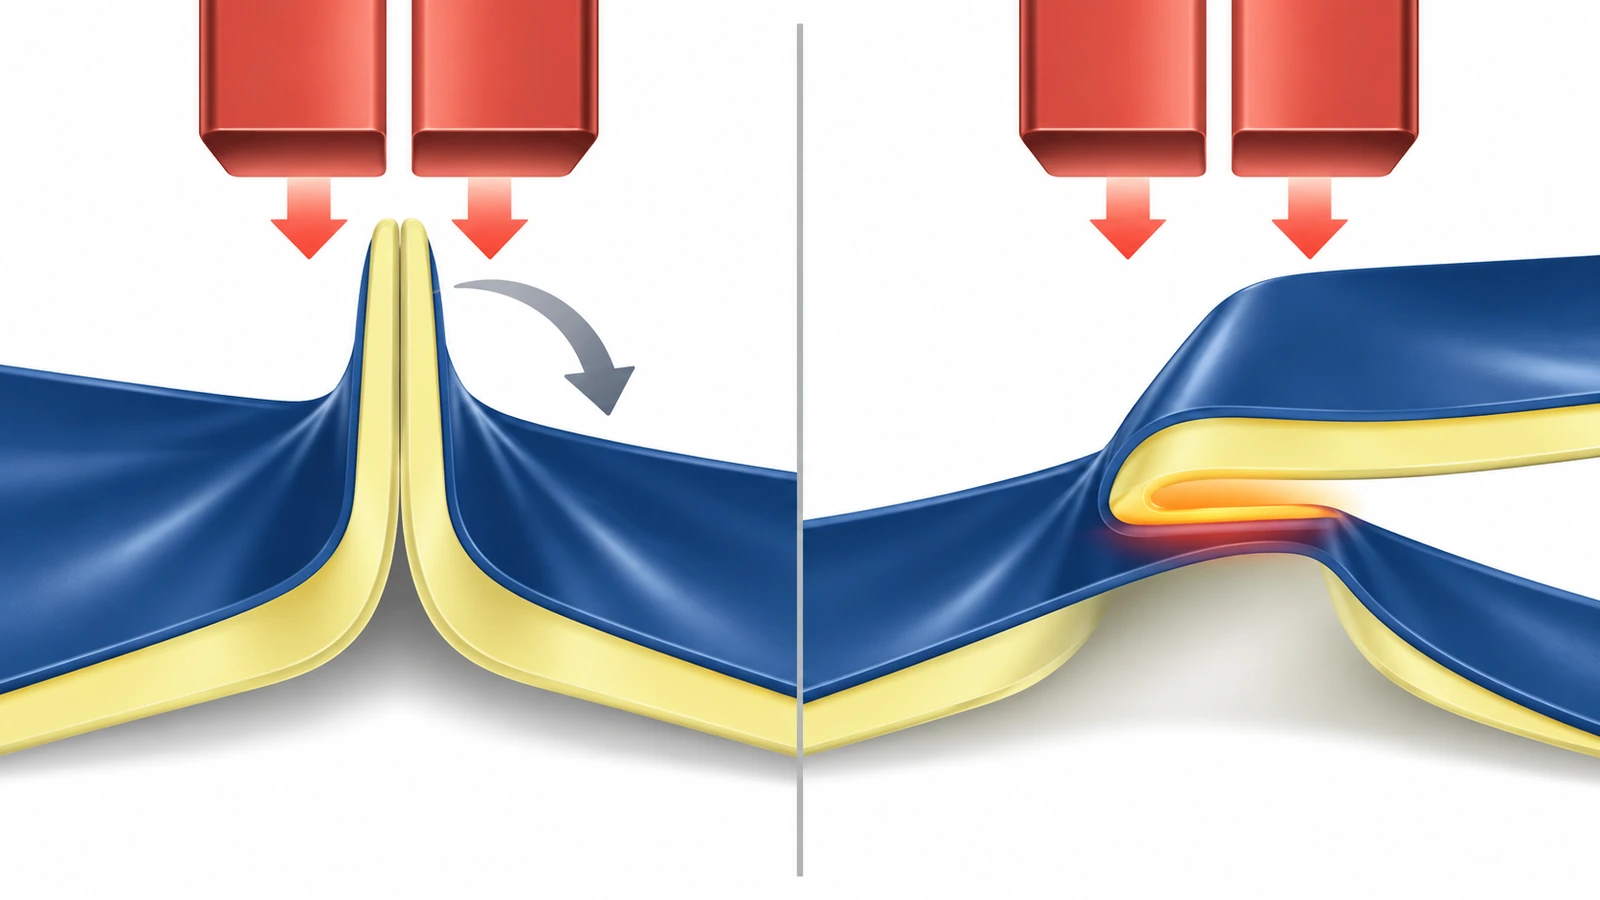
- Soudure à ailette (intérieur contre intérieur) : Les deux bords sont rapprochés de sorte que la couche de scellage interne fasse face à la couche de scellage interne. La bande soudée se dresse depuis le panneau arrière comme une ailette, puis est rabattue à plat d'un côté. Comme le même matériau fusionne avec lui-même, le film n'a besoin que de 1 face thermoscellable.
- Soudure à recouvrement (intérieur contre extérieur) : Un bord recouvre l'autre, et la couche de scellage interne du bord supérieur se soude sur la surface extérieure du bord inférieur. Rien ne se dresse, donc le dos reste presque plat. Cela ne fonctionne que si la surface extérieure peut aussi adhérer à la température des mâchoires.
Les soudures transversales supérieure et inférieure sont réalisées de la même façon dans les deux cas. En utilisation, la comparaison entre emballage à soudure à recouvrement et à soudure à ailette se résume donc à la compatibilité des films, à la mécanique de la soudure, à la consommation de film et à l'aspect du panneau arrière.
Exigences de film des sachets à soudure à ailette, et ce qu'ajoute la soudure à recouvrement
La soudure à ailette est la solution par défaut pour les films stratifiés, car elle impose très peu de contraintes à la structure. Tout stratifié doté d'une couche intérieure thermoscellable convient : PET/PE transparent, PET/VMPET/PE métallisé ou PET/AL/PE à feuille métallique. Le PET extérieur a un point de fusion plus élevé que le PE de scellage, si bien que les mâchoires peuvent faire fondre l'intérieur sans coller à l'extérieur. Cette même propriété exclut la soudure à recouvrement : aux températures de scellage normales, une surface extérieure en PET ne se soudera pas à une couche intérieure en PE.
Une soudure à recouvrement exige l'une de deux choses. La première est un film scellable sur ses deux faces, généralement un film coextrudé avec des couches de thermoscellage sur les deux côtés. La seconde est un vernis ou un revêtement de thermoscellage appliqué sur la surface extérieure dans la zone de recouvrement. Chaque option restreint vos choix de matériaux, et la voie du revêtement ajoute une couche que vous devez qualifier.
La documentation relative au contact alimentaire suit la même répartition. Dans les deux cas, la couche de scellage interne en contact avec les aliments est généralement un polymère oléfinique, et, aux États-Unis, elle est vérifiée au regard des conditions d'utilisation définies dans 21 CFR 177.1520 (polymères oléfiniques)[3]. Une soudure à recouvrement ajoute deux expositions moins évidentes. D'abord, le bord intérieur du recouvrement se trouve à l'intérieur du sachet, si bien qu'une fine bande de la surface extérieure (et toute encre ou tout revêtement qui s'y trouve) peut être en contact avec le produit. Ensuite, le bord coupé de la bande superposée se trouve à l'intérieur du sachet ; avec un stratifié à feuille métallique, le bord de la feuille est donc exposé au contenu. Une soudure à ailette garde les deux bords coupés à la pointe de l'ailette, hors de l'espace du produit. Si vous choisissez une soudure à recouvrement, demandez une zone de recouvrement sans encre et une confirmation écrite que le revêtement convient au contact alimentaire.
Les revêtements comptent aussi si le sachet doit un jour être expédié en Europe. Depuis le 12 août 2026, les emballages alimentaires de l'UE ne peuvent pas contenir de PFAS à une teneur égale ou supérieure à 25 ppb pour une substance unique, 250 ppb pour la somme des PFAS visés, ou 50 ppm de fluor total. Ces limites s'appliquent à la concentration dans l'emballage, et non à la migration ; elles couvrent aussi les stocks fabriqués avant cette date mais mis sur le marché après elle Limites PFAS de l'UE au titre du PPWR[4]. Les vernis de thermoscellage et les barrières de revêtement doivent figurer sur votre liste d'essais.
La recyclabilité peut vous orienter vers une soudure à recouvrement. Un film mono-matériau scellable sur ses deux faces correspond exactement à ce qu'exige une soudure à recouvrement, et c'est aussi la direction que prennent les conceptions recyclables. Soyez toutefois prudent avec cette allégation : l'étiquette de dépôt en magasin de How2Recycle n'existe qu'aux États-Unis et ne correspond pas à une collecte en bordure de trottoir, comme le détaillent les consignes de How2Recycle sur le dépôt en magasin[5]. Dans l'UE, les classes de performance en matière de recyclabilité sont encore en cours de définition, et à partir du 1 janvier 2038, les emballages doivent atteindre au moins la classe B pour être mis sur le marché, conformément au Règlement (UE) 2025/40[6].
Résistance de soudure : comment chaque soudure arrière supporte la charge
Les deux soudures ne cèdent pas de la même façon, car elles ne sont pas sollicitées de la même manière. Lorsqu'un sachet coussin rempli est comprimé dans un carton, gonflé à l'azote ou transporté en altitude, la pression interne écarte les deux parois l'une de l'autre.
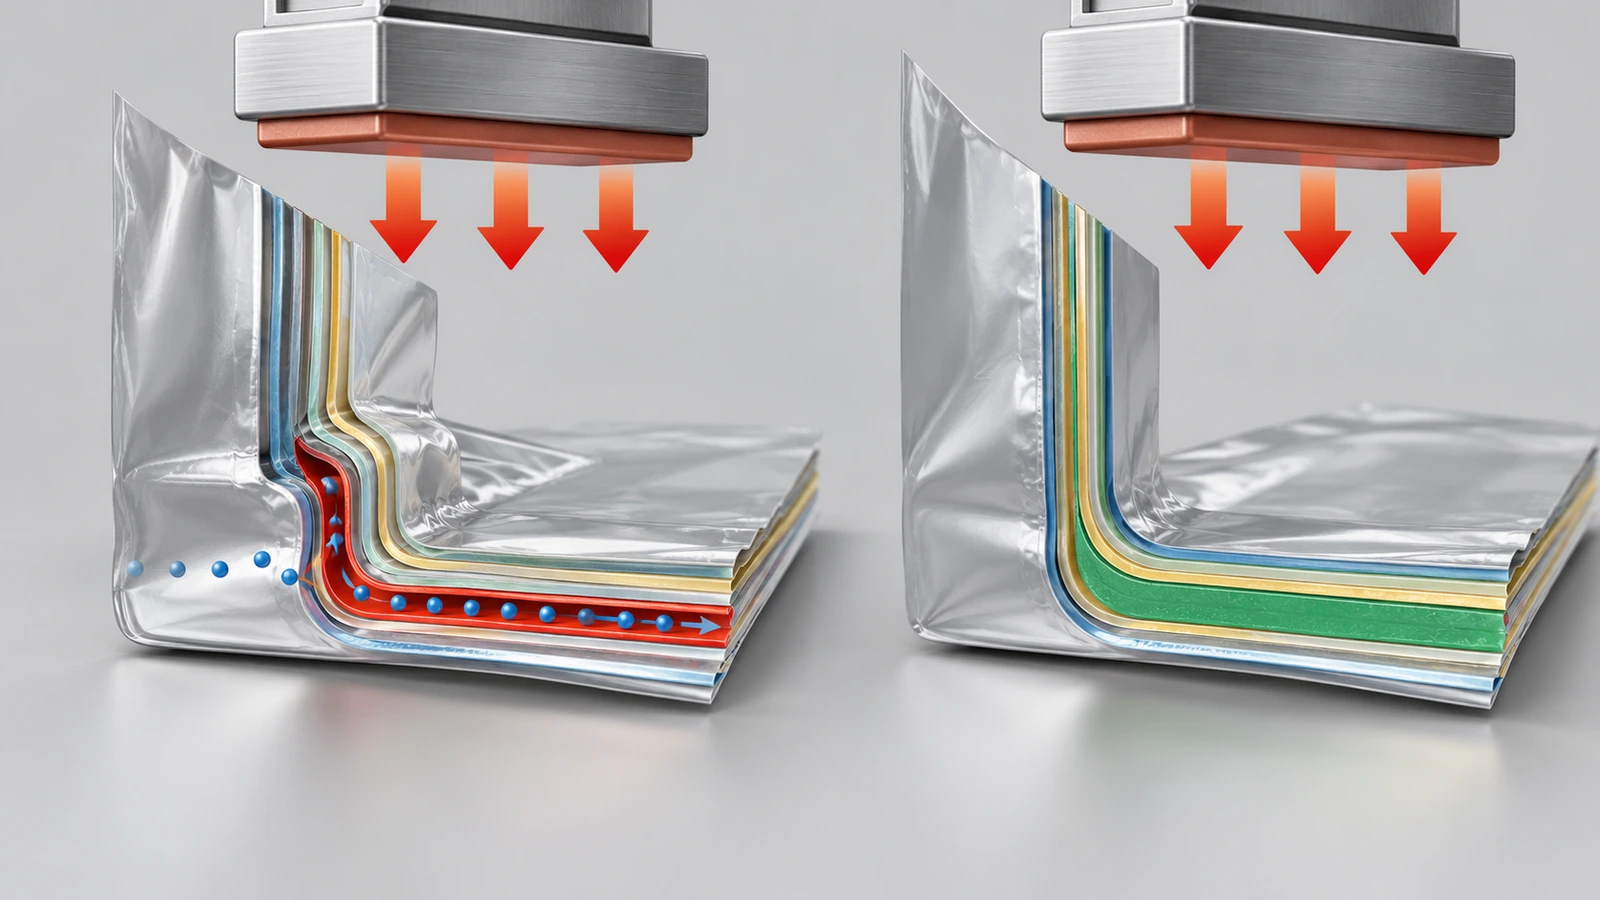
- Soudure à ailette : sollicitation en pelage. La pression tend à décoller l'ailette de sa racine, comme lorsqu'on ouvre un sachet de chips. Le pelage est la direction la plus faible pour toute soudure thermique ; la performance d'une soudure à ailette dépend donc d'une racine bien fondue et non contaminée.
- Soudure à recouvrement : sollicitation en cisaillement. La pression fait glisser les couches superposées l'une sur l'autre au lieu de les décoller. Les soudures résistent en général mieux au cisaillement qu'au pelage. Le compromis tient au fait que la liaison repose sur la surface extérieure, où les additifs glissants, l'encre, le grammage du revêtement ou la poussière peuvent varier d'une bobine à l'autre.
La jonction en T est l'endroit où la soudure verticale rencontre une soudure transversale, et les deux types se comportent très différemment à cet endroit. Une ailette rabattue ajoute deux plis supplémentaires sur la paroi arrière ; la mâchoire de soudure transversale doit donc passer de deux plis à quatre sur quelques millimètres. Une soudure à recouvrement passe de deux plis à trois. Plus la marche est raide, plus il est difficile de bien fondre les bords de cette marche, et un minuscule chemin non fondu devient une fuite par canal. C'est pourquoi les lignes à soudure à ailette ont souvent besoin d'une pression de mâchoire supplémentaire ou d'une température légèrement plus élevée au niveau de la soudure transversale. Demandez à votre fournisseur d'inspecter la jonction en T sur les premières pièces, et pas seulement les zones de soudure planes.
Les essais demandent la même rigueur. ASTM F88 mesure la force nécessaire pour décoller une soudure. Une éprouvette à soudure à ailette est tirée en pelage. Une éprouvette à soudure à recouvrement tirée de la même façon est surtout sollicitée en cisaillement ; les deux résultats ne sont donc pas directement comparables, même lorsque les unités concordent. Demandez des résultats F88 pour la soudure arrière et pour chacune des deux soudures transversales séparément, avec la moyenne et le minimum rapportés. Pour se faire une idée de l'échelle, l'agence américaine de logistique de défense (DLA) classe comme défaut majeur une résistance moyenne de soudure inférieure à 6 lb par pouce de largeur, ou toute éprouvette isolée inférieure à 5 lb par pouce, dans ses dispositions relatives aux sachets de rations. Le même document définit une soudure effective comme un chemin continu, non contaminé et lié par fusion, d'au moins 1/16 de pouce de large, comme le précisent les dispositions de qualité DLA relatives aux sachets de rations[7]. La spécification militaire relative aux sachets souples pour aliments va plus loin et exige des soudures thermiques conventionnelles d'au moins 1/8 de pouce de large, sans motif de gaufrage qui masque les défauts, conformément à la norme MIL-PRF-44073J[8]. Ce sont des points de référence pour les applications exigeantes, et non des seuils d'acceptation universels pour un sachet de snacks secs. Convenez de vos propres limites par écrit.
Convenez aussi de la façon dont les défauts seront classés. Le guide du Programme alimentaire mondial (PAM) sur les défauts des emballages souples classe une fuite par canal comme défaut majeur, et une soudure incomplète dans une zone pliée à plusieurs plis comme défaut critique, selon la classification des défauts du PAM[9]. Ce langage sur les zones pliées correspond bien à la jonction en T d'une soudure à ailette. Utilisez-le pour qu'un sachet qui « paraît scellé » ne puisse pas être accepté sur son seul aspect.
Consommation de film et zone d'impression
Consommation de film. Une ailette consomme du film sur les deux bords de la bande, soit environ deux fois la hauteur de l'ailette. Une soudure à recouvrement ne consomme que la largeur du recouvrement, une seule fois. Pour un même sachet fini, une bande destinée à une soudure à recouvrement est donc plus étroite. Sur un seul sachet, l'économie est faible, mais sur des bobines à grand volume elle s'accumule. Demandez aux fournisseurs d'indiquer la largeur de bande pour chaque option afin de calculer la consommation de film pour mille sachets au lieu de deviner.
Zone d'impression. Les deux styles gardent la face avant exempte de soudures, et cela reste le principal avantage de marque d'un sachet à soudure centrale. Le panneau arrière se comporte différemment :
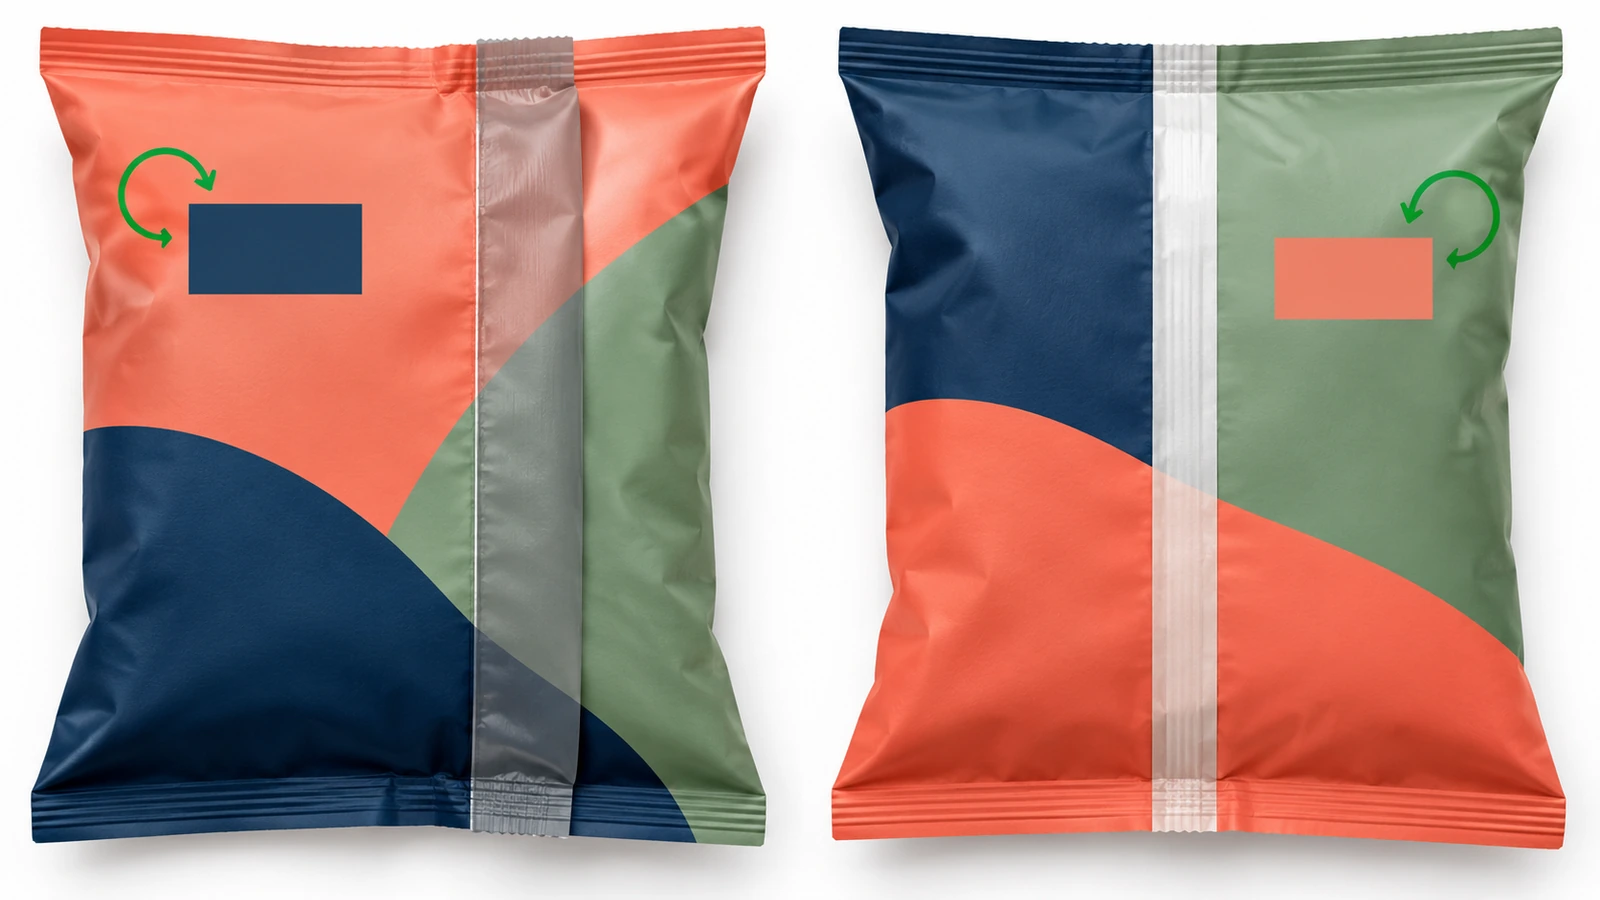
- Soudure à ailette : Tout visuel imprimé dans la zone de l'ailette disparaît dans la soudure. Lorsque l'ailette est rabattue à plat, elle recouvre aussi une bande du panneau arrière sur 1 côté. Précisez le sens de pliage (gauche ou droite) afin que les graphistes sachent quel côté est masqué.
- Soudure à recouvrement : Le panneau arrière reste plus plat, ce qui convient aux étiquettes, aux codes de date et à l'empilage en carton. La bande de visuel extérieur superposée est masquée, et l'encre présente dans la zone de liaison peut affaiblir la soudure ; le recouvrement nécessite donc généralement une bande sans encre ou revêtue.
Pour l'un ou l'autre style, gardez les codes-barres, les tableaux nutritionnels et les fenêtres de code de lot éloignés de la soudure et des jonctions en T. La mise en place complète du visuel est traitée sur notre page consacrée aux sachets personnalisés à soudure centrale ; elle n'est donc pas répétée ici.
Quand utiliser un sachet à soudure à recouvrement : une décision en cinq étapes pour les produits secs
- Partez de la barrière dont vous avez besoin, et non de la soudure. Si votre produit nécessite un stratifié métallisé ou à feuille métallique avec une couche extérieure en PET, la décision est déjà prise : soudure à ailette. À titre de repère supérieur, la spécification militaire relative aux sachets limite le taux de transmission d'oxygène (O2TR) à 0,06 cc/m²/24 h/atm et le taux de transmission de vapeur d'eau (WVTR) à 0,01 g/m²/24 h [8]. La plupart des produits secs de détail ont besoin de bien moins, donc confirmez votre objectif réel avant de payer pour une feuille métallique.
- Regardez le remplissage. Les poudres fines, comme les épices, la farine et les mélanges pour boissons, peuvent salir la zone de soudure. Les remplissages denses ou lourds exercent une charge sur la jonction en T inférieure. Les snacks sous azote maintiennent le coussin sous pression pendant toute la distribution. Dans ces trois cas, prévoyez une marge au niveau de la jonction en T et demandez des données d'essai sur des sachets remplis, et non vides.
- Envisagez une soudure à recouvrement lorsque le film le permet déjà. Les produits secs plus légers conditionnés dans un film mono-matériau scellable sur les deux faces, où la planéité du dos ou l'économie de film comptent, sont le cas typique de la soudure à recouvrement. Ne forcez pas une soudure à recouvrement sur un stratifié qui nécessite un revêtement supplémentaire pour simplement adhérer.
- Vérifiez la machine. Les cols de formage et les unités de soudure arrière sont réglés pour un seul style. Passer sur une ligne VFFS existante implique en général de changer les pièces et de refaire une validation de soudure. Un sachet qui ne peut pas être soudé sur votre remplisseuse n'est pas une économie.
- Inscrivez-le dans la RFQ. Indiquez le type de soudure, le sens de pliage de l'ailette ou le côté du recouvrement, les surfaces de film qui doivent être scellables, toute zone sans encre et la méthode d'essai de soudure avec rapport de la moyenne et du minimum. Cela rend les devis comparables ligne par ligne.
Sachet à soudure à ailette ou à recouvrement : comparaison côte à côte
| Critère | Soudure à ailette | Soudure à recouvrement |
|---|---|---|
| Liaison | Couche de scellage interne contre couche de scellage interne | Couche de scellage interne contre surface extérieure |
| Exigence sur le film | Une couche intérieure thermoscellable | Les deux faces scellables, ou un revêtement de thermoscellage sur la face extérieure |
| Structures types | Stratifiés PET/PE, PET/VMPET/PE, PET/AL/PE | Films coextrudés scellables sur les deux faces ; films revêtus |
| Charge sur la soudure sous pression | Pelage (direction la plus faible) | Cisaillement (direction généralement la plus forte) |
| Marche de pli à la jonction en T | 2 to 4 plis lorsque l'ailette est repliée | 2 to 3 plis |
| Bords coupés | Hors de l'espace du produit | Un bord à l'intérieur du sachet (bord de feuille exposé si stratifié à feuille métallique) |
| Consommation de film | Environ deux fois la hauteur de l'ailette | Une largeur de recouvrement |
| Panneau arrière | Ailette relevée, repliée sur 1 côté | Plus plat, avec une légère marche de recouvrement |
| La fenêtre de soudage dépend de | Un seul matériau qui fusionne avec lui-même | Deux surfaces, y compris l'encre, le revêtement et les additifs situés à l'extérieur |
| Idéale pour les produits secs | Stratifiés barrière, poudres, snacks sous atmosphère modifiée, café et épices en feuille métallique ou en film métallisé | Produits secs plus légers dans des films mono-matériau où la planéité ou l'économie de film comptent |
Questions fréquentes
FAQ : une soudure à ailette ou à recouvrement est-elle plus résistante ?
Sous pression interne, une soudure à recouvrement est sollicitée en cisaillement et résiste généralement mieux à l'ouverture qu'une soudure à ailette, qui est sollicitée en pelage. En pratique, la jonction en T et la contamination de la soudure expliquent plus de défaillances que la géométrie de la couture. Une soudure à ailette bien validée surpasse une soudure à recouvrement mal liée. Évaluez la résistance à l'aide de données ASTM F88 sur votre propre film, rapportées séparément pour chaque soudure, avec la valeur minimale indiquée.
FAQ : tout stratifié peut-il être soudé par recouvrement ?
Non. Une soudure à recouvrement exige que la surface extérieure fusionne avec la couche de scellage interne. Les stratifiés standard PET/PE et PET/AL/PE à impression inversée ont une couche extérieure en PET qui ne se lie pas au PE aux températures de scellage. Il leur faut un revêtement de thermoscellage dans la zone de recouvrement, ou à la place une soudure à ailette.
FAQ : quelle soudure arrière convient mieux pour le café, les épices et les poudres ?
Ces produits nécessitent en général des stratifiés barrière métallisés ou à feuille métallique, ce qui oriente vers une soudure à ailette. Les poudres peuvent aussi salir la zone de soudure ; demandez donc des essais sur sachets remplis au niveau de la jonction en T, ainsi qu'une classification des défauts qui traite les fuites par canal comme défauts majeurs.
FAQ : un sachet à soudure à recouvrement coûte-t-il toujours moins cher ?
Une soudure à recouvrement utilise une bande plus étroite, donc le film par sachet est moindre. Cette économie peut disparaître si le film nécessite un revêtement spécial ou une structure scellable sur les deux faces plus coûteuse, ou si votre remplisseuse doit être équipée de nouvelles pièces. Comparez le coût total sur des devis qui indiquent la largeur de bande, la structure et les revêtements.
FAQ : les sachets à soudure à ailette et à recouvrement sont-ils recyclables ?
La recyclabilité dépend du film, et non de la couture. Les films PE ou PP mono-matériau, qui conviennent souvent aux soudures à recouvrement, sont conçus pour les filières de recyclage. Les stratifiés à feuille métallique multi-matériaux ne le sont généralement pas. Aux États-Unis, l'acceptation en point de dépôt ne correspond pas à la collecte en bordure de trottoir ; ne formulez donc des allégations de recyclabilité que pour le film et la filière précis qui s'appliquent.
FAQ : quels documents relatifs au contact alimentaire faut-il demander ?
Demandez une déclaration des matériaux couche par couche et une déclaration de conformité liée à votre type d'aliment et à ses conditions d'utilisation, et non une simple allégation générique de « qualité alimentaire ». Pour la viande et la volaille, l'USDA FSIS attend des établissements qu'ils conservent à disposition, pour inspection, des lettres de garantie relatives aux matériaux d'emballage directives du FSIS sur les matériaux d'emballage[10]. Pour une soudure à recouvrement, confirmez aussi le revêtement et toute encre située près du recouvrement.
Points clés
- L'intégrité des soudures est la raison la plus courante du rappel des sachets ; la soudure arrière mérite donc une spécification explicite. — 54 % (430 sur 791) des identifiants de produits rappelés par la FDA liés aux soudures étaient « soudure incomplète ou défectueuse », et 74,8 % concernaient des sachets ou sacs (Source)
- Les soudures à ailette conviennent à presque tous les stratifiés barrière ; les soudures à recouvrement exigent que les deux faces du film soient scellables. — les couches de scellage interne sont généralement des polymères oléfiniques contrôlés au titre de 21 CFR 177.1520 (Source)
- Utilisez les références publiées comme repères lorsque vous fixez les limites d'acceptation des soudures. — les sachets de rations considèrent une moyenne inférieure à 6 lb/in ou tout échantillon inférieur à 5 lb/in comme défaut majeur (Source)
- La largeur de soudure et les défauts cachés comptent autant que la résistance. — soudures thermiques conventionnelles d'au moins 1/8 de pouce, sans gaufrage masquant les défauts, selon la norme MIL-PRF-44073J (Source)
- Les revêtements qui rendent possibles les soudures à recouvrement doivent aussi respecter les limites PFAS de l'UE si vous exportez. — 25 ppb pour une substance unique, 250 ppb pour la somme, 50 ppm de fluor total depuis le 12 août 2026 (Source)
Conclusion
Le choix entre soudure à ailette et soudure à recouvrement découle de votre film. Si votre produit sec nécessite un stratifié métallisé ou à feuille métallique à face PET, spécifiez une soudure à ailette, indiquez le sens de pliage et demandez des essais au niveau de la jonction en T. Si vous utilisez un film mono-matériau scellable sur les deux faces et tenez à un dos plat ou à une économie de film, une soudure à recouvrement mérite d'être chiffrée, à condition que vous maîtrisiez la zone de recouvrement et que vous la validiez sur votre propre remplisseuse. Dans tous les cas, consignez par écrit le type de soudure, les surfaces scellables et la méthode d'essai, afin que chaque fournisseur chiffre le même sachet. Une fois votre choix de soudure arrière arrêté, envoyez votre cahier des charges via notre page de demande de devis pour sachets à soudure centrale et nous chiffrerons la construction que vous aurez spécifiée.
Références
- U.S. FDA, Bacteriological Analytical Manual, Testing Flexible Packaging (hébergé par University of Wisconsin–Madison Food Safety). https://foodsafety.wisc.edu/wp-content/uploads/sites/1026/2024/02/BAM_TestingFlexiblePkg.pdf ↩
- Lungren M., Okezue M., « Seal integrity–related recalls », AAPS Open 11:30, publié le 2025-12-15. https://link.springer.com/article/10,1186/s41120-025-00134-2 ↩
- eCFR, 21 CFR 177.1520 Polymères oléfiniques (texte en vigueur). https://www.ecfr.gov/current/title-21/section-177,1520 ↩
- Food Packaging Forum, « Limites PFAS du PPWR applicables à partir du 12 août », 2026-08-12. https://foodpackagingforum.org/news/ppwr-pfas-limits-apply-from-august-12 ↩
- How2Recycle, « Dépôt en magasin (États-Unis uniquement) », 2023-11-22. https://how2recycle.info/about-the-how2recycle-label/store-drop-off-us-only/ ↩
- Règlement (UE) 2025/40 relatif aux emballages et aux déchets d'emballages, EUR-Lex. https://eur-lex.europa.eu/eli/reg/2025/40/oj ↩
- Defense Logistics Agency, PKG&QAP A-A-20177E, 2013-08-01. https://www.dla.mil/Portals/104/Documents/TroopSupport/Subsistence/Rations/cids/qapkg/Q-20177E.pdf ↩
- MIL-PRF-44073J, Packaging of Food in Flexible Pouches, avec modification 01, 2024-02-13. https://www.dla.mil/Portals/104/Documents/TroopSupport/Subsistence/Rations/mil/44073J_ch01.pdf ↩
- Programme alimentaire mondial, guide sur les défauts des emballages souples (WFP-0000156789). https://docs.wfp.org/api/documents/WFP-0000156789/download/ ↩
- USDA Food Safety and Inspection Service, « Meat and Poultry Packaging Materials ». http://www.fsis.usda.gov/food-safety/safe-food-handling-and-preparation/food-safety-basics/meat-and-poultry-packaging ↩


Les informations ci-dessous sont requises pour la connexion via les réseaux sociaux
Se connecter
Créer un nouveau compte