Nous utilisons des cookies pour permettre à nos sites web de mémoriser des informations, pour aider certaines fonctionnalités du site web à fonctionner correctement, pour comprendre comment vous interagissez avec et utilisez nos sites web et pour vous afficher du contenu et des publicités qui sont pertinents et engageants pour vous.
En cliquant sur Accepter tout, vous consentez à l'utilisation de ces cookies.
La boutique ne fonctionnera pas correctement si les cookies sont désactivés.
Réponse rapide : Pour dimensionner un sachet plat, convertissez le poids net en volume à l'aide de la masse volumique apparente de votre produit, choisissez une largeur et une longueur internes qui contiennent ce volume avec un espace de tête, puis ajoutez les largeurs de soudure, la zone d'encoche de déchirure et l'éventuel bandeau de suspension pour obtenir les dimensions extérieures que vous indiquez dans votre devis.
Savoir dimensionner un sachet plat avant de demander un devis évite un cycle complet d'échantillonnage. La plupart des erreurs de dimensionnement viennent d'une même habitude : choisir un format standard à l'œil et espérer que le produit rentre. Ce guide propose un calcul reproductible qui part du volume, du poids, de la forme et du mode de remplissage de votre produit, et aboutit à la largeur et à la longueur finies, en tenant compte des marges pour les soudures, les encoches de déchirure, l'espace de tête et les trous de suspension.
Pourquoi le dimensionnement des sachets plats pose problème
Le problème. Un sachet plat paraît simple : deux faces, trois soudures d'usine, un bord ouvert. Les formats plats sont aussi les sachets les plus courants sur le marché. Smithers a estimé que 620,5 milliards de sachets autoportants et sachets plats[1] seraient utilisés dans le monde en 2024, les sachets plats représentant environ les trois quarts de ce marché. Ce format étant si répandu, les acheteurs supposent souvent que les formats standard de n'importe quel transformateur leur conviendront. Or ce n'est souvent pas le cas.
Pourquoi cela pose problème. Un sachet trop petit piège le produit dans les mâchoires de soudure pendant la fermeture, ce qui affaiblit la soudure finale ou provoque des fuites. Un sachet trop grand laisse un vide visible, gaspille du film et laisse passer davantage d'oxygène et d'humidité par la surface supplémentaire. Si vous ajoutez un trou de suspension sans réserver de bandeau, le poinçon peut entamer la zone produit. Chacune de ces défaillances n'apparaît qu'une fois la commande imprimée.
La solution. Dimensionnez de l'intérieur vers l'extérieur. Calculez l'espace dont le produit a réellement besoin, puis ajoutez des marges fixes pour chaque zone hors produit. La méthode ci-dessous convient aussi bien aux poudres, aux granulés et aux sachets de crème qu'aux articles solides.
Ce que signifie réellement « format de sachet plat »
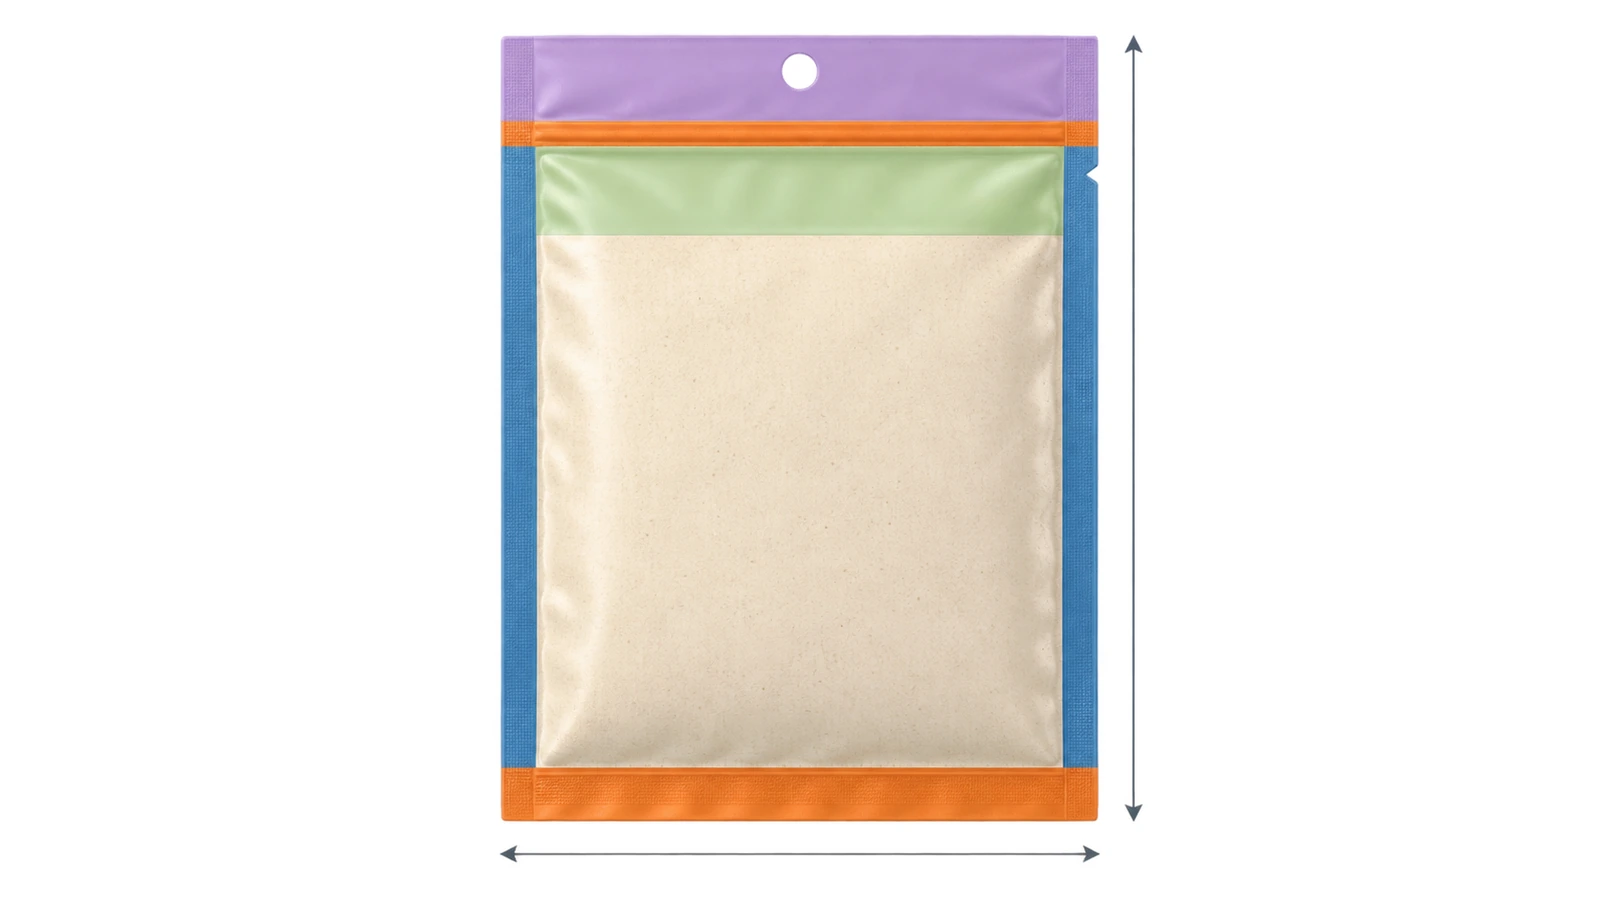
Le manuel des sachets retort de l'Agence canadienne d'inspection des aliments décrit le sachet préformé le plus courant comme un sachet doté de 3 côtés pré-scellés par le fabricant du sachet[2], ce qui signifie que la remplisseuse n'a besoin que d'une seule barre chauffante pour le fermer. Cette structure définit les mesures que vous devez spécifier :
Largeur extérieure (W) : d'un bord à l'autre du sachet, soudures latérales comprises.
Longueur extérieure (L) : du bord inférieur au bord supérieur, y compris la soudure de fond, la zone produit, l'espace de tête, la soudure supérieure finale et l'éventuel bandeau de suspension.
Largeur et longueur internes (utiles) : les dimensions comprises entre les bords intérieurs des soudures. Seule cette zone contient le produit.
Largeurs de soudure : la bande de chaque soudure thermique. Chaque millimètre ici correspond à du film payé qui ne contient rien.
Les transformateurs indiquent généralement les dimensions extérieures, exprimées en largeur × longueur, le bord d'ouverture se trouvant en haut de la longueur. Votre calcul suit le sens inverse : il part de l'espace interne et ajoute les soudures vers l'extérieur. L'économie des soudures n'est pas négligeable. Un brevet 1999 US visant des sachets à 3 côtés scellés notait que l'omission d'une quatrième soudure avait donné une baisse approximative de 10 % du coût des matériaux[3]. Ce chiffre provient de la conception d'un seul inventeur, mais il montre la part du film d'un petit sachet qui peut se trouver dans les zones de soudure.
Comment dimensionner un sachet plat en huit étapes
Étape 1 : convertir le poids net en volume de remplissage
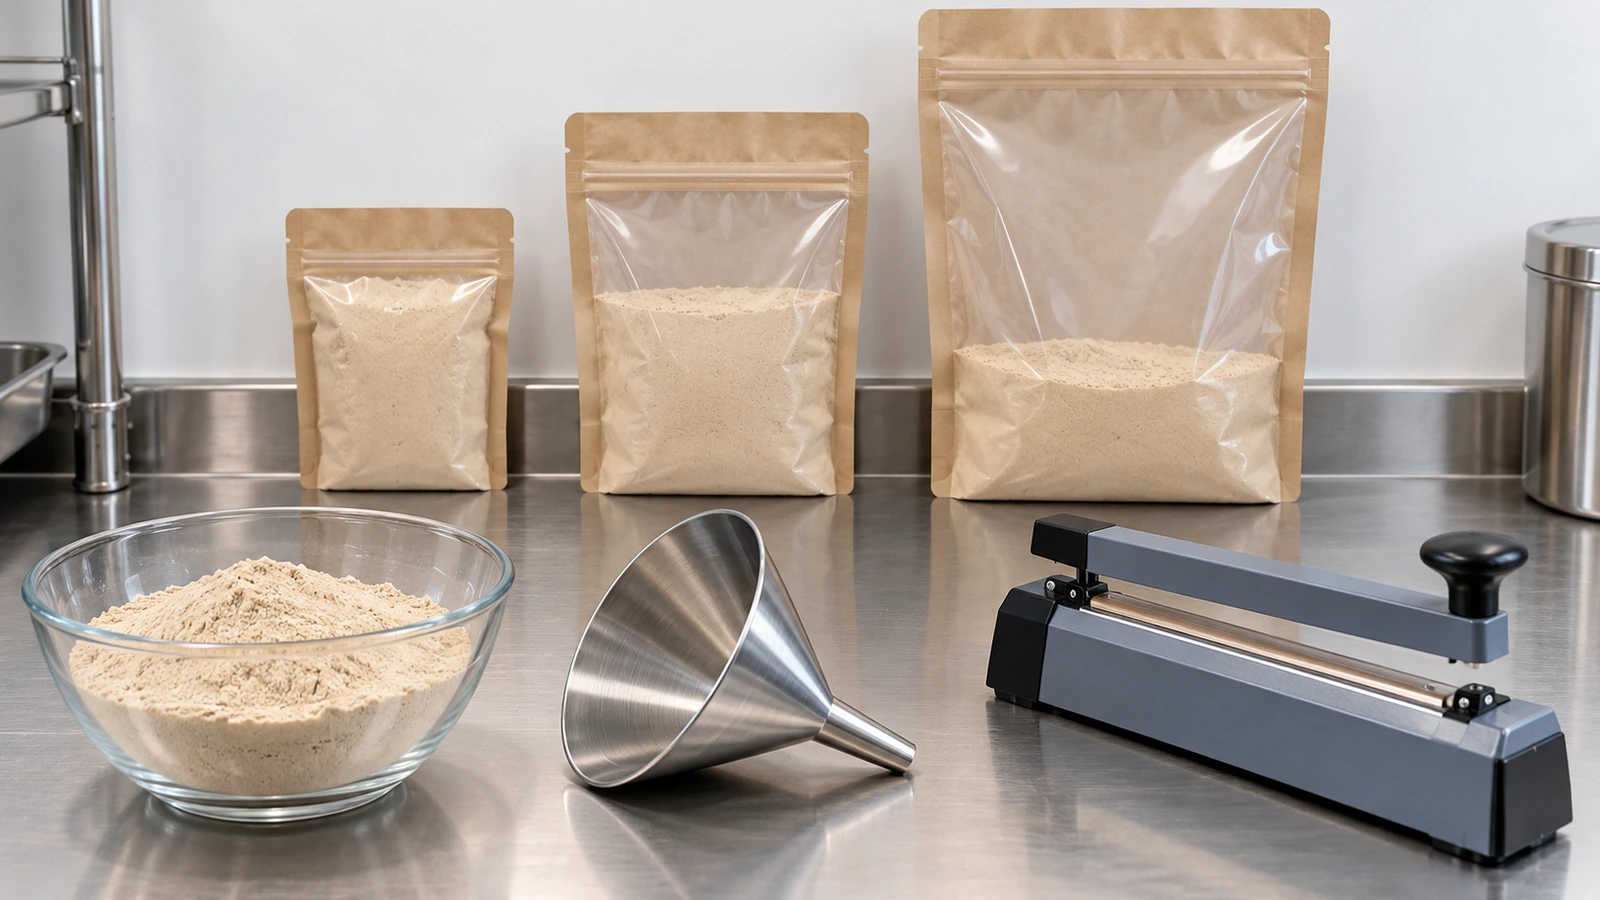
Les sachets contiennent un volume, pas des grammes. Pesez un volume connu de votre produit tel qu'il arrive réellement à la remplisseuse, et non tel qu'il se tasse après l'expédition. Divisez le poids net par cette masse volumique apparente en vrac pour obtenir le volume de remplissage. Pour les poudres, mesurez aussi la masse volumique tassée après vibration. L'écart entre les deux indique dans quelle mesure le produit se tassera et quel vide visible apparaîtra après le transport. Une poudre à 0,45 g/mL en vrac nécessite environ 67 mL pour un remplissage de 30 g. Une poudre à 0,65 g/mL n'en nécessite que 46 mL pour le même poids ; ainsi, « quelle quantité un sachet plat peut-il contenir ? » n'a pas de réponse en grammes tant que vous ne connaissez pas la masse volumique.
Étape 2 : définir la largeur interne selon le mode de remplissage
La largeur est généralement imposée par le remplissage, et non par le graphisme. Mesurez trois éléments : le diamètre extérieur de la buse ou de l'entonnoir de remplissage, l'ouverture que prend l'embouchure du sachet sur votre remplisseuse (ou à la main), et la plus grande dimension de tout article solide. La largeur interne doit dégager la buse et laisser de la place à l'opérateur ou à la pince pour ouvrir l'embouchure. Pour les articles solides tels que les lingettes, les sachets dans un sachet ou les cartes d'échantillon, prévoyez un jeu de chaque côté afin que l'article glisse sans frotter contre la couche de scellage.
Étape 3 : estimer la capacité maximale
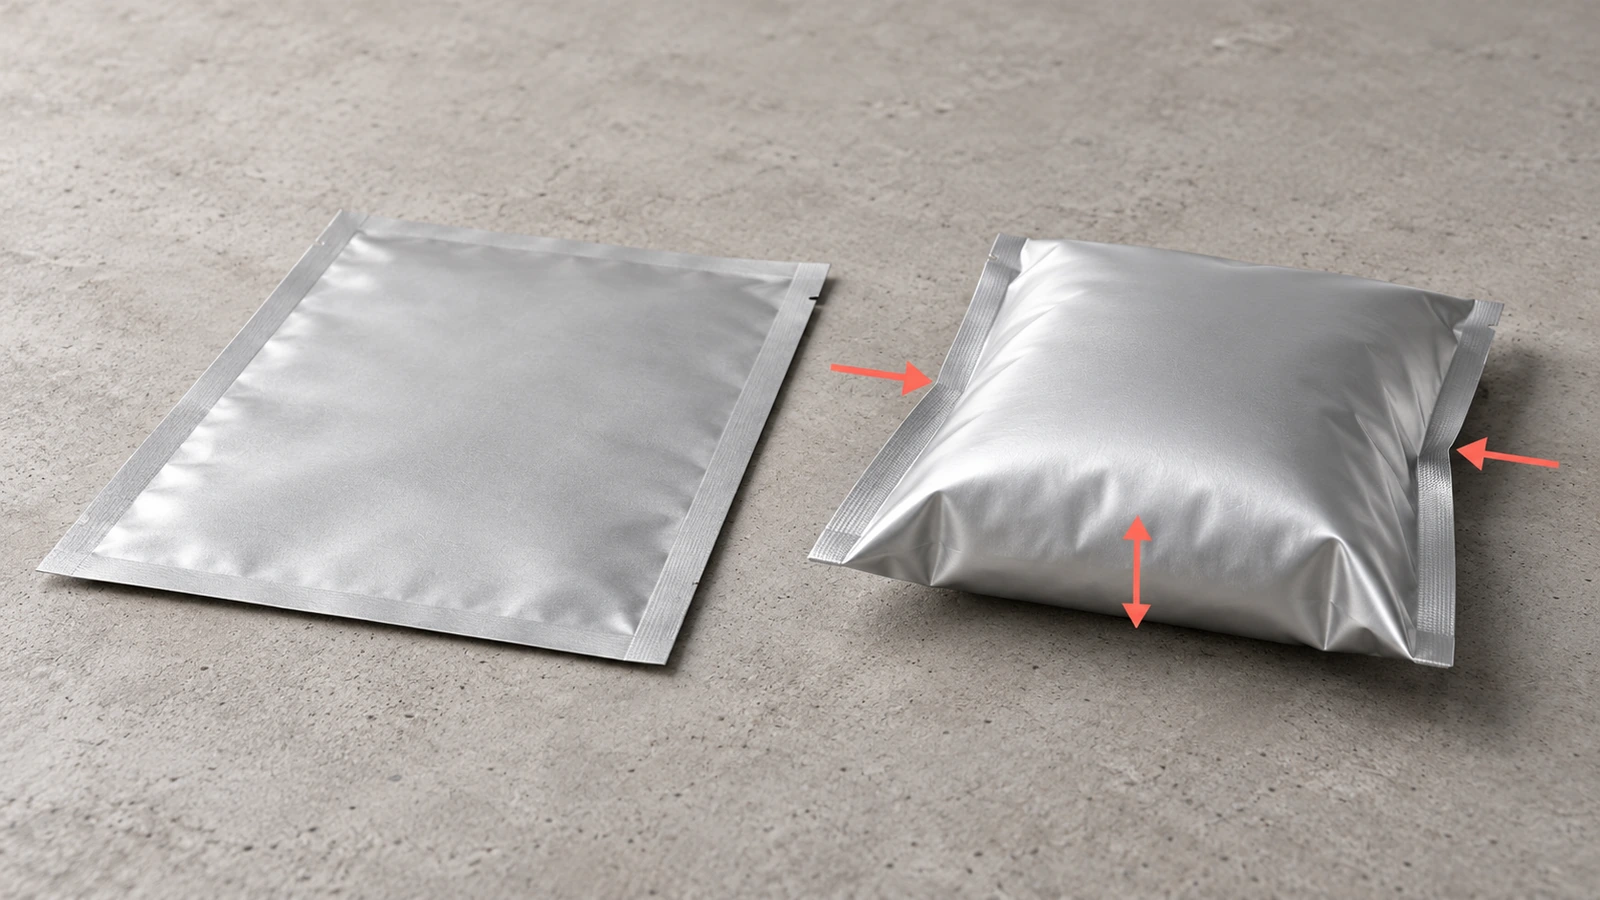
Lorsqu'un sachet plat se remplit, il se gonfle en coussin et son encombrement à plat diminue. Une limite utile provient du « problème du sac en papier », issu des mathématiques, qui approche le plus grand volume qu'un rectangle scellé de film souple peut contenir. Avec une largeur interne w et une longueur interne l (où l ≥ w) :
Pour un sachet carré, cela donne environ 0,19 × w³. Considérez-le comme une borne supérieure, car un sachet rempli à ce niveau n'a plus d'espace de tête ni de surface plate à souder. Pour des poudres qui doivent rester relativement plates et garder la zone de soudure propre, un premier prototype raisonnable vise environ 40–60 % de V_max. Cette plage est une hypothèse de départ, non une norme ; l'étape 8 la confirme.
Étape 4 : ajouter les marges de largeur de soudure
La marge de largeur de soudure dans le dimensionnement des sachets comporte 2 aspects. Les soudures doivent être assez larges pour résister au décalage de repérage, aux plis et à la manipulation, mais chaque millimètre supplémentaire ajoute de la largeur et de la longueur. Les spécifications publiées fournissent un seuil minimal utile. L'exigence de la Defense Logistics Agency (DLA) des États-Unis pour l'emballage des rations, PCR-G-003B, définit une soudure efficace comme fusionnée, continue et exempte de produit, avec une largeur minimale de 1/16 pouce[4], et il rejette un lot si l'une des trois bordures scellées présente une moyenne inférieure à 6 lb par pouce de largeur. Le manuel de la CFIA classe comme défaut grave une soudure dont il reste moins de 3 mm de largeur intacte après délaminage des bords.
Ce sont des valeurs minimales d'acceptation, et non des objectifs de conception. Les transformateurs proposent couramment des largeurs de soudure nominales dans la plage de 5, 8 ou 10 mm ; demandez quelles largeurs vos mâchoires de soudure produisent et concevez autour de l'une d'elles. Des soudures latérales plus larges laissent aussi davantage de place pour amorcer une encoche de déchirure. La résistance se vérifie séparément : La norme ASTM F88/F88M-23[5] mesure la force nécessaire pour décoller une bande de soudure et enregistre le mode de rupture, mais elle ne prouve pas qu'un sachet est étanche. Les problèmes de soudure ne sont pas rares. Une analyse des données de rappel de la FDA de janvier 2019 à janvier 2025 a montré qu'une soudure incomplète ou défectueuse[6] était en cause dans 54 % (430 sur 791) des rappels de produits médicaux liés à l'intégrité des soudures. Il s'agissait de produits médicaux, mais le point de défaillance, la formation de la soudure, est le même pour les sachets alimentaires et cosmétiques.
Étape 5 : réserver un espace de tête au-dessus de la ligne de remplissage
L'espace de tête est le film transparent situé entre le haut du produit et le bord intérieur de la soudure supérieure finale. Il empêche le produit de se retrouver dans les mâchoires de soudure. C'est surtout important pour les poudres. Une étude de 2019 portant sur le test de pelage, menée par Bamps et ses collègues, a montré que la contamination par la poudre dans la zone de soudure réduisait la résistance optimisée de la soudure d'environ 16–79 %, selon le scellant. Le manuel de la CFIA signale un problème connexe pour les liquides : un vide excessif avant la fermeture peut attirer le produit dans la zone de soudure. Dimensionnez l'espace de tête en fonction de votre mode de remplissage. Les poudres fines remplies par vis sans fin dégagent plus de poussière que les granulés, et les sachets remplis à la main ont besoin de place pour que les doigts maintiennent l'embouchure à plat. Ne dimensionnez pas l'espace de tête uniquement pour l'apparence : un excédent de vide donne à un produit haut de gamme l'air sous-rempli.
Étape 6 : placer l'encoche de déchirure et toute fermeture zip
Une encoche de déchirure se trouve dans la soudure latérale. Elle doit être située au-dessus de la ligne de remplissage, afin que le consommateur ne déchire pas le produit, et en dessous de la soudure supérieure. Si le sachet possède une fermeture zip, l'encoche doit se trouver au-dessus de celle-ci ; une ligne de déchirure située sous une bande de refermeture rend la fermeture inutile. La conception de la soudure influe autant sur la force d'ouverture que la position de l'encoche. Dans un rapport d'événement indésirable de la FDA, un client ouvrant environ 400 sachets pour cartes réactives par jour a signalé des blessures à l'avant-bras du personnel ; l'enquête a rattaché les sachets difficiles à ouvrir[7] à une encoche de déchirure dentelée combinée à une soudure latérale à trois nervures, et les utilisateurs ont trouvé qu'une soudure à deux nervures avec une seule encoche était plus facile à ouvrir. Lorsque vous spécifiez l'encoche, indiquez sa hauteur depuis le bord supérieur sur le plan de découpe, et ajoutez de la longueur si la zone d'encoche chevauche l'espace de tête.
Étape 7 : ajouter un bandeau pour les trous de suspension
Si le sachet doit être suspendu à un crochet, ajoutez un bandeau au-dessus de la soudure supérieure. Les recommandations de dimensionnement publiées par les transformateurs fixent celui-ci à 1 to 1,5 pouces (environ 25–40 mm) pour une fente européenne ou un trou rond, selon le style du trou et la quantité de film plat nécessaire au crochet du présentoir. Sans lui, le poinçon tombe dans la soudure ou dans la zone produit. Les fentes européennes nécessitent une hauteur de bandeau plus importante que les petits trous ronds. Le bandeau représente une longueur supplémentaire pure ; ne le prévoyez donc pas pour les sachets expédiés en cartons ou en enveloppes d'expédition.
Étape 8 : vérifier la surface du film, puis réaliser un essai de remplissage
La taille du sachet détermine aussi les performances barrière. Le taux de transmission de l'oxygène (OTR) selon la norme ASTM D3985[8] est exprimé par mètre carré et par jour ; l'oxygène total atteignant le produit est donc proportionnel à la surface du film. Un sachet surdimensionné laisse entrer davantage d'oxygène avec la même spécification de film. L'exemple détaillé ci-dessous le chiffre.
Les petits sachets augmentent aussi le rapport entre film et produit, ce qui compte pour l'évaluation des contacts alimentaires. Aux États-Unis, la couche de scellage en contact avec les aliments est généralement une polyoléfine couverte par 21 CFR §177,1520[9], utilisée dans les conditions de cette section. Dans l'UE, le règlement (UE) n° 10/2011[10] limite la migration globale à 10 mg par dm² de surface en contact avec les aliments. Un sachet d'échantillon de 30 g peut porter plusieurs fois plus de surface de film par gramme qu'un emballage familial ; demandez donc à votre fournisseur de confirmer que les essais de migration reflètent la taille réelle de votre sachet et le type d'aliment. La page produit explique quels documents demander ; ce guide ne traite que de l'aspect dimensionnel.
Enfin, commandez des sachets vierges ou unis à votre taille calculée et à un format de part et d'autre. Remplissez-les sur votre ligne réelle ou selon votre méthode de remplissage manuel réelle, fermez-les, et vérifiez quatre points : le produit se trouve sous l'encoche, la zone de soudure est visiblement propre, le sachet rempli rentre dans son carton ou son enveloppe d'expédition, et le vide paraît acceptable après un test d'agitation simulant le tassement.
Exemple détaillé : dimensions de sachets plats pour poudres (30 g)
Cet exemple utilise des valeurs illustratives pour montrer le calcul. Remplacez chacune par vos propres mesures.
Volume de remplissage. 30 g à une masse volumique apparente en vrac de 0,45 g/mL, soit environ 67 mL.
Largeur interne. La buse et l'ouverture de l'embouchure de la remplisseuse suggèrent une largeur interne de 80 mm.
Longueur interne. Essayez 115 mm entre la soudure de fond et le bord intérieur de la soudure supérieure (espace de tête inclus). Avec l/w = 1,44, V_max ≈ 80³ × [0,458 − 0,137] ≈ 164 mL. Le remplissage de 67 mL représente environ 41 % de ce plafond, dans la plage de départ de 40–60 %.
Marges de largeur. 2 soudures latérales supposées de 8 mm chacune : 80 + 16 = 96 mm de largeur extérieure.
Marges de longueur. Soudure de fond 8 mm + longueur interne 115 mm + soudure supérieure 8 mm = 131 mm de longueur extérieure. Ajoutez un bandeau de 30 mm si le sachet doit être suspendu : 161 mm.
Vérification de la surface. Pour 96 × 131 mm, le sachet présente environ 0,025 m² de film sur ses deux faces. Choisir un format standard « suffisamment proche », de 110 × 150 mm, porte cette surface à environ 0,033 m², soit environ 31 % de surface de film en plus et, à OTR de film identique, environ 31 % d'entrée d'oxygène supplémentaire.
La spécification obtenue se lit ainsi : 96 mm W × 131 mm L à l'extérieur, soudures de 8 mm, encoche de déchirure placée dans la soudure latérale entre la ligne de remplissage et la soudure supérieure, ouverture en haut. C'est le type de cahier des charges qu'un transformateur peut chiffrer sans deviner.
Comparaison des méthodes de dimensionnement des sachets plats
Méthode
Donnée d'entrée utilisée
Limites
Idéale pour
Choisir un format standard à l'œil
Estimation visuelle et un échantillon posé sur le bureau
Ignore la masse volumique, le tassement et l'espace de tête ; souvent surdimensionné, avec un vide visible et une surface de film supplémentaire
Uniquement pour les tout premiers moodboards
Copier le sachet d'un concurrent
Un sachet mesuré à la règle
Leur masse volumique, leur mode de remplissage et leurs largeurs de soudure diffèrent des vôtres
Un repère approximatif
Calculer à partir du volume (ce guide)
Masse volumique apparente, diamètre de buse, largeurs de soudure, besoins en encoche et en bandeau
La formule de capacité est une approximation ; le comportement réel au remplissage varie encore
Rédiger une spécification prête pour le devis
Calculer, puis essai de remplissage
Tout ce qui précède, plus des prototypes physiques
Nécessite un court cycle d'échantillonnage
Tout produit destiné à une ligne automatisée ou à la vente au détail
La méthode de calcul conduit à un format défendable ; l'essai le confirme avant de graver les plaques ou de lancer une grande série numérique qui le fige.
FAQ
FAQ : quelle est la contenance d'un sachet plat ?
Cela dépend des dimensions internes et de la masse volumique du produit. L'approximation du sac en papier donne un plafond théorique d'environ 0,19 × w³ pour un sachet carré de largeur interne w. Un sachet aux dimensions internes de 80 × 115 mm plafonne à environ 164 mL. Pour un sachet de poudre à plat, prévoyez de remplir environ 40–60 % de ce plafond, puis confirmez avec un essai de remplissage. Ne convertissez en grammes qu'après avoir mesuré la masse volumique apparente de votre produit.
FAQ : la largeur et la longueur d'un sachet plat se mesurent-elles à l'intérieur ou à l'extérieur ?
Les transformateurs indiquent en général les dimensions extérieures, d'un bord à l'autre, exprimées en largeur × longueur. Votre calcul doit partir des dimensions internes et y ajouter les largeurs de soudure, l'espace de tête, la zone d'encoche et le bandeau. Indiquez les deux dans votre cahier des charges, avec la largeur de soudure retenue, afin que personne ne soustraie les soudures deux fois.
FAQ : quelle marge de largeur de soudure utiliser pour le dimensionnement d'un sachet ?
Utilisez une largeur nominale que les mâchoires de soudure de votre fournisseur produisent réellement, généralement dans la plage de 5–10 mm, et ajoutez-la à chaque bord scellé : les deux côtés, le fond et la soudure supérieure après remplissage. Les seuils d'acceptation publiés sont bien plus étroits, comme la soudure efficace minimale de 1/16 pouce dans la norme DLA PCR-G-003B et le seuil de soudure résiduelle de 3 mm dans le manuel CFIA sur les sachets retort ; concevez donc bien au-dessus de ces valeurs.
FAQ : quelles dimensions de sachet plat conviennent le mieux aux poudres ?
Les poudres ont besoin de plus d'espace de tête que les solides, car la poussière présente dans la zone de soudure affaiblit les soudures ; une étude de 2019 portant sur le test de pelage a mesuré des pertes de résistance d'environ 16–79 %. Dimensionnez la largeur interne pour dégager votre vis sans fin ou votre entonnoir, gardez le remplissage bien en dessous de la soudure supérieure et vérifiez la masse volumique tassée afin que le sachet ne paraisse pas à moitié vide après l'expédition.
FAQ : quelle longueur supplémentaire un trou de suspension nécessite-t-il ?
Les recommandations de dimensionnement des transformateurs prévoient généralement un bandeau d'environ 25–40 mm (1–1,5 pouces) au-dessus de la soudure supérieure pour un trou rond ou une fente européenne. Renoncez au bandeau si le sachet est expédié dans un carton, car il ajoute du film sans ajouter de capacité.
FAQ : puis-je simplement utiliser un format standard ?
Vous le pouvez si votre format calculé correspond justement à l'un d'eux. Si le format standard le plus proche est nettement plus grand, vous payez du film supplémentaire, acceptez davantage d'entrée d'oxygène par la surface ajoutée et risquez un vide visible dans l'emballage. Effectuez d'abord le calcul, puis comparez-le aux formats disponibles.
Points clés à retenir
Les sachets plats dominent les volumes de sachets, donc les formats standard sont partout, mais ils ne sont pas dimensionnés pour votre produit — environ les trois quarts de 620,5 milliards de sachets en 2024 (Source)
Les seuils d'acceptation publiés pour les soudures sont étroits ; concevez donc vos soudures bien au-dessus de ces seuils — soudure efficace minimale de 1/16 pouce et résistance moyenne de 6 lb/pouce dans une spécification américaine pour rations (Source)
La largeur de soudure résiduelle après délaminage constitue un défaut à plusieurs niveaux de gravité — en dessous de 3 mm, elle est considérée comme grave (Source)
La formation de la soudure, et non les micro-perforations du film, est à l'origine de la plupart des rappels liés à l'intégrité des soudures — 54 % des 791 identifiants de produits rappelés citaient une soudure incomplète ou défectueuse (Source)
Le surdimensionnement augmente l'exposition à l'oxygène, car l'OTR se mesure par unité de surface — environ 31 % de surface de film en plus dans l'option surdimensionnée de l'exemple détaillé (Source)
Les zones de soudure représentent une part réelle du coût du film — supprimer une soudure a permis d'économiser environ 10 % de matière dans une conception brevetée 1999 (Source)
Avant de demander un devis
Le dimensionnement est la partie du cahier des charges que vous seul pouvez fournir, car vous seul connaissez la masse volumique de votre produit, son mode de remplissage et la manière dont le sachet sera expédié ou présenté. Transmettez au transformateur quatre valeurs : le volume de remplissage, la largeur et la longueur internes, la largeur de soudure retenue et la hauteur éventuelle du bandeau, ainsi que la position de l'encoche de déchirure mesurée depuis le bord supérieur. Avec ces éléments, le choix du matériau, les documents et le processus de commande peuvent avancer rapidement ; notre page dédiée aux sachets plats personnalisés à 3 côtés scellés présente ces prochaines étapes et la manière d'envoyer un cahier des charges prêt pour le devis.
Notes de bas de page
Smithers, « L'innovation et la durabilité stimulent la croissance des sachets », juin 2024, citant L'avenir de l'emballage en sachets à l'horizon 2029. smithers.com↩
Agence canadienne d'inspection des aliments, Manuel des défauts des sachets souples retort, §2.4.1 sachets préformés et classification des défauts. inspection.canada.ca↩
Brevet américain 6,006,501, accordé le 28 décembre 1999, description des économies de matière pour les sachets à 3 côtés scellés. patents.justia.com↩
Defense Logistics Agency, exigences d'emballage PCR-G-003B (modification 02), définition de la soudure efficace et limites d'acceptation ASTM F88 pour les sachets préformés. dla.mil↩
ASTM F88/F88M-23, méthode d'essai normalisée pour la résistance des soudures des matériaux barrière souples, publiée le 1 mai 2023. webstore.ansi.org↩
« Analyse des métadonnées sur les liens entre l'intégrité des soudures d'emballage et les rappels de produits médicamenteux », AAPS Open, le 15 décembre 2025. link.springer.com↩
Rapport d'événement indésirable US FDA MAUDE MDR 8565229, difficulté d'ouverture du sachet liée à la conception de l'encoche de déchirure et de la soudure latérale. accessdata.fda.gov↩
ASTM D3985, méthode d'essai normalisée pour le taux de transmission du gaz oxygène à travers les films et feuilles plastiques à l'aide d'un capteur coulométrique (D3985-17, depuis révisée sous la référence D3985-24). webstore.ansi.org↩
Code of Federal Regulations des États-Unis, 21 CFR §177,1520, polymères d'oléfines. ecfr.gov↩
Règlement (UE) n° 10/2011 de la Commission concernant les matériaux et objets en matière plastique destinés à entrer en contact avec les denrées alimentaires, texte consolidé (article 12, limite de migration globale). eur-lex.europa.eu↩
Bonjour ! Je suis Bruce, fier papa de mon fils formidable. Je suis le fondateur de Zigpac, une entreprise d'impression et d'emballage qui aide les PME avec des solutions personnalisées. Créons quelque chose de génial ensemble !


 PDF du blog pour lecture hors ligne


Les informations ci-dessous sont requises pour la connexion via les réseaux sociaux
Se connecter
Créer un nouveau compte