


 PDF du blog pour lecture hors ligne
Réponse rapide : Le traçage de plaques signalétiques en acier inoxydable consiste à faire glisser un stylet diamant ou carbure sur la plaque pour refouler un sillon continu et bruni. Il n'utilise ni chaleur, ni encre, ni produit chimique, ce qui en fait un moyen économique d'ajouter en interne numéros de série et dates sur des ébauches pré-gravées. Ses marques sont moins profondes et moins contrastées qu'une gravure chimique profonde ou la micropercussion ; il convient donc aux données variables plutôt qu'aux textes de sécurité fixes.
Si vous fabriquez des équipements par lots, votre plaque signalétique est en grande partie fixe. Le logo, le modèle, les champs de tension et les avertissements sont identiques sur chaque unité. Le numéro de série, la date de fabrication et parfois un code d'option changent à chaque unité. Le traçage de plaques signalétiques en acier inoxydable comble ce manque. Cet article explique comment le marquage par traçage forme physiquement une marque sur des plaques en 304 et 316. Il montre aussi comment mettre en place un flux de travail interne et dans quels cas le traçage est moins performant que la gravure chimique, le laser à fibre ou la micropercussion en matière de lisibilité, de comportement face à la corrosion et de cadence.
Le problème : les données variables font dérailler les programmes de plaques signalétiques
Problème. Les usines OEM gèrent généralement les données propres à chaque unité de quatre façons, et chacune a un coût. La première consiste à commander des plaques gravées entièrement sur mesure pour chaque numéro de série. Cela lie l'assemblage final à la file d'attente de maquettes du fournisseur, et toute erreur de données met au rebut une pièce permanente. La deuxième est le poinçonnage manuel, qui fonctionne mais laisse des lignes de base irrégulières ; sur une tôle mince, le choc peut cintrer la plaque autour des trous de fixation. La troisième est l'encre de surface ou une surimpression imprimée. Des analyses de défaillance du secteur décrivent à maintes reprises des marques imprimées qui s'effacent jusqu'à ce que « le métal soit peut-être encore là, mais que le texte ait disparu ». La quatrième est l'achat d'un laser à fibre, ce qui implique un investissement, un caisson de protection, une extraction des fumées et un programme de sécurité pour un travail qui ne représente parfois que quelques dizaines de plaques par semaine.
Problématique. Le volume est réel mais faible. Dans une discussion de praticiens, un fabricant d'équipements racontait envoyer environ 50 étiquettes en inox à numéro de série par mois sur de la tôle d'environ 0,5 mm à un atelier local de trophées, qu'il jugeait « très peu fiable » (discussion de praticiens[1] ). Ce volume est trop faible pour justifier une cellule de marquage dédiée. Il est aussi trop important pour dépendre d'un prestataire externe : une plaque de numéro de série illisible ou manquante compromet la traçabilité, les dossiers de garantie et, sur les équipements électriques, la validation de l'inspection.
Solution. Séparez le contenu de la plaque entre parties fixes et parties variables. Achetez des ébauches gravées en profondeur et remplies de couleur pour tout ce qui ne change jamais, et tracez sur la ligne les champs propres à chaque unité. Le reste de ce guide explique comment bien procéder et dans quels cas cet outil n'est pas le bon.
Qu'est-ce que le traçage de plaques signalétiques en acier inoxydable ?
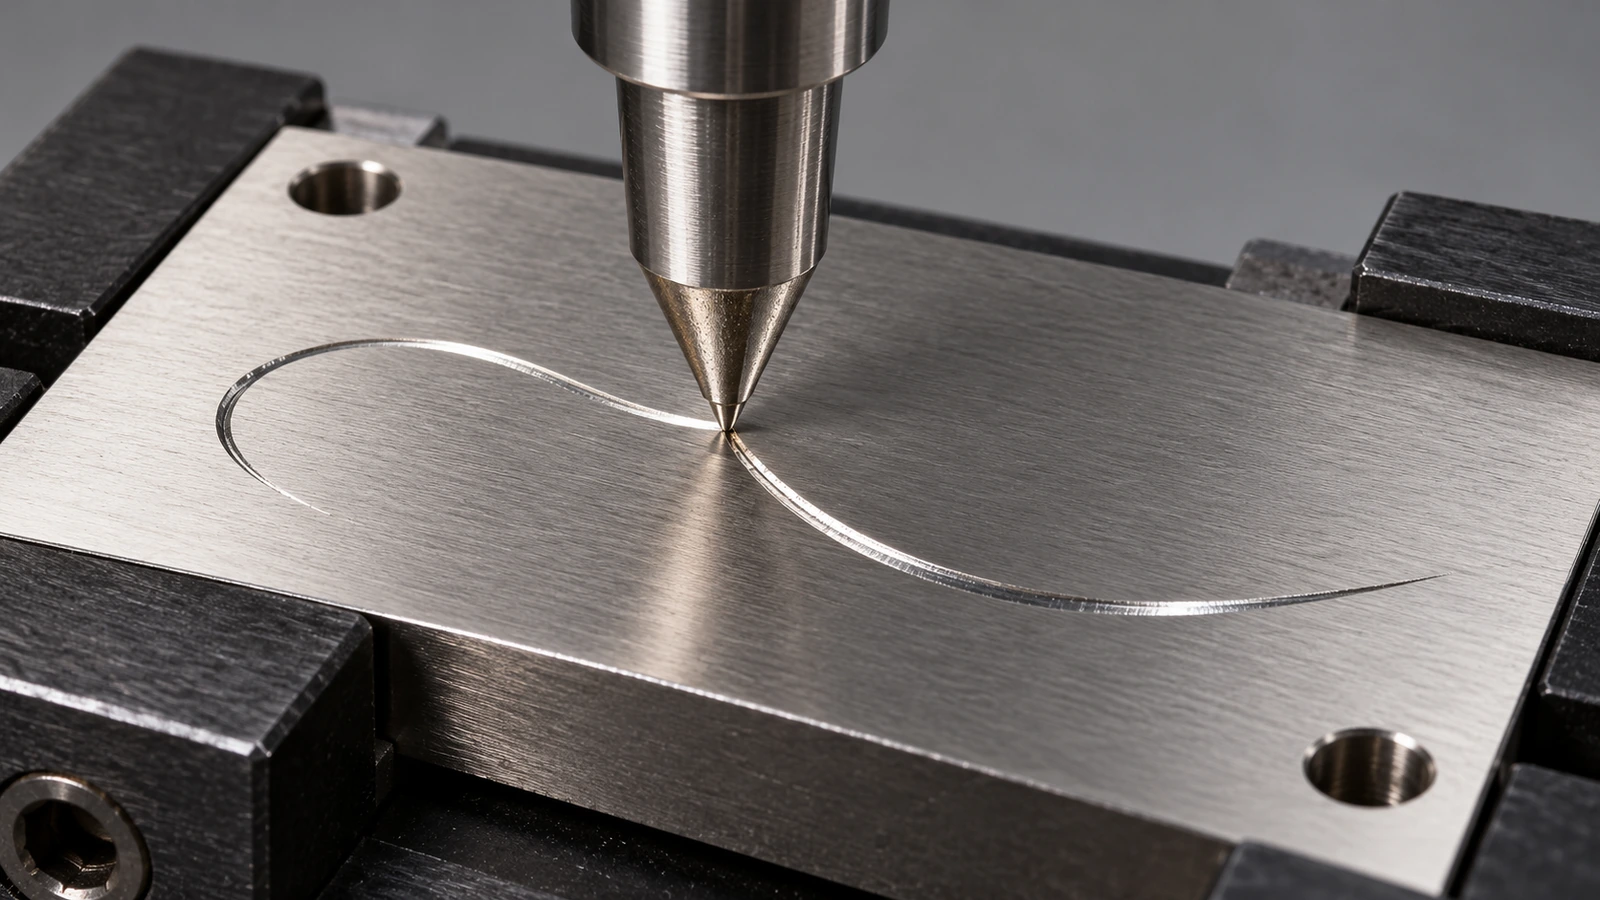
Le marquage par traçage, aussi appelé marquage par traînage ou gravure diamant par traînage, est un procédé mécanique à froid. Un stylet à pointe dure, généralement en diamant ou en carbure de tungstène, est appuyé contre la plaque par un ressort ou une force pneumatique. La machine le déplace ensuite le long des traits de chaque caractère. La pointe ne tourne pas et ne frappe pas. Elle refoule un sillon continu en V, en repoussant la matière sur les côtés et vers le bas au lieu de l'enlever sous forme de copeaux.
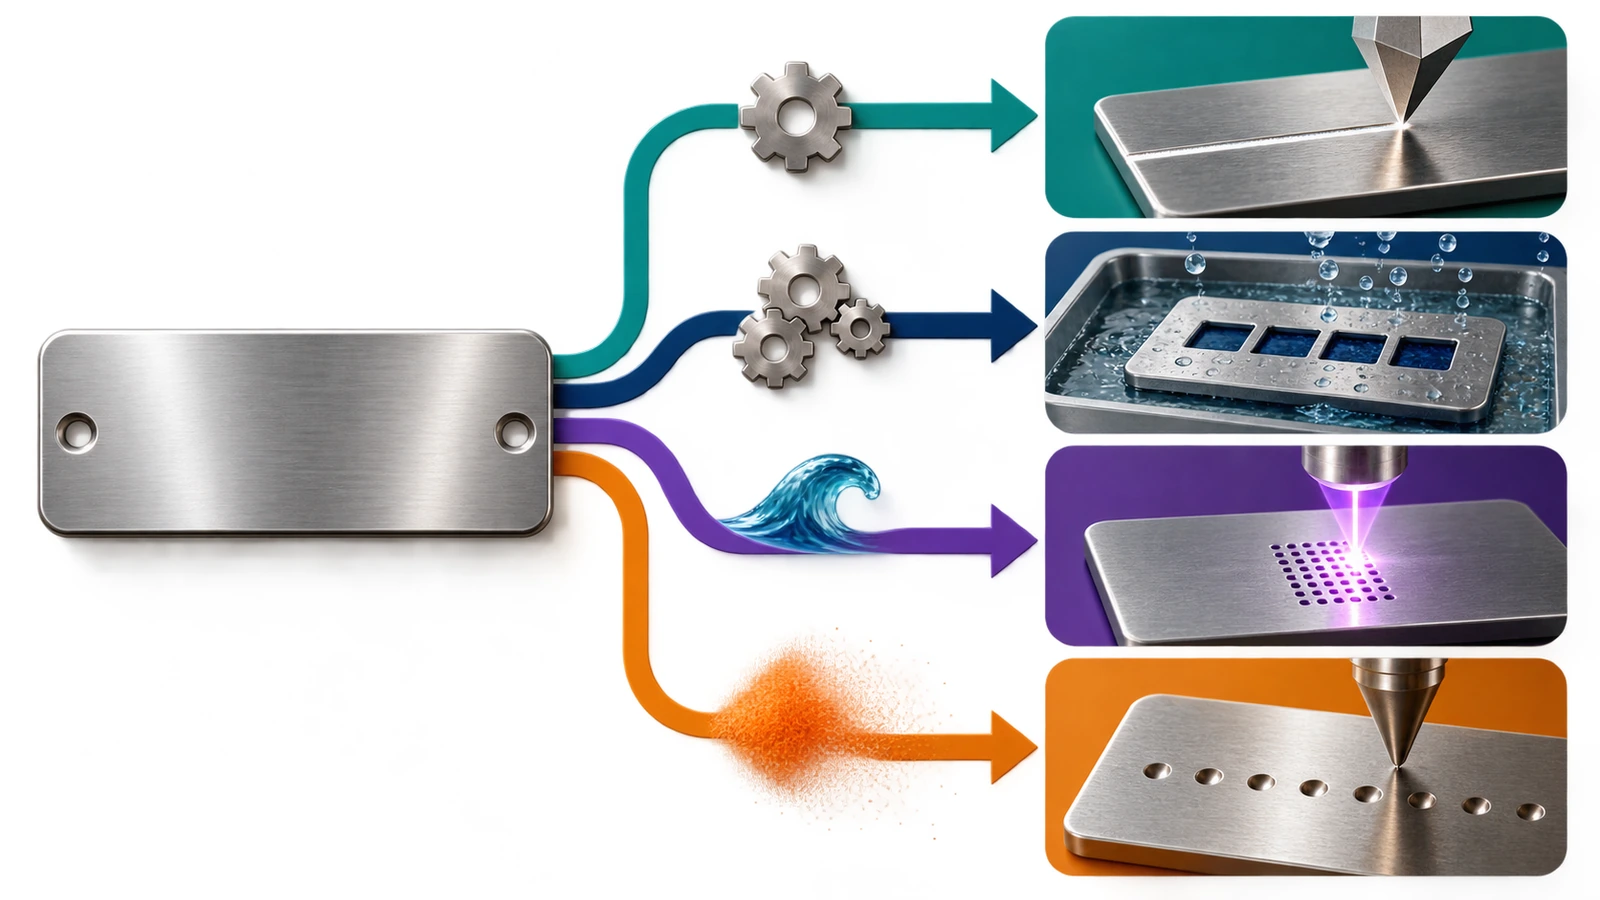
Il se situe ainsi entre trois procédés voisins avec lesquels on le confond souvent :
- Gravure rotative utilise une fraise en rotation qui enlève des copeaux et peut creuser plus profond. Elle produit aussi des bavures et de l'usure d'outil.
- Micropercussion frappe avec une pointe pour former une rangée de cratères. Elle marque plus profondément et s'accommode bien des surfaces rugueuses ou courbes, mais elle est plus bruyante et les caractères paraissent en pointillé.
- Gravure chimique dissout le métal à travers un masque de résine photosensible. Elle crée un creux pouvant recevoir un remplissage coloré, mais exige un masque à chaque modification de maquette.
Comme la ligne tracée est continue et que ses parois sont brunies et lisses, le texte tracé se lit comme une écriture propre à trait unique. Les traceuses CNC et les outils de traînage diamant utilisent des polices monoligne (« bâton »), et non des polices en contour. Quand vous préparez le champ variable, vous choisissez des trajectoires de traits, pas des formes pleines.
L'inox gravé est une catégorie de marquage à part entière. La spécification ASTM relative aux plaques d'étiquetage de robinetterie de navire répertorie « type III - acier inoxydable, gravé » comme type de plaque défini (voirASTM F992[2] ). Si le plan de votre client renvoie à cette norme, vérifiez si une marque tracée par traînage satisfait à sa méthode d'inscription avant de substituer le traçage à la gravure rotative.
Ce qui arrive au 304 et au 316 sous le stylet
Aucun apport de chaleur. Un laser à fibre modifie la couche d'oxyde ou fait fondre la surface. C'est ainsi que se forment les marques noires par recuit laser, et c'est pourquoi certains utilisateurs prennent la décoloration laser pour de la corrosion. Dans un fil de discussion d'un forum de finition des métaux, un utilisateur soupçonnait que la « décoloration sombre laissée par le procédé laser » était de la rouille/corrosion (discussion sur Finishing.com[3] ). Le traçage ne crée aucune coloration thermique ; cette ambiguïté ne se pose donc pas lors du contrôle à réception ou sur le terrain.
Écrouissage et couche passive. Les grades austénitiques tels que le 304 et le 316 s'écrouissent rapidement. La paroi du sillon est écrouie à froid et brunie, et la couche passive riche en chrome est rompue le long du trait, puis se reforme à l'air. Un traçage propre ne crée donc pas, en soi, de point faible vis-à-vis de la corrosion. Le vrai risque est la contamination. Une évaluation en laboratoire de la marine américaine sur des matériaux de plaques d'identification (rapport CARDIVNSWC-TR-62-00-05, 2005) a observé des traces de rouille sur des plaques en 304 et 316, « surtout dans les zones où la gravure des plaques d'identification avait été effectuée ». Elle a attribué ces taches à des particules de fer laissées par l'outillage. Deux habitudes en découlent. D'abord, gardez la pointe du stylet et le gabarit exempts de débris d'acier au carbone. Ensuite, ne nettoyez jamais les plaques tracées avec des brosses métalliques en acier ni avec des meules partagées.
Le grade compte surtout au niveau du sillon. Toute attaque par les chlorures démarre là où se trouvent des interstices et des surfaces écrouies. La norme ASTM A240/A240M impose 2,00–3,00 % de molybdène pour les types 316 et 316L, tandis que le 304 n'a aucune exigence en molybdène (ASTM A240/A240M[4] ). Pour le brouillard salin, le sel de déneigement ou le lavage chloré, tracez sur du 316. Le choix du grade est traité en détail sur notre page consacrée aux plaques signalétiques en acier inoxydable gravées sur mesure , nous n'y revenons donc pas ici.
Rigidité de la plaque. Le stylet exerce une charge constante vers le bas. Les plaques minces non soutenues fléchissent, et la profondeur du sillon varie alors sur le champ. L'épaisseur courante des plaques signalétiques industrielles en inox va d'environ 0,018 to 0,125 in. Les spécifications militaires de construction fixent des minimums pour certains types de plaques. La norme MIL-DTL-15024 exige des plaques de type A gravées chimiquement ou mécaniquement d'au moins 0,03 in (MIL-DTL-15024[5] ). En dessous d'environ 0,5 mm, un gabarit plan offrant un appui complet n'est pas facultatif.
Comment mettre en place le traçage interne pour les numéros de série et les dates
Le flux de travail ci-dessous suppose un marqueur à traçage de paillasse ou en bord de ligne et des ébauches pré-gravées fournies par un fabricant de plaques signalétiques.
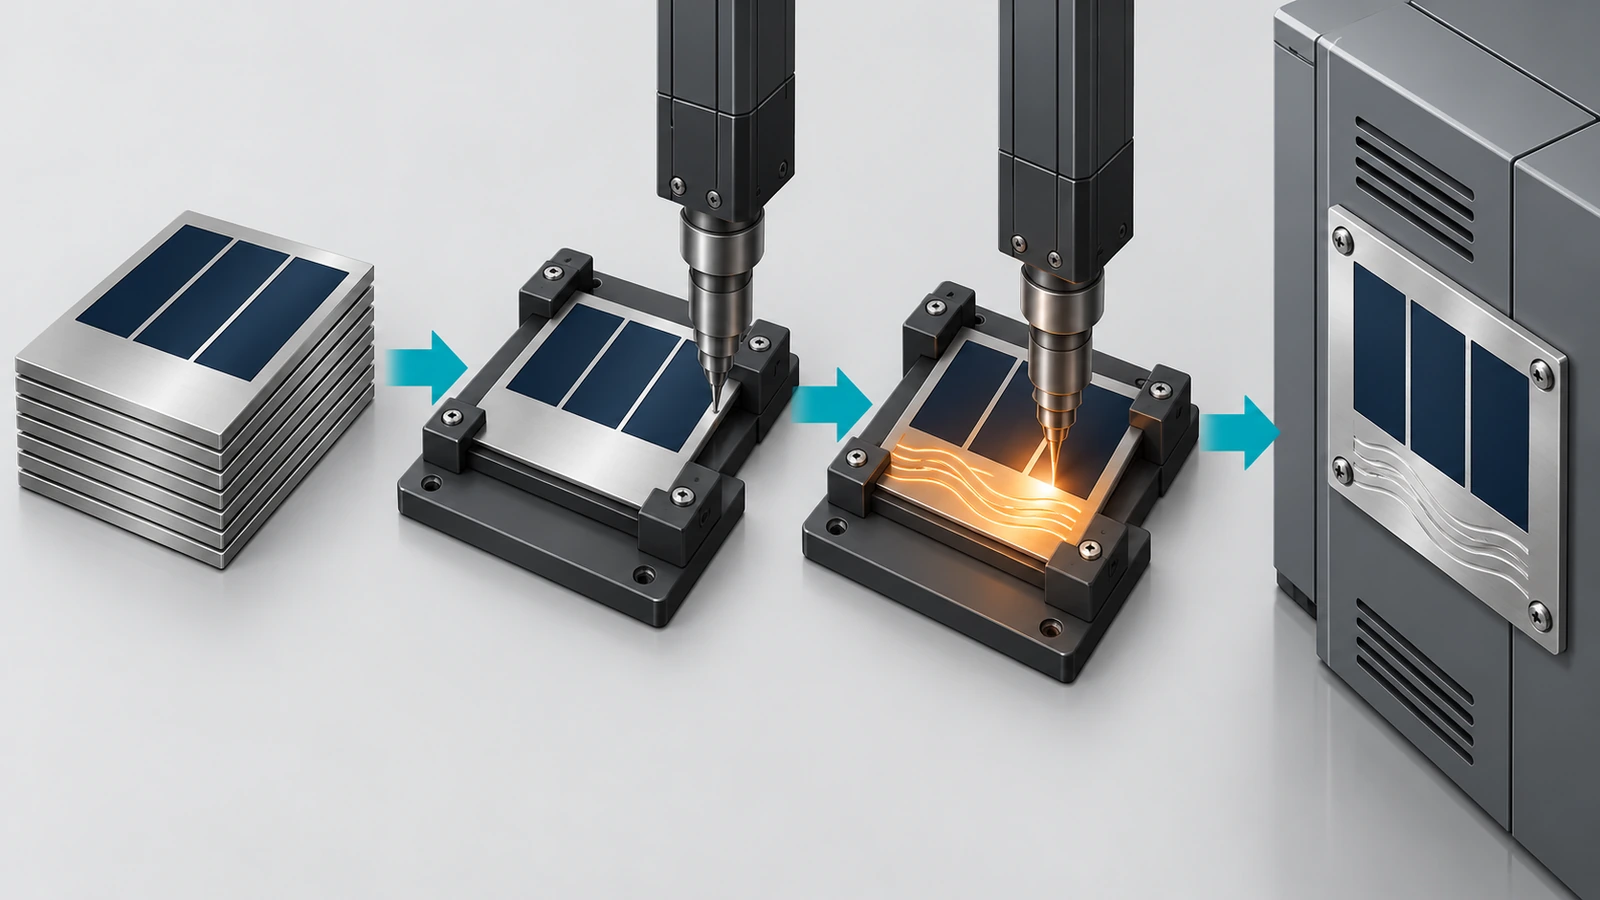
- Concevoir l'ébauche autour de la zone de traçage. Demandez à votre fournisseur de graver et de remplir tout le contenu fixe et de laisser les champs variables en métal nu, non rempli. Les libellés de champ gravés, comme « N° DE SÉRIE » ou « DATE », se placent à côté de la zone, pas à l'intérieur. Prévoyez des marges dégagées par rapport aux trous et aux bords, car le stylet a besoin d'un parcours plan et non percé.
- Choisir la finition de surface pour le contraste. Une ligne tracée est un sillon brillant et bruni. Elle ressort mieux sur une surface plus terne. Un champ mat #2B ou microbillé offre généralement un meilleur contraste qu'une finition brossée #4 très réfléchissante, dont le grain peut concurrencer les traits. Précisez la finition de la zone de traçage sur le plan de l'ébauche.
- Fabriquer un gabarit de positionnement. Maintenez la plaque par ses trous de fixation ou ses bords dans un logement plan et rigide, afin qu'elle ne puisse ni bouger ni fléchir. L'essentiel de la répétabilité d'un programme de traçage vient du gabarit : les erreurs de position placent les numéros de série par-dessus le texte gravé, et la flexion produit des traits peu profonds et irréguliers.
- Choisir la pointe et régler la force et la vitesse. Les pointes diamant conservent leur pointe sur l'inox écroui de série 300 et n'apportent aucun fer à la plaque. Les pointes carbure sont moins chères mais s'usent plus vite sur l'inox. Partez de la force recommandée par le fabricant du marqueur pour l'inox, puis ajustez ensemble la force et la vitesse d'avance. Plus de force approfondit le sillon mais soulève davantage le bord. Une vitesse plus basse améliore la régularité du trait sur les petits caractères. Consignez les réglages finaux sous forme de recette contrôlée pour chaque grade et chaque épaisseur.
- Régler la hauteur des caractères selon la distance de lecture. Déterminez où se tiendra le technicien pour lire la plaque, puis dimensionnez les caractères monotrait pour cette distance sous un éclairage réaliste. Les données de puissance électrique relèvent des exigences de terrain de NFPA 79 et de NEC 670,3(A). Vérifiez que vos champs tracés correspondent à ce que l'organisme de certification s'attend à voir et peut lire.
- Alimenter les données depuis un système, pas depuis un clavier. Récupérez les chaînes de numéro de série et de date depuis votre MES ou ERP et verrouillez le format (par exemple des dates ISO 8601). Bloquez les doublons de numéros de série dans le logiciel. Une marque permanente ne se corrige pas. Un chiffre erroné oblige à mettre la plaque au rebut, et sur des ébauches gravées, c'est l'élément le plus coûteux de l'assemblage.
- Réaliser un contrôle du premier article par recette. Vérifiez la lisibilité à la distance spécifiée et sous lumière rasante. Mesurez la profondeur du sillon avec une jauge de profondeur ou un profilomètre et conservez le relevé avec la recette. Faites ensuite un essai de frottement avec les produits de nettoyage et les gants réellement utilisés dans votre usine. Recommencez après tout changement de pointe, de gabarit ou de lot de plaques.
- Garder la plaque propre après le marquage. Essuyez avec un nettoyant sans chlore. En cas de suspicion de contamination par l'acier, faites passiver les plaques (des traitements de type ASTM A967 sont couramment spécifiés) avant leur mise en service en milieu chloré.
Qu'en est-il des codes 2D et des marquages UID ?
Certains marqueurs par traçage savent dessiner des symboles Data Matrix, mais tracer des cellules carrées par traits continus est lent, et le contraste obtenu est faible. Si le contrat invoque l'identification unique des articles de la norme MIL-STD-130, la marque doit être lisible par machine et vérifiable (MIL-STD-130N[6] ). Dans ce cas, ce sont les exigences du contrat, et non la préférence du fournisseur, qui déterminent le résultat que la marque doit atteindre. Lorsqu'un plan exige une évaluation de la qualité du code selon ISO/IEC 15415, la micropercussion ou le laser est le choix le plus pratique pour le code. Le traçage reste utile pour la ligne lisible à l'œil nu placée à côté. Vérifiez toujours la révision en vigueur de toute spécification militaire dans la base de données DLA ASSIST avant de chiffrer. Voir :ASSIST QuickSearch[7]
Traçage de plaques signalétiques en acier inoxydable face à la gravure chimique, au laser et à la micropercussion
Les profondeurs ci-dessous proviennent de guides publiés par des fournisseurs et des fabricants d'équipements et illustrent des plages typiques, pas des valeurs garanties. La profondeur de traçage dépend fortement de la force, de la géométrie de la pointe et du soutien de la plaque ; mesurez donc votre propre procédé plutôt que de vous fier à un chiffre de catalogue.
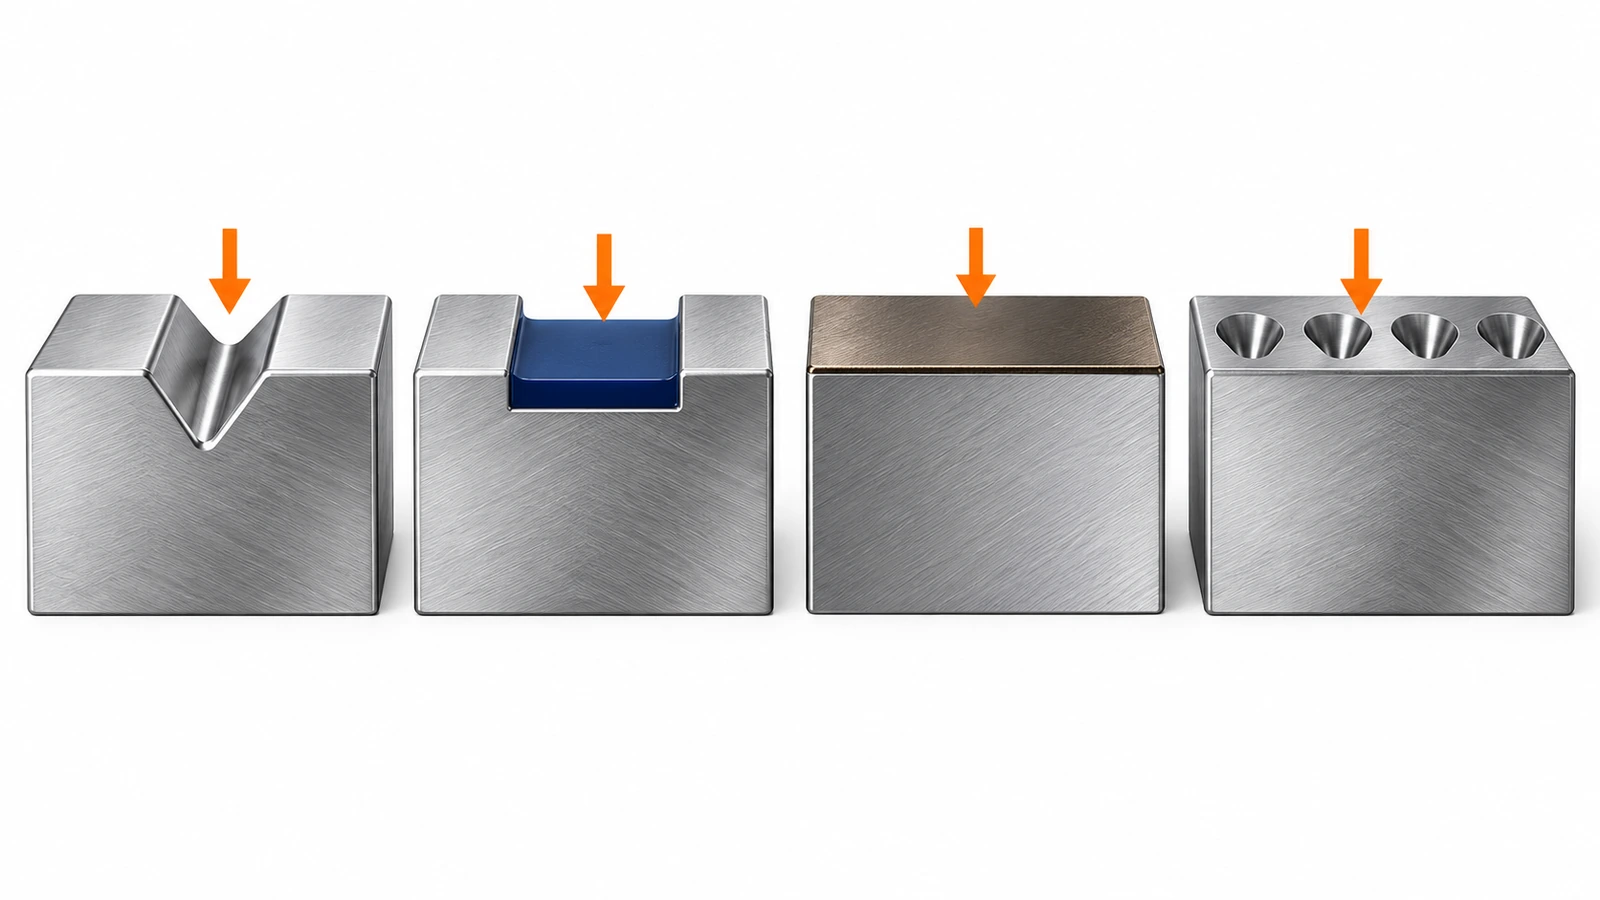
| Critère | Traçage / traînage diamant | Gravure chimique + remplissage | Laser à fibre (recuit ou ablation) | Micropercussion | Gravure rotative |
|---|---|---|---|---|---|
| Mode de formation de la marque | Le stylet refoule un sillon continu et bruni | L'acide dissout le métal à travers un masque de résine photosensible ; creux rempli de peinture | La chaleur modifie la couleur de l'oxyde ou enlève du métal en surface | Les impacts de la pointe forment des rangées de cratères | Une fraise en rotation enlève des copeaux |
| Profondeur typique publiée | Faible ; à vérifier selon la recette | ~0,0015–0,004 in courant ; plus profond sur demande | Quasi nulle (recuit) à faible (ablation) | ~0,2–0,4 mm dans des exemples de fabricants d'équipements sur du 304/316 | ~0,003–0,007 in en coupe moyenne |
| Données variables par unité | Oui, à partir d'un flux de données | Non ; nouveau masque à chaque maquette | Oui, excellent | Oui | Oui, mais lent |
| Source du contraste | Réflexion de la lumière sur le sillon ; pas de couleur | Remplissage coloré, contraste élevé | Oxyde sombre ou surface texturée | Ombre dans les cratères | Sillon ; peut être rempli |
| Apport de chaleur | Aucun | Aucun | Oui (coloration thermique, ZAT) | Aucun | Aucun |
| Consommables et besoins de l'usine | Pointe de stylet ; silencieux ; sans fumées | Réalisée chez le fournisseur ; chimie et eaux usées | Caisson de protection, extraction des fumées, sécurité laser | Pointes ; bruyant | Fraises ; copeaux et bavures |
| Meilleure adéquation | Numéros de série et dates sur ébauches préfabriquées, volume faible à moyen | Texte fixe, logos, informations de sécurité en volume par lots | Codes, graphismes fins, gros volume de données variables | Identifications profondes et robustes, codes DPM | Texte profond sur plaques plus épaisses |
Une différence n'apparaît pas dans une colonne de profondeur : ce qui cède en premier. Des comparatifs publiés par des fournisseurs notent que, sur les plaques gravées chimiquement, le remplissage coloré est le point faible, car l'époxy s'use plus vite que le métal qui l'entoure. Une marque tracée n'a pas de remplissage à perdre. Son contraste est purement géométrique : il ne se dégrade que lorsque le sillon lui-même est usé, aplati ou encrassé de saleté et de peinture. Le traçage supporte donc mieux les solvants et la chimie de lavage qu'une marque peu profonde peinte. En revanche, il est plus vulnérable à l'abrasion et aux projections de peinture qu'une gravure chimique profonde, la micropercussion ou un caractère en relief.
Quand le traçage l'emporte et quand il montre ses limites
Le traçage est le meilleur choix lorsque :
- Seuls quelques champs changent d'une unité à l'autre et que le reste de la plaque peut être gravé une seule fois en volume par lots.
- Vous avez besoin de marquer sur la ligne d'assemblage sans caisson laser, extraction des fumées ni manipulation de produits chimiques.
- La coloration thermique est inacceptable, par exemple sur les équipements sanitaires, où les inspecteurs peuvent remettre en question toute décoloration.
- Le bruit compte, car le traçage est bien plus silencieux que la micropercussion dans une zone d'assemblage.
- Des produits de nettoyage attaqueraient le remplissage de peinture mais l'abrasion est faible.
Choisissez autre chose lorsque :
- Le texte est critique pour la sécurité et permanent, comme les avertissements de danger, les mots-signaux ou les données d'arc électrique. Faites-le graver en profondeur et remplir chez le fournisseur, jamais tracer sur la ligne.
- La plaque sera repeinte, sablée ou fortement abrasée. Un sillon peu profond disparaît. La micropercussion, la gravure profonde ou le marquage en relief résistent mieux.
- Vous avez besoin de codes lisibles par machine évalués selon une norme. Le laser ou la micropercussion donne un contraste de cellule plus fiable.
- Le volume est élevé et chaque plaque est unique. La vitesse et la souplesse graphique d'un laser à fibre finiront par l'emporter sur le traçage trait par trait.
- La surface est courbe, texturée ou rugueuse. Un stylet de traînage exige un parcours plan et lisse. La micropercussion tolère bien plus de variations.
Questions fréquentes
FAQ : le traçage est-il la même chose que la gravure ?
Non. Les deux forment un sillon, mais la gravure rotative enlève du métal avec un outil en rotation, tandis que le traçage déplace et brunit le métal avec un stylet non rotatif. Le traçage ne laisse pas de copeaux et ses traits sont généralement moins profonds. Lorsqu'une spécification mentionne des plaques « gravées », vérifiez qu'une marque tracée par traînage est admissible avant de la lui substituer.
FAQ : le traçage fera-t-il rouiller une plaque signalétique en 304 ou 316 ?
Un sillon tracé propre se repassive à l'air. Les traces de rouille sur l'inox marqué sont généralement dues à des particules de fer provenant d'outils en acier, de brosses ou de meulage à proximité, comme le relève une évaluation en laboratoire de la marine américaine sur des plaques d'identification gravées. Utilisez des pointes diamant, gardez les gabarits propres, évitez les brosses métalliques en acier et spécifiez du 316 en cas d'exposition aux chlorures.
FAQ : puis-je tracer sur une plaque gravée chimiquement à remplissage coloré ?
Ne tracez que dans des champs de métal nu. Tracer à travers un remplissage de peinture ou un vernis incolore écaille le revêtement et laisse des bords déchiquetés. Demandez à votre fournisseur de laisser les zones variables sans remplissage ni revêtement.
FAQ : quelle épaisseur minimale pour la plaque ?
Les plaques minces fléchissent sous la charge du stylet, ce qui rend la profondeur du sillon irrégulière. Avec un appui complet sur un gabarit plan, une tôle mince peut être tracée. Sans appui, attendez-vous à des irrégularités en dessous d'environ 0,5 mm. Les plaques militaires de type A gravées chimiquement ou mécaniquement selon MIL-DTL-15024 exigent au moins 0,03 in.
FAQ : un numéro de série tracé suffit-il pour des plaques UL, CE ou NEC ?
La méthode de marquage compte moins que la lisibilité, la durabilité et l'exhaustivité des champs. NEC 670,3(A) et NFPA 79 définissent les données électriques à faire figurer, et les plaques de machines CE exigent des éléments comme le numéro de série et l'année de construction. Validez vos champs tracés auprès de l'organisme de certification dès la première inspection plutôt que de supposer qu'ils seront acceptés.
FAQ : faut-il acheter des ébauches ou des plaques entièrement marquées ?
Si plus de quelques champs changent d'une unité à l'autre, ou si les numéros de série doivent correspondre à un dossier de fabrication à l'assemblage final, des ébauches pré-gravées avec traçage en interne offrent généralement un meilleur contrôle. Si toutes les unités sont identiques, ou si vous n'avez pas de capacité de marquage en bord de ligne, les plaques entièrement marquées sont plus simples. Pour la conception des ébauches, les quantités et les délais, demandez un devis pour des plaques signalétiques en acier inoxydable sur mesure.
Points essentiels
- Le traçage est un procédé à froid : il ne laisse aucune coloration thermique que les inspecteurs pourraient prendre pour de la corrosion. — 1 cas sur un forum où une décoloration laser a été soupçonnée d'être de la rouille (Source)
- Tracez les champs variables sur du 316 dès que des chlorures sont présents. — le type 316 impose 2,00–3,00 % de Mo (Source)
- L'inox gravé est une catégorie de plaque reconnue, mais vérifiez la méthode d'inscription exigée par le plan. — ASTM F992-17 (réapprouvée en 2022), type III (Source)
- La rigidité de la plaque conditionne la régularité du traçage ; bridez donc complètement les tôles minces dans un gabarit. — minimum de 0,03 in pour la norme MIL-DTL-15024 de type A (Source)
- Les marques UID contractuelles exigent des codes lisibles par machine, ce qui implique en général le laser ou la micropercussion à côté du texte tracé. — MIL-STD-130N, 2007, modification 1 in 2012 (Source)
- La sérialisation à faible volume est précisément là où les prestataires externes deviennent un goulot d'étranglement. — ~50 étiquettes à numéro de série par mois dans un cas rapporté par un praticien (Source)
Conclusion
Le traçage ne remplace ni la gravure chimique ni le marquage laser. Il fonctionne mieux en complément. Le schéma que la plupart des OEM adoptent consiste à graver et remplir chez le fournisseur tout ce qui est permanent et lié à la sécurité, puis à ne tracer que les champs qui changent d'une unité à l'autre, sur la ligne, avec un marqueur monté dans un gabarit et piloté par recette. Cela garde les numéros de série en correspondance avec les dossiers de fabrication, évite la coloration thermique et l'usure du remplissage de peinture sur ces champs, et retire le fournisseur de plaques du chemin critique de l'assemblage final. Lorsqu'il est question de codes, d'abrasion, de projections de peinture ou de gros volume de données variables, déplacez ces champs vers le laser ou la micropercussion.
Si vous prévoyez un programme hybride, commencez par l'ébauche : zones de traçage réservées, finition mate du champ et grade adapté. Nos plaques signalétiques d'équipement gravées en 304 et 316 peuvent être réalisées avec des champs de données variables non remplis. Envoyez votre plan et les précisions sur l'environnement pour obtenir un devis.
Références
- Reddit r/lasercutting, « Découpe / gravure de plaques signalétiques en acier inoxydable », discussion de praticiens sur le marquage interne d'étiquettes à numéro de série, 2025-04-29. https://www.reddit.com/r/lasercutting/comments/1kayy4b/cutting_etching_stainless_steel_nameplates_and/ ↩
- ASTM International, ASTM F992-17(2022), Spécification normalisée pour les plaques d'étiquetage de robinetterie. https://doi.org/10,1520/F0992 ↩
- Finishing.com, fil de discussion sur la décoloration après marquage laser de l'acier inoxydable. https://www.finishing.com/151/41.shtml ↩
- ASTM International, ASTM A240/A240M-25a, Tôles, feuilles et bandes en acier inoxydable au chrome et au chrome-nickel. https://www.astm.org/a0240_a0240m-25a.html ↩
- Defense Logistics Agency, image de document QuickSearch, MIL-DTL-15024 Plaques, étiquettes et bandes d'identification des équipements. https://quicksearch.dla.mil/ImageRedirector.aspx?token=107391,11007 ↩
- Département de la Défense des États-Unis, MIL-STD-130N w/modification 1, Marquage d'identification des biens militaires américains (2007 ; modification 1, 2012). https://pieetraining.eb.mil/cms/docs/Supporting/mil-std130N_ch1.pdf ↩
- Defense Logistics Agency, ASSIST QuickSearch, base de données officielle des spécifications et normes militaires en vigueur. https://quicksearch.dla.mil/ ↩


Les informations ci-dessous sont requises pour la connexion via les réseaux sociaux
Se connecter
Créer un nouveau compte