Les plaques signalétiques personnalisées en acier inoxydable gravées chimiquement portent les données nominales, de série, de conformité et de sécurité qui doivent rester lisibles pendant toute la durée de fonctionnement d’une machine. Pour y parvenir, précisez quatre éléments. Utilisez le 304 en intérieur et le 316 partout où des chlorures sont présents. Creusez le marquage dans le métal. Utilisez une fixation mécanique sur les équipements vibrants. Inscrivez les essais d’acceptation dans le bon de commande avant d’approuver le premier article.
Qui spécifie les plaques signalétiques d’équipement, et à quelles conditions doivent-elles résister ? ↑
Les acheteurs de ces plaques lisent des plans techniques. Chez un OEM de machines, d’appareillage électrique, du secteur maritime, alimentaire, pharmaceutique, CVC ou de chaudières, l’ingénieur de conception ou d’application détermine le contenu de la plaque et l’environnement auquel elle doit résister. Les achats et la qualité fournisseurs comparent ensuite les vendeurs sur quatre points : matériau traçable, exactitude du plan, cohérence entre échantillon et production, et documentation. Les équipes qualité, EHS et de service sur le terrain en subissent les conséquences. La plaque doit rester lisible lors d’un audit, d’une réclamation au titre de la garantie ou d’une consignation, des années après l’expédition. Un guide d’achat[1] décrit la plaque signalétique comme « une interface permanente entre le produit, l’utilisateur final, le technicien de terrain et l’organisme de réglementation ».
Les applications courantes incluent des plaques signalétiques pour un nouveau modèle de machine, des plaques d’exportation devant comporter le marquage CE et les données électriques, des plaques de série et d’actifs pour les équipements offshore ou côtiers, des plaques de zones de lavage sur les lignes alimentaires et pharmaceutiques, ainsi que des plaques de remplacement lorsqu’une ancienne étiquette s’est effacée avant un audit. Les sous-traitants de maintenance et les distributeurs de vannes et de pompes commandent le même produit en petites séries pour tableaux de commande, boîtiers de commutation et vannes. Les plaques décoratives de porte et les plaques-cadeaux relèvent d’un autre achat. Cette page traite uniquement de l’identification des équipements.
Pourquoi les plaques en acier inoxydable « permanentes » deviennent-elles malgré tout illisibles ? ↑
La plupart des plaques signalétiques défaillantes ne le sont pas à cause de l’acier. Un bon de commande qui indique seulement « plaque signalétique en acier inoxydable » laisse le fournisseur choisir la nuance la moins chère, le marquage le moins profond et la fixation la plus simple. Chacun de ces choix a un mode de défaillance connu. L’encre de surface est le maillon le plus faible. Metal Marker[2] indique qu’une étiquette en acier sérigraphiée peut devenir « une étiquette vierge (très durable) après quelques mois, lorsque l’encre s’use ».
Les chlorures aggravent le problème. L’eau de mer contient en moyenne environ 35,000 ppm de chlorures. Detroit Name Plate Etching[3] indique un indice équivalent de résistance à la piqûration (PREN) d’environ 23–28 pour le 316 et de 18–20 pour le 304. Il avertit que, dans les zones d’embruns, la piqûration sur les étiquettes en 304 peut masquer les numéros de série gravés chimiquement.
Les vibrations attaquent par l’arrière de la plaque. Sur les compresseurs et les machines rotatives, les lignes de collage adhésif s’affaiblissent[4] jusqu’à ce que les bords se soulèvent et que la plaque se détache, emportant avec elle les données de série et de sécurité.
La substitution de nuance constitue le troisième risque. HXD Nameplate[5] avertit que certains fournisseurs substituent le 201 économique au 304, et que ces plaques peuvent rouiller et se décolorer après 1–2 en extérieur. Dans tous les cas, le coût dépasse largement celui de la plaque : perte de traçabilité, garanties contestées, risque de non-conformité et main-d’œuvre de remplacement sur site.
La solution consiste à traiter la plaque signalétique comme une pièce conçue. Cela implique un alliage défini et justifié par un certificat de réception usine, un marquage creusé dans le métal, une méthode de montage adaptée aux vibrations et à la chimie auxquelles elle sera exposée, ainsi que des essais d’acceptation inscrits au bon de commande. Le reste de cette page déroule cette spécification dans l’ordre réel d’un projet.
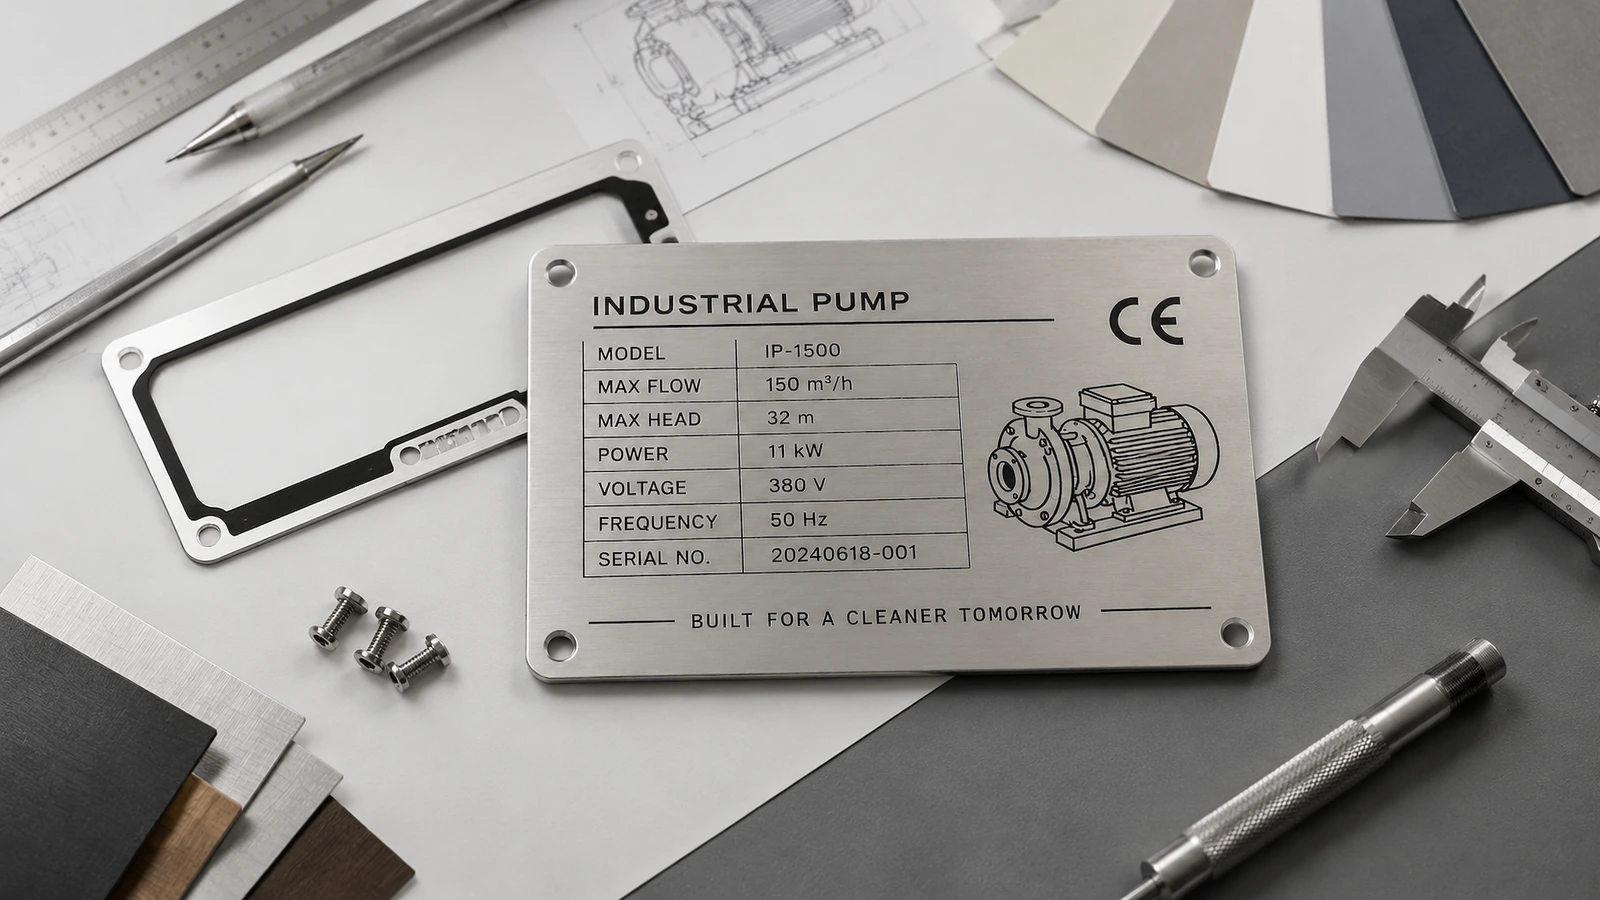
Table des matières
Qu’est-ce qu’une plaque signalétique d’équipement personnalisée en acier inoxydable gravée chimiquement ? ↑
Il s’agit d’une plaque découpée dans une tôle inoxydable, dont les textes, logos et graphiques sont produits par gravure photochimique. Une résine photosensible est exposée à travers votre maquette, le métal non protégé est dissous et les creux sont généralement remplis de couleur pour le contraste. Des données variables, telles que numéros de série ou codes QR et Data Matrix, peuvent être ajoutées au laser après la gravure ; un même dessin de base gravé sert ainsi à toute une série de production.
Le guide d’achat des plaques gravées chimiquement[6] indique une profondeur de gravure typique d’environ 0,0015–0,004 in. Il répertorie des tôles en 304 et 316 de 0,018 to 0,125 in d’épaisseur, avec une finition brillante n°4 ou une finition mate n°2B.
Les désignations de nuance doivent correspondre à une norme publiée, et non à un adjectif de catalogue. Selon ASTM A240/A240M[7], le type 304 (UNS S30400) contient 18,0–20,0 % de chrome et 8,0–11,0 % de nickel. Le type 316 (UNS S31600) ajoute 2,00–3,00 % de molybdène, l’élément qui améliore la résistance aux chlorures, et le type 316L (UNS S31603) limite le carbone à 0,030 %.
Deux limites sont importantes au stade du devis. Premièrement, ne supposez pas qu’une plaque métallique rigide gravée porte une homologation UL 969 ; cette norme concerne principalement les systèmes d’étiquettes souples. Deuxièmement, les spécifications militaires telles que MIL-DTL-15024 et MIL-STD-130 ne s’appliquent que lorsqu’un plan ou un contrat les exige, comme l’explique Specialty Nameplate[8] .
Comment spécifier une plaque signalétique qui reste lisible pendant toute la durée de vie de l’équipement ? ↑
Les six étapes ci-dessous suivent l’ordre d’un projet réel : contenu, matériau, dessin, production, inspection et livraison. Les décisions prises tôt — champs de données et nuance — limitent les options ultérieures — dimensions de plaque, procédé et montage. Figez chaque étape avant de passer à la suivante.
Étape 1 : figer les champs de données, les dimensions et la lisibilité
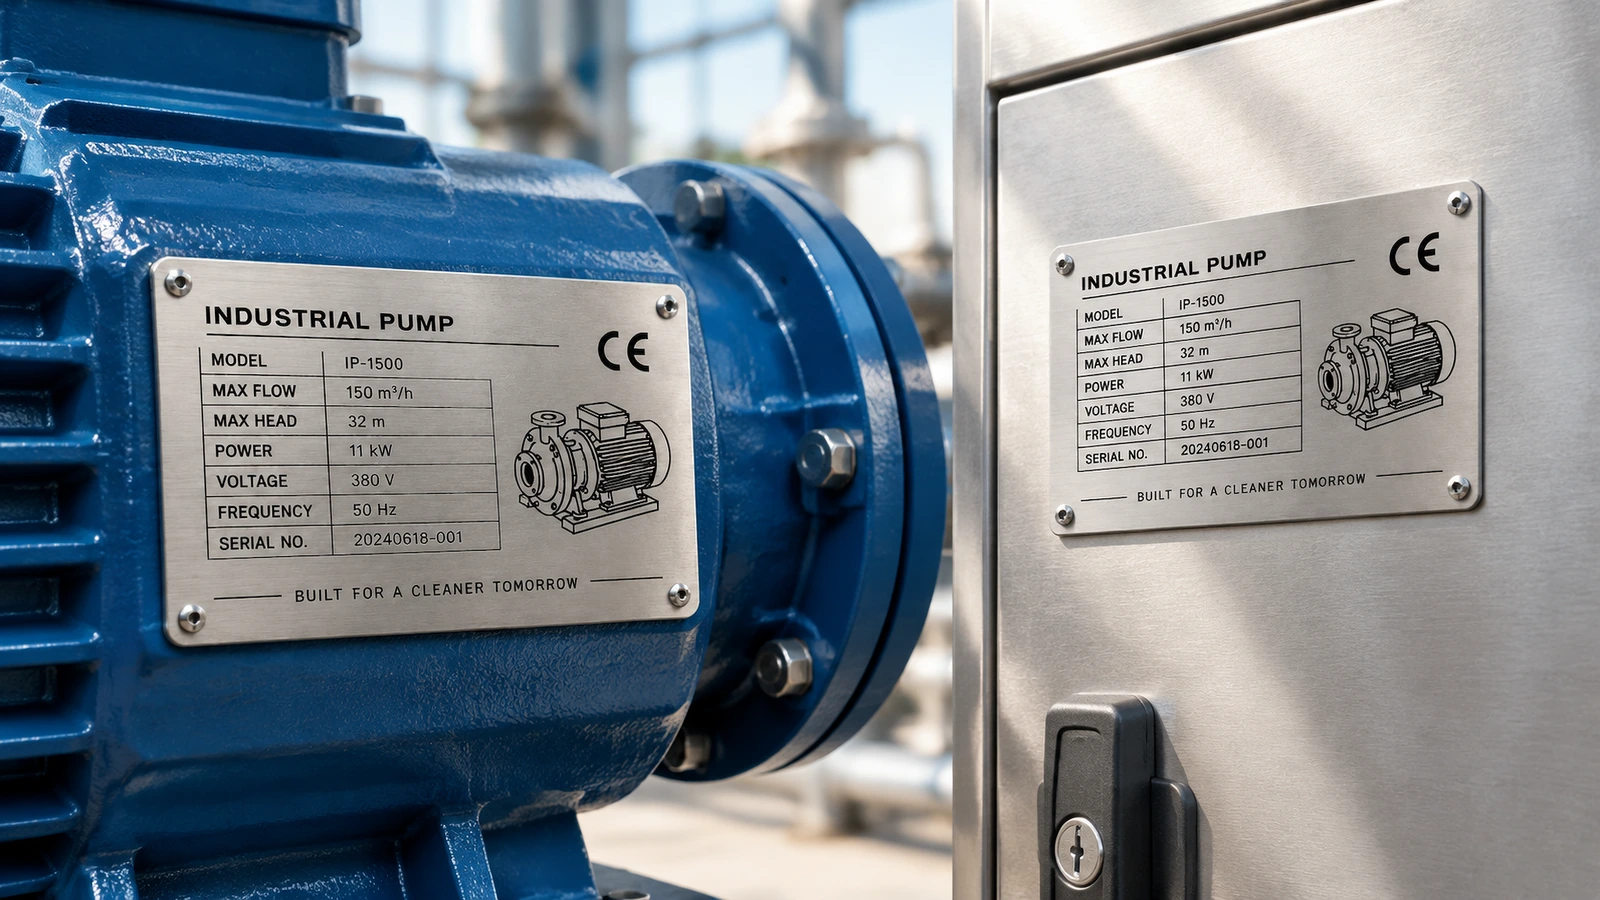
Commencez par ce que la plaque doit indiquer. Selon Red Safety IDs[9], la section NFPA 79 de la norme 16.4.1 exige des marquages clairs et durables sur les machines industrielles, qui restent visibles après installation. La norme NEC 670,3(A) énumère la tension d’alimentation, le nombre de phases, la fréquence, le courant à pleine charge et le pouvoir assigné de coupure en court-circuit (SCCR). Les plaques CE portent généralement un symbole CE d’au moins 5 mm de hauteur, ainsi que le fabricant, la désignation de la machine, le numéro de série et l’année de construction.
Le contenu de sécurité suit son propre format. Selon la norme OSHA 1910,145, les mots-indicateurs doivent être lisibles à environ 5 de distance[10]. ANSI Z535.4[11] définit le codage couleur et la hiérarchie des mots-indicateurs, et la communication des dangers OSHA exige que les messages restent lisibles dans toutes les conditions d’utilisation raisonnablement prévisibles.
| Exigence | Champs à placer sur le plan | Contrôle d’acceptation |
|---|
| Données électriques NEC 670,3(A) | Tension, phases, fréquence, courant à pleine charge, SCCR, calibre de surintensité | Vérification champ par champ par rapport au schéma électrique |
| NFPA 79 16.4.1 | Tous les marquages des équipements de commande | Lisibles à la position et sous l’angle de vision installés |
| Plaque machine CE | Marquage CE ≥5 mm, nom et adresse du fabricant, modèle, numéro de série, année | Mesurer la hauteur du marquage sur le premier article |
| OSHA 1910,145 / ANSI Z535.4 | Mot-indicateur, couleurs, texte de danger | Lisible à environ 5 ft ; couleurs conformes à la norme |
| MIL-STD-130 (uniquement si exigée par contrat) | Données lisibles par l’humain plus un Data Matrix 2D | Qualité du code selon ISO/IEC 15415 lorsque le plan l’exige |
Inscrivez sur le plan la hauteur minimale des caractères, la distance de lecture et l’angle de vision. Considérez l’absence de valeur SCCR ou de courant à pleine charge comme un blocage de libération, car une plaque électrique incomplète est généralement détectée pendant la certification, lorsque la reprise coûte le plus cher. La taille des caractères et le nombre de lignes déterminent aussi le contour de la plaque ; définissez donc les dimensions après avoir finalisé la liste de données, et non avant.
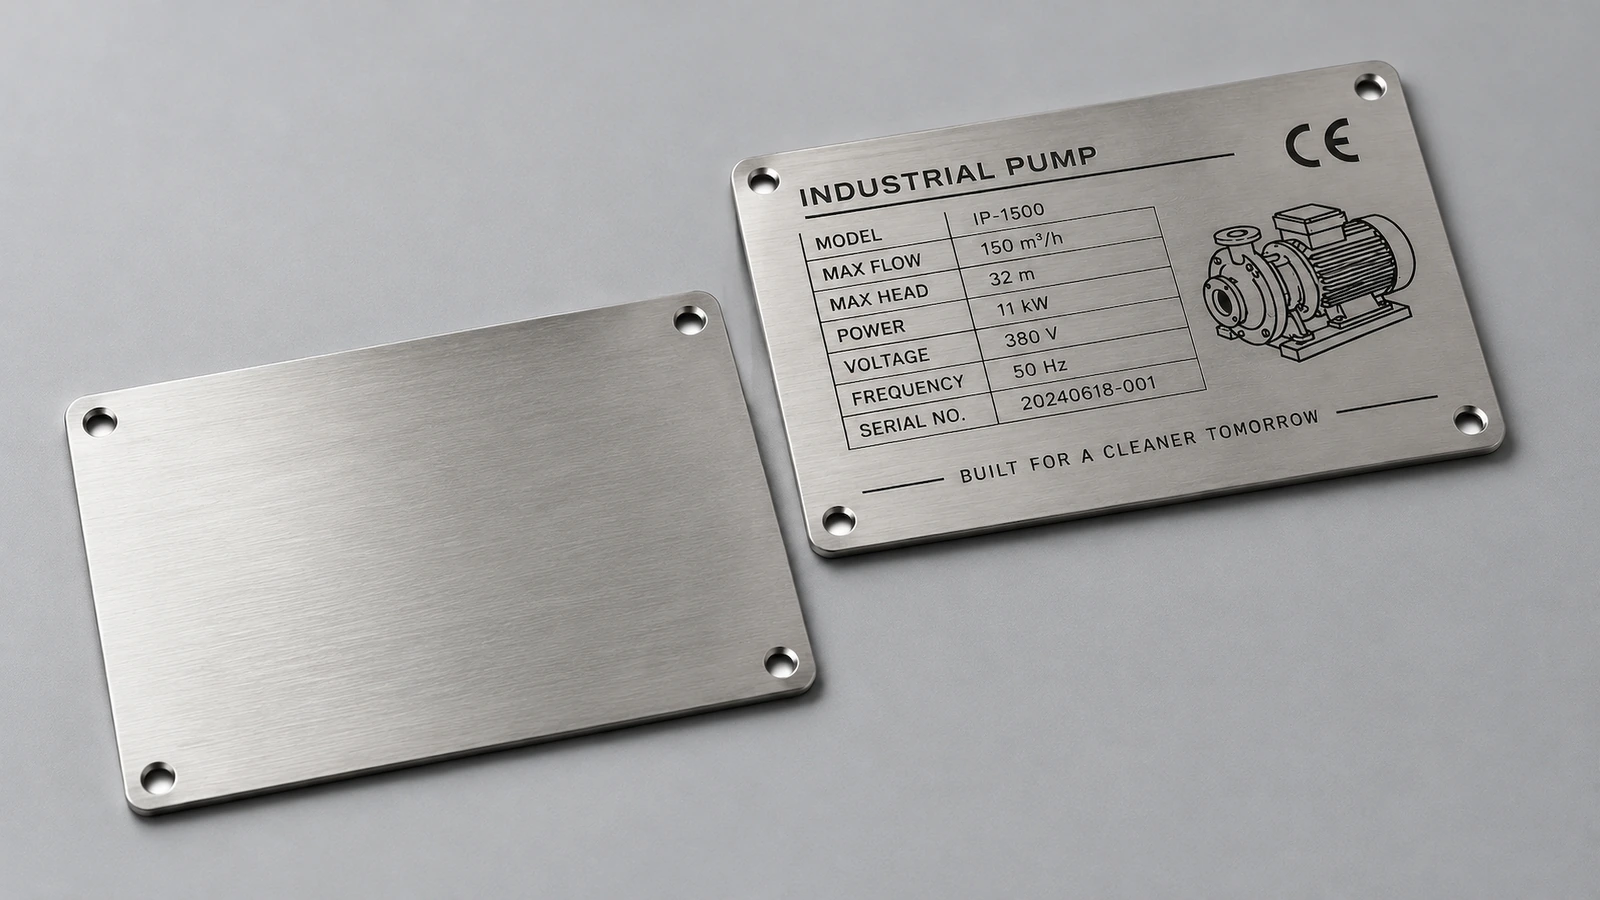
Étape 2 : verrouiller nuance, épaisseur, finition et montage
Choisissez la nuance en fonction du milieu de service, et non d’une simple distinction intérieur-extérieur. Hallmark Nameplate[12] souligne deux points : le meilleur métal de plaque dépend de l’environnement de service, et le 316 ajoute du molybdène pour résister aux chlorures.
| Critère de décision | 304 (EN EN 1,4301) | 316 / 316L / EN 1,4401 (EN 1,4401) |
|---|
| Service typique | Intérieur, industrie générale, corrosion modérée | Milieu marin, offshore, chimique, lavage alimentaire et médical |
| Exposition aux chlorures | Risque de piqûration dû à l’eau de mer, au sel de déverglaçage ou aux nettoyants chlorés | À privilégier, mais peut tout de même se tacher si des dépôts de sel restent en place |
| Coût relatif | Plus faible | Plus élevé ; justifié lorsque la défaillance est coûteuse |
| Éléments de fixation | 304 ou supérieur | Quincaillerie en 316, avec isolation des métaux dissemblables |
| Documentation | Certificat de réception usine conforme à ASTM A240 | Certificat de réception usine conforme à ASTM A240 ; PMI sur les lots critiques |
Le 316 n’est pas insensible à la corrosion ; il apporte une marge. En l’absence de sel, d’exposition chimique ou de lavage, le 304 est généralement suffisant, et il vaut mieux consacrer le budget à un marquage plus profond ou à un meilleur montage. Les EN 1,4301 et 1,4401 peuvent être mis en correspondance avec les 304 et 316, mais un certificat émis selon un système ne remplace pas un certificat exigé selon l’autre.
Le montage décide de la survie d’une plaque sur un équipement vibrant. L’adhésif convient aux plaques lisses, minces et peu soumises aux vibrations. Sur les compresseurs et machines rotatives, des rivets ou vis traversant une plaque rigide en font une pièce structurelle. Detroit Name Plate Etching cite pour cet usage un inox d’environ 0,040 in d’épaisseur.[4].
Évaluez les fixations avec autant de soin que la plaque. Des vis ordinaires peuvent rouiller et tacher la surface[13] autour des trous, même si la plaque elle-même résiste aux intempéries. Fixer une plaque à un métal dissemblable[14] peut amorcer une corrosion galvanique et, sur les coffrets électriques, une plaque métallique conductrice nécessite une isolation ou des entretoises non conductrices.
Pour un montage adhésif, tirez des données du fabricant du ruban les substrats compatibles — revêtement en poudre, surfaces huileuses, basses températures — les exigences d’énergie de surface et le temps de polymérisation. Le mot « permanent » d’un fournisseur ne suffit pas.
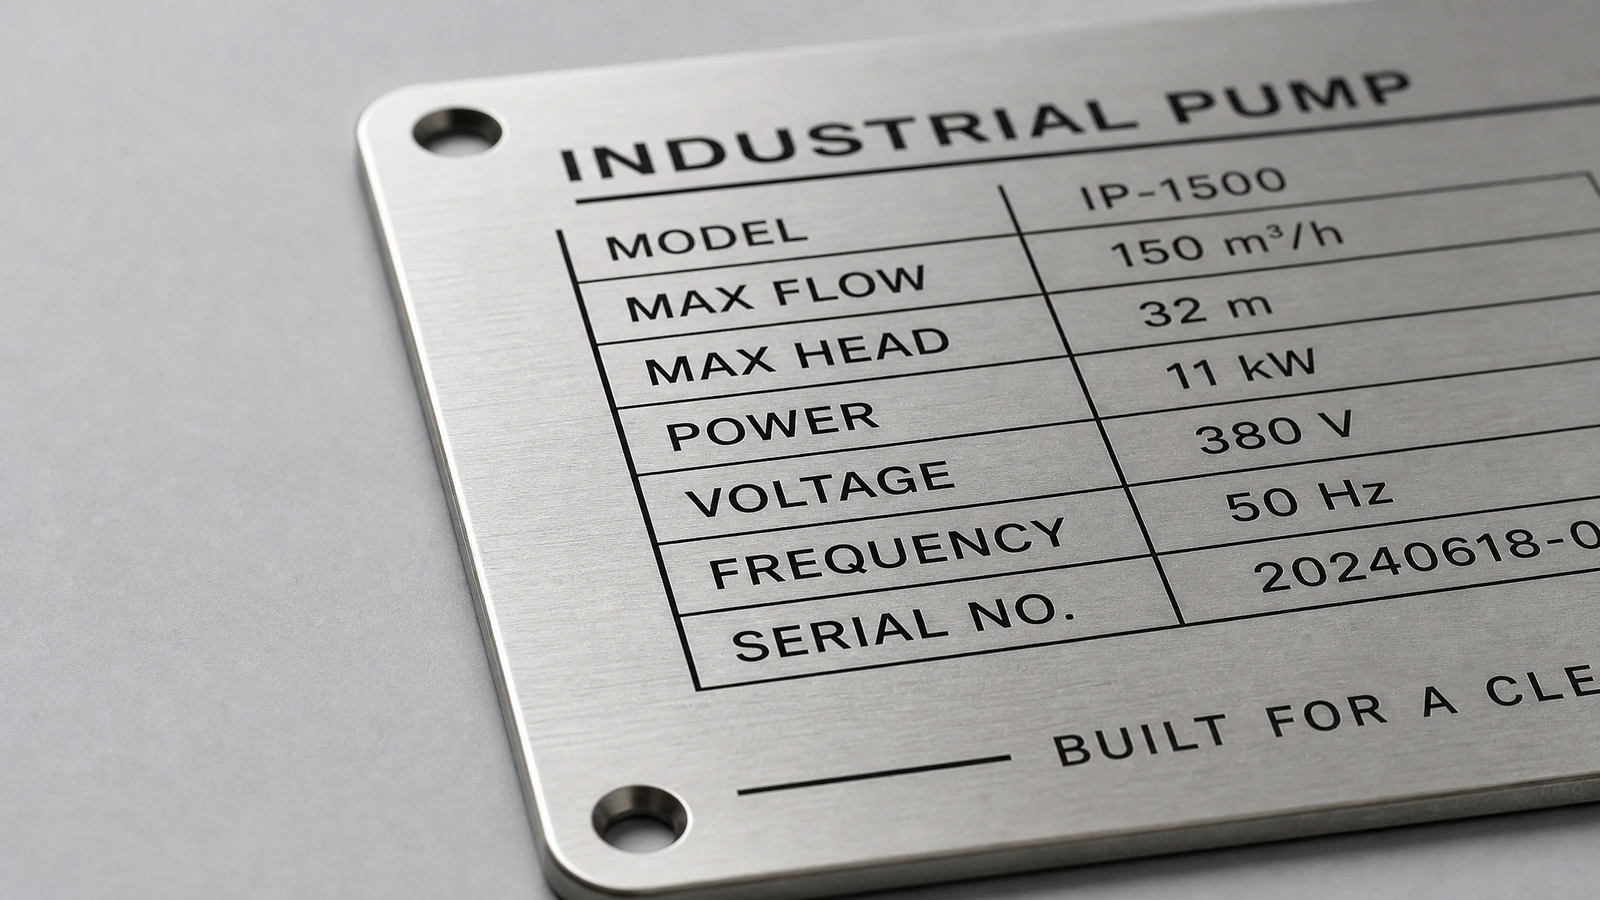
Étape 3 : vérifier le dessin avant l’exposition
La production part d’un dessin vectoriel ou d’un fichier DXF, jamais d’une maquette matricielle rendue. Les polices sont converties en contours. Avant la fabrication de l’outil photochimique, vérifiez selon le procédé retenu : largeurs minimales de traits, marges de sécurité, distances entre trous et bords, et zones sans gravure autour des plis. Les parois latérales gravées ne sont pas parfaitement verticales ; les textes à empattements très fins doivent donc tenir compte de cette conicité.
Les fichiers de données variables nécessitent leur propre contrôle : plages de numéros de série, détection des doublons et contenu des codes. Lorsque le plan l’exige, les codes Data Matrix sont classés selon ISO/IEC 15415 ou AS9132[8]. Une fois le métal gravé chimiquement ou au laser, une faute de frappe ne peut plus être corrigée. C’est pourquoi le délai démarre à l’approbation du dessin et du matériau, et non à la date de demande de renseignements.
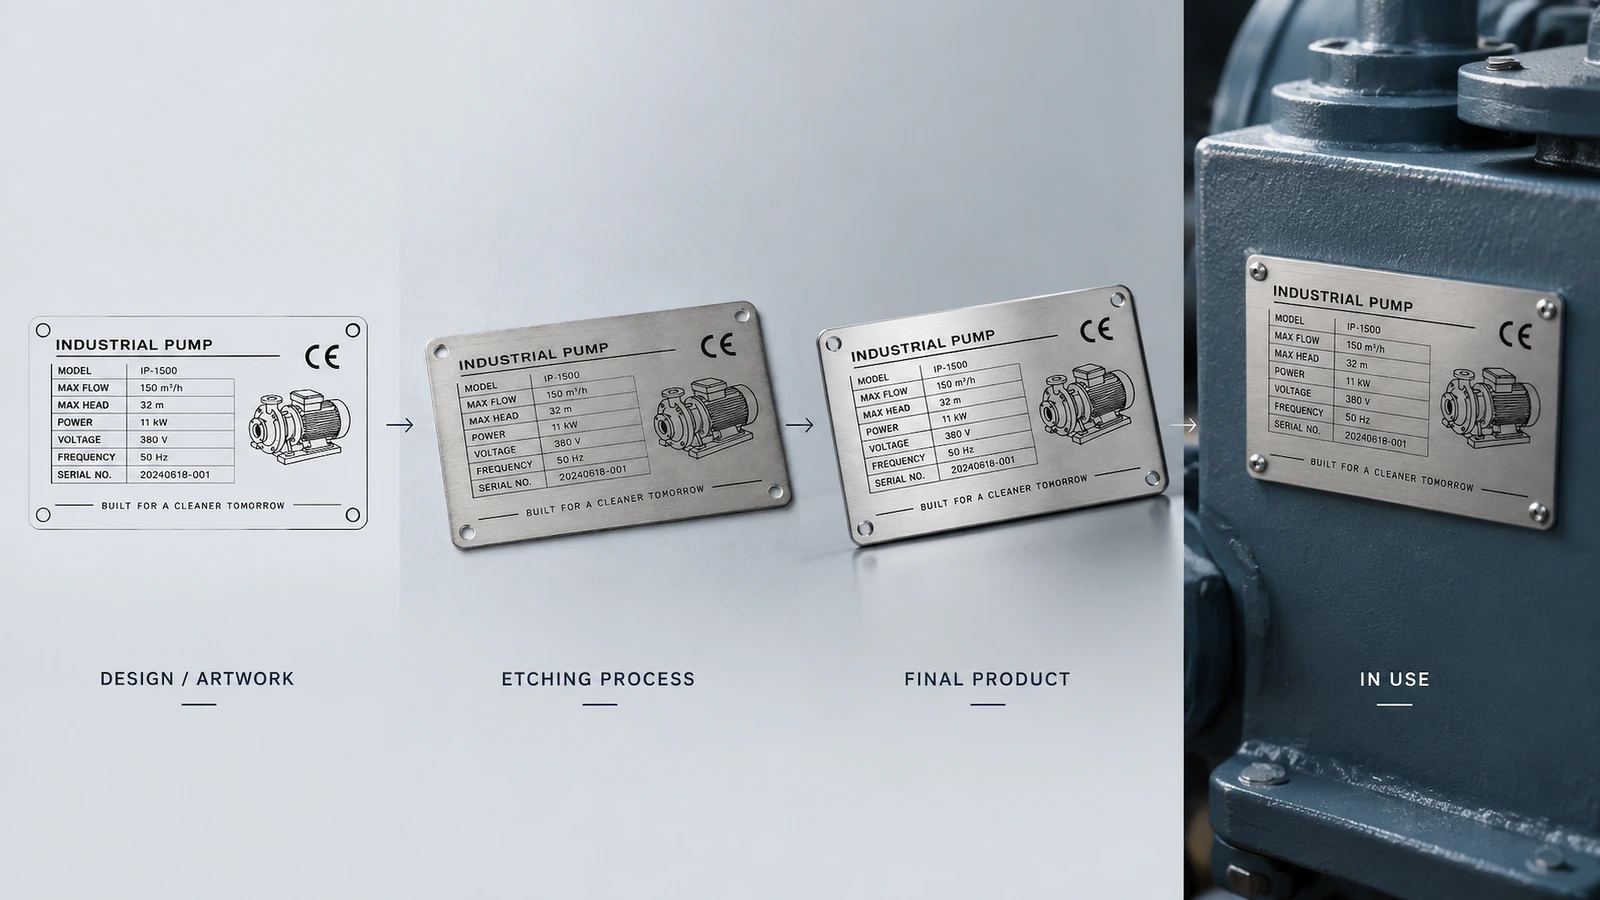
Étape 4 : maîtriser profondeur de gravure, remplissage et bords en production
La profondeur de gravure est le point où les échantillons et la production divergent le plus souvent, et deux références publiées illustrent cette plage. SITAPRESS[15] indique pour sa propre gamme une profondeur minimale de gravure de 0,05 mm, une tolérance de profondeur de ±0,01 mm et un essai au brouillard salin EN ISO 9227. Un guide d’équipement de gravure[16] indique, dans le chlorure ferrique à environ 45°C, des vitesses de gravure d’environ 28–40 µm/min pour le 304 et 25–35 µm/min pour le 316, et décrit des profondeurs de 0,05–0,10 mm comme adaptées au remplissage couleur pour l’identification d’équipements.
Il s’agit de fenêtres de procédé propres à chaque fournisseur, non d’une norme ; c’est précisément pourquoi la profondeur doit figurer sur votre plan. HXD décrit le cas inverse : une profondeur convenue de 0,2 mm a été livrée à 0,1 mm, et le texte s’est usé prématurément.[5].
Le remplissage couleur est logé dans le creux et l’excédent est retiré de la surface. Il ajoute du contraste mais s’use plus vite que le métal ; les données critiques doivent donc rester lisibles grâce au creux seul.
Les contours des plaques sont découpés à l’emporte-pièce, par CNC ou au laser, puis ébavurés. Stryker Tough[17] indique que les bords ébarbés retiennent l’humidité et les contaminants, de sorte que la corrosion démarre sous l’étiquette. Dans un cas rapporté par un fournisseur, des étiquettes en 316 découpées de manière conventionnelle ont présenté une piqûration des bords après 18. Pour les plaques extérieures, ne laissez pas l’ébavurage être supprimé des commandes urgentes.
Étape 5 : inspecter et vérifier avant libération
Les contrôles minimaux de libération couvrent les dimensions, la profondeur de gravure mesurée au jaugeur ou en coupe, la correspondance caractère par caractère avec le plan, l’absence de bavures sur bords et trous, l’unicité des numéros de série et le certificat de réception usine expédié avec le lot.
La bonne nuance à elle seule n’empêche pas la rouille de surface. Une évaluation de laboratoire de l’US Navy, CARDIVNSWC-TR-62-00-05 (juin 2005), est citée par Camcode[18]. Elle a constaté des taches de rouille sur des plaques-étiquettes en 304 et 316, concentrées dans les zones gravées, probablement à cause de particules de fer laissées par les outils de gravure. Le nettoyage et la passivation après marquage — par exemple selon ASTM A967 — traitent ce risque.
Lorsque vous avez besoin d’une preuve environnementale, indiquez dans le bon de commande la méthode d’essai (ASTM B117 ou EN ISO 9227), le nombre d’heures et le critère de réussite. N’acceptez pas uniquement la mention « testé au brouillard salin ». Gardez deux limites à l’esprit : les heures d’essai accéléré ne correspondent pas à des années de service côtier, et la certification ISO 9001:2015 couvre les processus d’un fournisseur sans prouver qu’une plaque particulière résiste au brouillard salin.
La quantité minimale de commande, le délai, le poids unitaire et le plan d’essai de votre pièce ne sont pas publiés ici. Ils sont confirmés par écrit au devis et à l’échantillonnage.
Étape 6 : emballer, installer et recommander sans dérive
Convenez au devis de l’emballage, de la protection de surface et du marquage de référence pièce, afin que les faces finies arrivent sans rayures et que chaque lot reste traçable jusqu’à ses enregistrements de procédé.
À l’installation, vérifiez le couple des fixations ou la polymérisation de l’adhésif, retirez les limailles de fer de la face de la plaque et consignez les numéros de série dans le dossier d’actif. Ne ravivez jamais l’inox avec une brosse métallique en acier carbone : le fer incrusté provoque les mêmes taches de rouille que celles observées autour des gravures.
Remplacez une plaque lorsque son texte devient illisible à la distance spécifiée, lorsque la piqûration atteint les trous de montage, lorsque la rouille provient des fixations ou lorsque les données nominales changent. Pour les recommandes, conservez l’échantillon approuvé et la fiche de procédé. Ne modifiez que les données variables marquées au laser sur la base gravée, afin que le dessin fixe ne nécessite jamais de nouvel outillage.
Quel procédé de marquage et quelle nuance conviennent à votre application ? ↑
Les chiffres publiés sur la durée de vie varient fortement ; consignez donc leurs sources plutôt que de les moyenner. Hallmark évalue la gravure et le relief à 20 ou plus en extérieur, et indique que la gravure chimique est généralement spécifiée pour 5–10 de service.[12]. Metal Marker[19] donne des chiffres comparables : environ 5–10 pour les plaques gravées chimiquement et 20 ou plus pour l’inox embossé. Seton[20] indique 3–6 de durabilité extérieure moyenne pour sa plaque de catalogue en 0,030 in 304 ; son affirmation « jusqu’à 2700°F » décrit le métal, et non le remplissage, l’encre ou l’adhésif, qui défaillent à des températures bien plus basses.
| Procédé | Application la plus adaptée | Points de vigilance |
|---|
| Gravure photochimique + remplissage couleur | Dessin fixe, détails fins, couleur de marque, lots plus importants | Coût de préparation de l’outil photochimique ; spécifier profondeur et système de remplissage |
| Marquage ou gravure au laser fibre | Prototypes, numéros de série, codes QR et UID | Le coût unitaire baisse peu avec le volume ; les marquages recuits sont peu profonds |
| Gravure rotative | Coupes plus profondes, petits lots, texte variable | Plus lent ; les détails fins sont limités par la taille de l’outil |
| Sérigraphie | Graphismes intérieurs en quadrichromie | Encre de surface ; ne doit pas être le seul marquage en service sévère |
| Embossage ou estampage | Grandes séries de plaques aux données identiques | Coût de matrice ; données variables peu pratiques |
Adaptez le procédé de marquage à l'application. Les sites marins et chimiques requièrent 316 avec gravure et remplissage, ainsi que des numéros de série marqués au laser ou par pointage. Les prototypes et les plaques sérialisées à l'unité conviennent au laser ou à la gravure. Les milliers de plaques identiques, susceptibles d'être repeintes, conviennent au gaufrage, et les graphismes couleur d'intérieur, peu exposés à l'usure, peuvent être réalisés par sérigraphie. Pour les travaux de défense, suivez MIL-DTL-15024 et MIL-STD-130 uniquement lorsque le contrat l'exige[8].
Une demande de devis permettant aux fournisseurs de comparer des offres équivalentes doit indiquer : nuance, épaisseur, finition, contour et rayon d’angle, procédé et remplissage, profondeur minimale, données variables, méthode de montage, environnement de service, méthode d’essai et quantité. Envoyez le même plan à chaque fournisseur candidat.
Que doit retenir tout acheteur de plaques signalétiques ? ↑
- Le 316 justifie son surcoût en présence de chlorures. — PREN d’environ 23–28 pour le 316, contre 18–20 pour le 304 ; l’eau de mer contient environ 35,000 ppm de chlorures (Source)
- La durée de lisibilité dépend du procédé de marquage, non du métal de base. — La gravure chimique est généralement spécifiée pour 5–10 ; la gravure et l’embossage sont évalués à 20 ou plus en extérieur (Source)
- La profondeur doit figurer sur le plan. — Une référence publiée indique une profondeur minimale ≥0,05 mm avec une tolérance de ±0,01 mm (Source)
- La substitution de nuance apparaît en quelques saisons. — Le 201 vendu comme du 304 peut rouiller et se décolorer après 1–2 en extérieur (Source)
- Les plaques CE nécessitent un marquage mesurable. — Symbole CE d’au moins 5 mm de hauteur sur une plaque durable (Source)
- Les estimations de marché couvrent différentes catégories. — USD 1,25 milliard USD pour les plaques signalétiques en inox en 2025 (Source) contre USD 4,8 milliards USD pour l’ensemble des plaques signalétiques (Source)
Prêt à spécifier une plaque qui survivra à la machine ? ↑
Une plaque signalétique réussit lorsque ses données restent lisibles lors du dernier audit de la vie de l’équipement, et non lorsqu’elle est belle le jour de la livraison. Ce résultat découle de décisions vérifiables. Choisissez une nuance adaptée à la chimie, avec un certificat de réception usine. Creusez le marquage dans le métal à une profondeur indiquée. Utilisez des fixations qui ne corroderont pas les premières. Inscrivez les méthodes d’essai et critères de réussite au bon de commande. Figez le premier article comme référence pour chaque recommande.
Demander un devis : envoyez votre plan ou DXF, la quantité, l’environnement de service et toute norme requise. Nous vous renverrons la nuance, le procédé, la profondeur, le montage, le plan d’essai, la quantité minimale de commande, le délai et le poids unitaire proposés pour examen avant l’échantillonnage.


Les informations ci-dessous sont requises pour la connexion via les réseaux sociaux
Se connecter
Créer un nouveau compte