Les étuis sur mesure à pattes rentrantes alignées associent une face avant nette et continue, des fermetures rentrantes orientées dans le même sens, une impression en quadrichromie et une expédition à plat. Ils conviennent aux produits de détail légers exigeant des dimensions précises et une forte présence en rayon, mais pas comme boîtes d’expédition autonomes pour des articles lourds ou fragiles.
Qui tire le meilleur parti des étuis sur mesure à pattes rentrantes alignées ?↑
Les étuis à pattes rentrantes alignées, ou straight tuck end (STE), s’adressent aux marques qui veulent mieux qu’une boîte standard, sans aller jusqu’au coffret rigide ou à la caisse d’expédition en carton ondulé. Les acheteurs typiques comprennent les fabricants de cosmétiques, les marques de soins de la peau, les entreprises de compléments alimentaires, les confiseurs, les entreprises alimentaires spécialisées, les vendeurs d’accessoires électroniques, les programmes d’abonnement et les marques multiréférences vendant directement aux consommateurs.
Cette structure est pertinente lorsque la face principale doit rester visuellement continue. Les deux pattes rentrantes se ferment dans le même sens et peuvent être placées à l’arrière, laissant la face avant libre pour un logo, un nom de produit, des instructions, une fenêtre ou un visuel promotionnel. Les étuis STE conviennent donc naturellement aux produits présentés en rayon : sérums, savons, thé, bonbons, parfums, petits flacons et kits d’échantillons de marque.
Le volume commandé n’est pas le seul critère d’achat décisif. Le poids et les dimensions du produit, le canal de vente, les finitions requises, les contraintes réglementaires, le nombre de versions graphiques et le délai de livraison influencent généralement davantage la spécification correcte que le nombre de pièces. Un lancement de 100 pièces réparties sur cinq SKU présente une structure de coûts différente de celle d’une production unique de 10 000 pièces, même avec le même type d’étui.
La demande de présentations personnalisées revêt une importance commerciale qui dépasse ce seul type de boîte. Fortune Business Insights a indiqué que l’Amérique du Nord représentait 40.09% du marché mondial de l’emballage personnalisé en 2025. Ce chiffre concerne le marché au sens large, et non le segment STE, mais il souligne l’importance régionale de la personnalisation en petites séries, de l’image de marque et des formats recyclables à base de papier. Consultez la part nord-américaine du marché de l’emballage personnalisé[1].
Comment de mauvaises spécifications transforment-elles un simple étui en problème coûteux ?↑
Problème : Un étui peut sembler correct dans un PDF tout en posant problème lors du conditionnement. Une dimension intérieure peut être confondue avec une dimension extérieure, les rabats antipoussière peuvent se chevaucher, une fenêtre peut révéler la mauvaise zone, un petit texte peut traverser un pli ou un revêtement peut modifier la couleur et le toucher attendus.
Aggravation : Ces erreurs s’amplifient après la production en série. Des étuis trop serrés ralentissent la ligne de conditionnement ; des étuis trop lâches laissent bouger les produits ; des rainages faibles se fissurent ; des couleurs discordantes nuisent à la cohérence de la marque ; et un étui de détail non testé peut s’écraser si quelqu’un l’utilise comme boîte de transport. Le stock immobilise alors de la trésorerie et de l’espace d’entreposage, tandis que la date de lancement continue de reculer.
Solution : Traitez l’étui comme un composant d’emballage conçu techniquement. Définissez le produit, indiquez les dimensions intérieures, vérifiez un échantillon structurel, approuvez une épreuve imprimée, consignez des critères d’acceptation mesurables et comparez le coût total rendu, pas seulement le prix unitaire affiché. Ce processus anticipe les risques, au stade où les corrections coûtent moins cher.
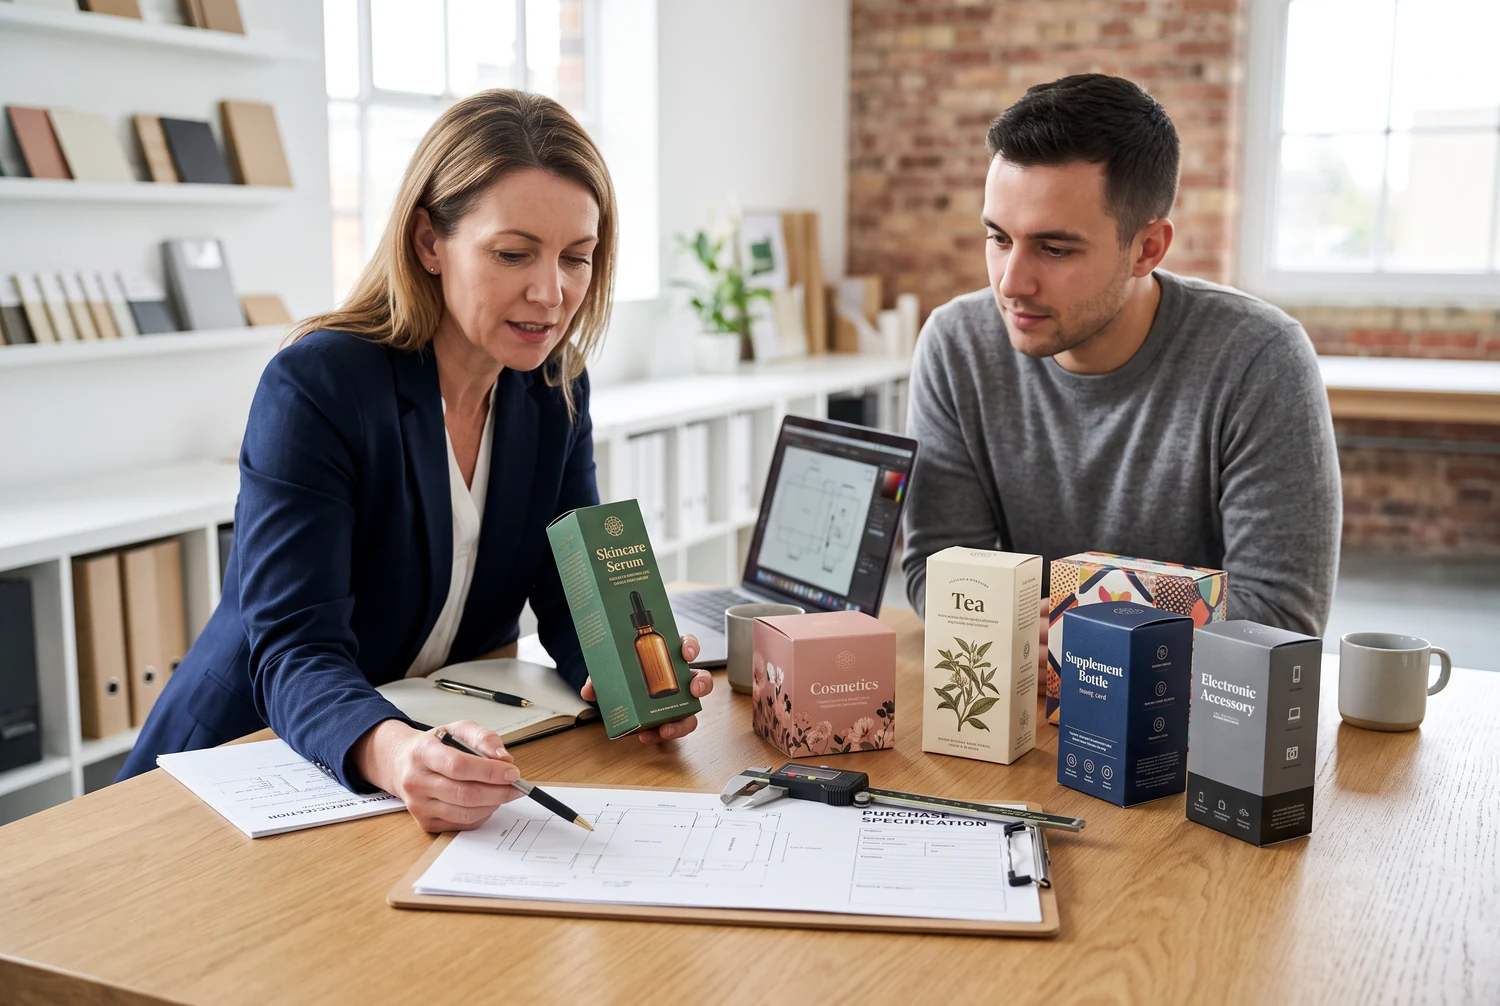
Table des matières
Qu’est-ce qu’un étui à pattes rentrantes alignées, et que n’est-il pas ?↑
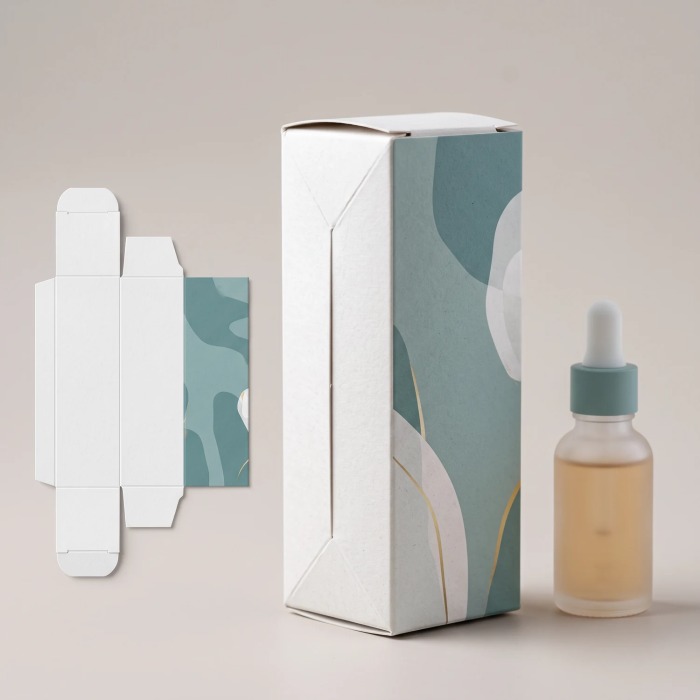
Un étui à pattes rentrantes alignées est un étui pliant dont les pattes rentrantes supérieure et inférieure se ferment dans le même sens. Le tracé comprend normalement quatre panneaux principaux, une patte de collage du fabricant, deux pattes rentrantes principales, des rabats antipoussière, des lignes de découpe et des lignes de rainage. Il est expédié à plat puis mis en volume lors du conditionnement.
Placer les deux fermetures à l’arrière préserve une face avant plus nette que de nombreux autres tracés et facilite les designs avec fenêtre frontale, car la face de présentation n’est pas interrompue par des fermetures orientées en sens opposés. Cependant, dans certaines impositions, cette géométrie orientée dans le même sens peut consommer plus de carton compact qu’une structure à pattes rentrantes inversées. Cet effet dépend des dimensions de l’étui, du format de feuille, du sens des fibres et de l’imbrication, pas seulement du nom de la structure.
Le STE est avant tout un étui de détail. Il protège les produits légers ou de poids modéré contre la manipulation, les dommages de surface, la poussière et les ouvertures occasionnelles, mais le carton compact ordinaire ne possède pas les cannelures du carton ondulé nécessaires pour résister à la compression et aux chocs du transport de colis. Les flacons lourds, récipients en verre, produits fragiles et expéditions directes aux consommateurs peuvent nécessiter un calage, un fond semi-automatique, un fond automatique, un étui en microcannelure ou une caisse d’expédition séparée.
Les spécifications publiques de fournisseurs montrent pourquoi « carton compact » n’est pas une description suffisamment précise du matériau. Un exemple du marché propose du carton de 14 pt, 18 pt et 24 pt, correspondant à des épaisseurs indiquées de 0.014, 0.018 et 0.024 pouce. Il s’agit d’options propres à ce fournisseur, et non de capacités de charge universelles. Consultez les spécifications publiées des matériaux STE[3].
Comment spécifier les dimensions, le matériau et la lisibilité avant le devis ?↑
Commencez par le produit physique, et non par une taille de boîte estimée. Mesurez la longueur, la largeur et la profondeur maximales sur des unités de production réelles, y compris les bouchons, opercules, distributeurs, étiquettes et toute pièce saillante. Consignez séparément le poids net du produit et le poids brut conditionné. Si l’étui doit contenir un calage, une notice, un sachet ou plusieurs unités, assemblez l’ensemble complet avant de définir les dimensions intérieures.
- Indiquez la convention dimensionnelle. Identifiez les valeurs comme longueur intérieure × largeur × profondeur et précisez quel panneau constitue la face avant.
- Mesurez les variations. Testez plusieurs unités lorsque les flacons, les produits artisanaux ou les sachets remplis présentent des variations.
- Définissez le type d’ajustement. Précisez si le produit doit sortir librement, être maintenu par friction ou être immobilisé par un calage.
- Vérifiez les fermetures. Confirmez que les pattes rentrantes s’insèrent complètement et que les rabats antipoussière ne se chevauchent pas et ne poussent pas les panneaux vers l’extérieur.
- Contrôlez les zones lisibles. Éloignez les ingrédients, avertissements, codes-barres et petits caractères des découpes, plis, zones de collage et bords de fenêtre.
- Approuvez un échantillon blanc. Utilisez si possible une épaisseur équivalente à celle de production ; une maquette en papier fin ne permet pas de valider la rigidité du carton ni le comportement du rainage.
Le choix du carton doit dépendre du produit et du canal. Le SBS offre une surface d’impression lumineuse pour les cosmétiques et les produits de détail haut de gamme. Le kraft ou le carton non blanchi donne un aspect naturel, mais modifie le rendu des couleurs. Le carton recyclé peut contribuer aux objectifs de réduction des matières tout en introduisant des variations de teinte ou de surface qui doivent apparaître sur l’épreuve. Le FBB équilibre rigidité et poids, tandis qu’une microcannelure E ou F peut être plus adaptée lorsque la protection prime sur la présentation.
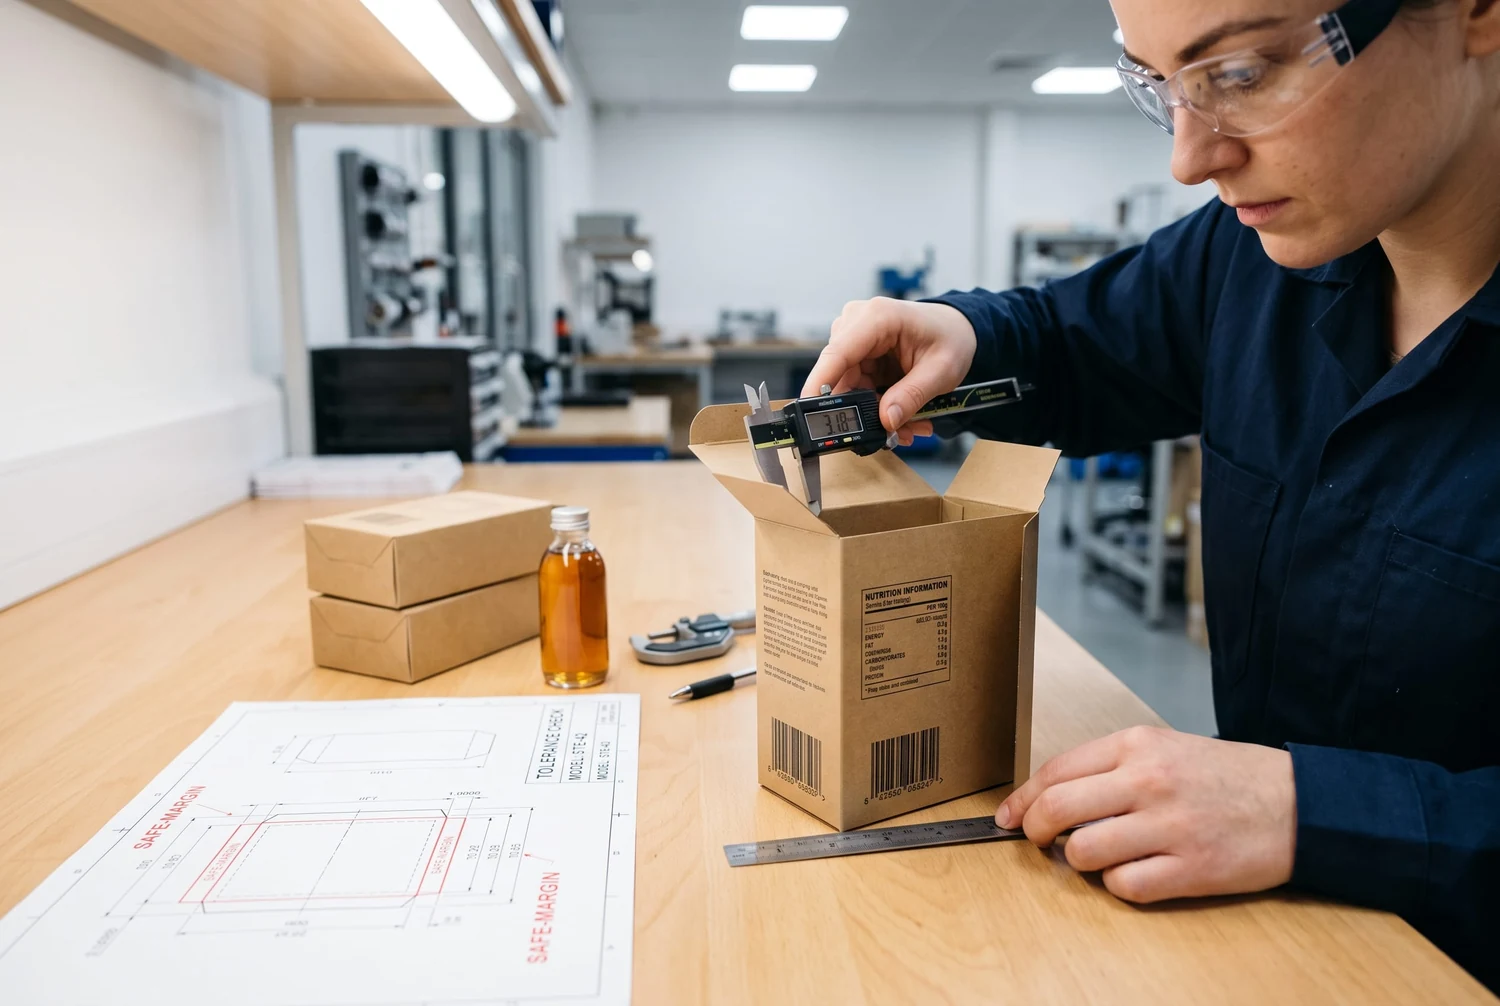
Une demande de prix pratique doit donc inclure les dimensions intérieures, le poids du produit, la qualité du carton ou le calibre visé, la quantité par SKU, la couverture d’impression, la finition, les exigences de calage ou de fenêtre, la destination du colis, le délai et l’utilisation prévue. Sans ces éléments, deux devis fournisseurs peuvent décrire des boîtes matériellement différentes.
Quelles options de surface et de fermeture protègent le design sans ajouter de complexité inutile ?↑
| Option |
Valeur principale |
Point à considérer à l’achat |
| Vernis aqueux brillant |
Couleurs plus lumineuses et légère résistance aux frottements |
Confirmer le niveau de brillance et la compatibilité avec le carton choisi |
| Vernis aqueux mat |
Moins de reflets et finition sobre pour le détail |
Les aplats foncés peuvent révéler différemment les marques de manipulation |
| UV ou UV sélectif |
Fort contraste ou mise en valeur visuelle localisée |
Ajoute des exigences de repérage et peut influencer les décisions de recyclage |
| Film soft-touch |
Effet tactile haut de gamme |
Augmente le coût et ajoute une couche de plastique |
| Dorure ou gaufrage |
Détail de marque métallique ou en relief |
Nécessite un outillage, des largeurs de trait minimales réalisables et une épreuve physique |
| Fenêtre |
Visibilité directe du produit |
Réduit localement la surface du panneau et peut ajouter un film distinct |
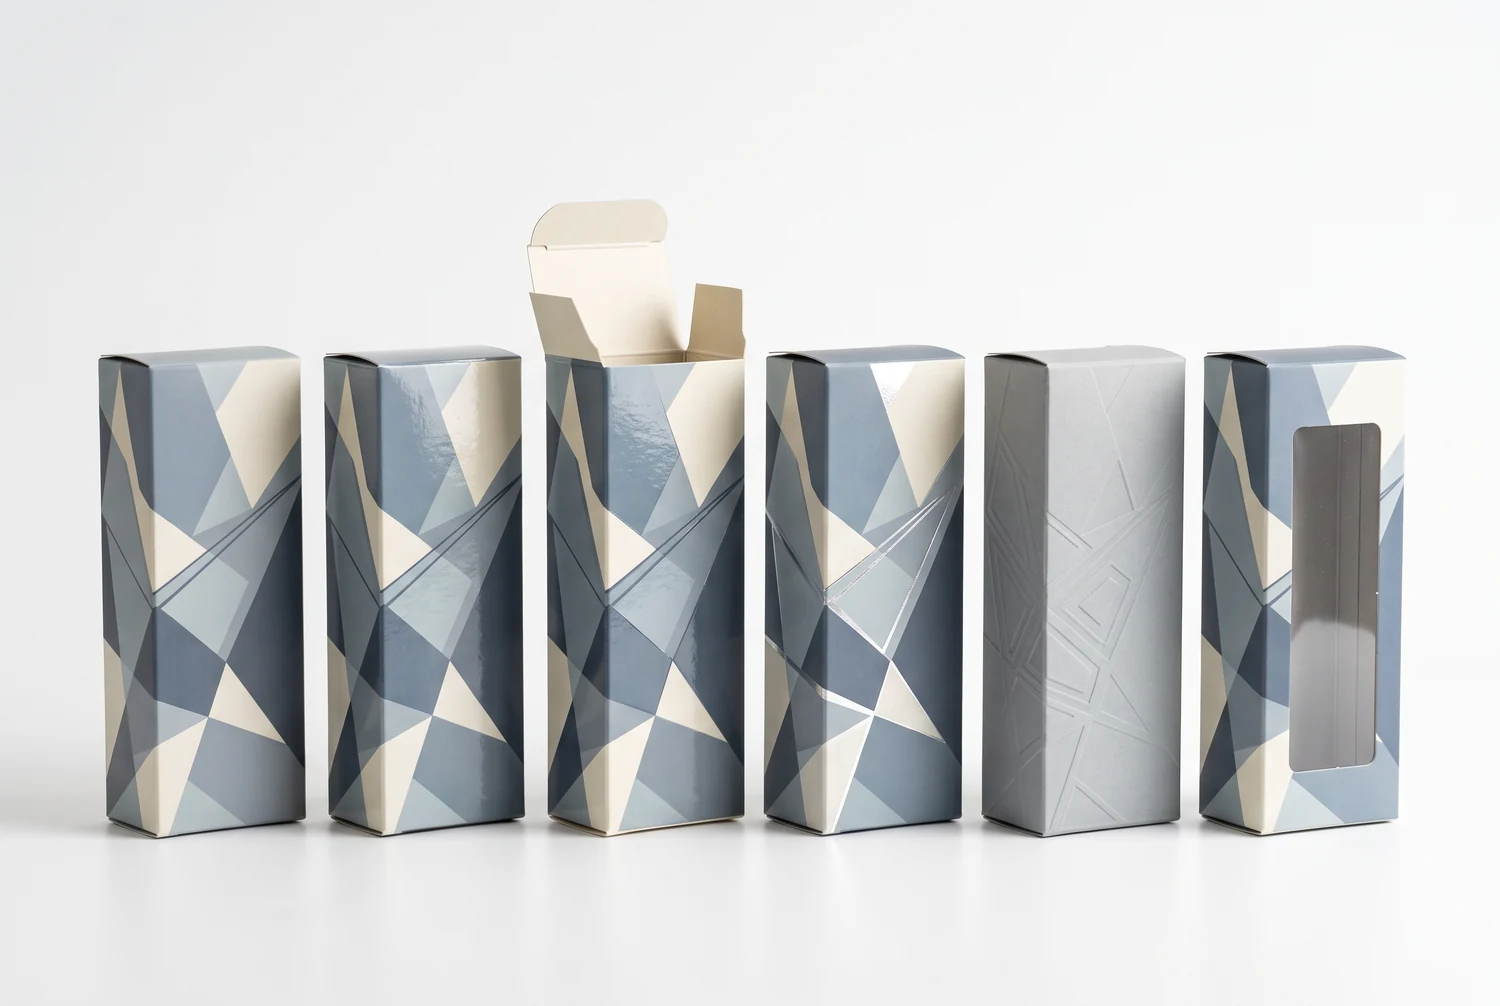
Le tableau distingue l’effet visuel de ses conséquences techniques. Une finition doit résoudre un problème défini, comme la maîtrise des frottements, le contraste ou le positionnement tactile, plutôt que s’accumuler simplement parce qu’elle est disponible.
L’orientation de la fermeture influence aussi l’usage quotidien. Les pattes se rentrant à l’arrière préservent une face avant plus nette et conviennent généralement à une fenêtre frontale ou à un panneau de marque continu. Les pattes se rentrant à l’avant peuvent être plus accessibles lorsque l’emballage est ouvert régulièrement. Une fente de verrouillage peut améliorer le maintien de la fermeture, tandis qu’une étiquette d’inviolabilité ou un sceau collé peut être nécessaire lorsqu’une preuve d’ouverture est importante. Aucun de ces ajouts ne transforme automatiquement un étui STE standard en emballage à l’épreuve des enfants ou à usage intensif.
Comment préparer les fichiers graphiques avant le passage de l’étui sous presse ?↑
Les fichiers graphiques doivent être créés sur le tracé de découpe approuvé du fournisseur, et non sur un modèle générique en ligne aux dimensions similaires. Séparez le calque structurel des calques d’impression et identifiez les lignes de découpe, les rainages, les perforations, les zones de collage, les fenêtres et les zones de sécurité. Verrouillez le tracé pour éviter tout déplacement pendant la modification du design.
- Prolongez les fonds et les images jusqu’au fond perdu spécifié par l’imprimeur ; 0.125 pouce est courant, mais pas universel.
- Utilisez des images liées ou incorporées, avec une résolution effective normalement proche de 300 dpi au format final.
- Vectorisez ou regroupez les polices conformément à la politique de fichiers du fournisseur.
- Définissez explicitement les compositions CMJN et les couleurs PMS au lieu de vous fier à l’affichage à l’écran.
- Contrôlez la taille minimale des caractères, les textes en réserve, les filets fins, le noir enrichi, la surimpression et le comportement des transparences.
- Vérifiez les dimensions, le contraste, les zones de silence, l’orientation et l’emplacement du code-barres sur l’étui assemblé.
- Éloignez les textes et logos essentiels des rainages, bords découpés, languettes, zones de collage et contours de fenêtre.
- Examinez chaque panneau en trois dimensions afin que les textes latéraux et arrière ne se retrouvent pas à l’envers après pliage.
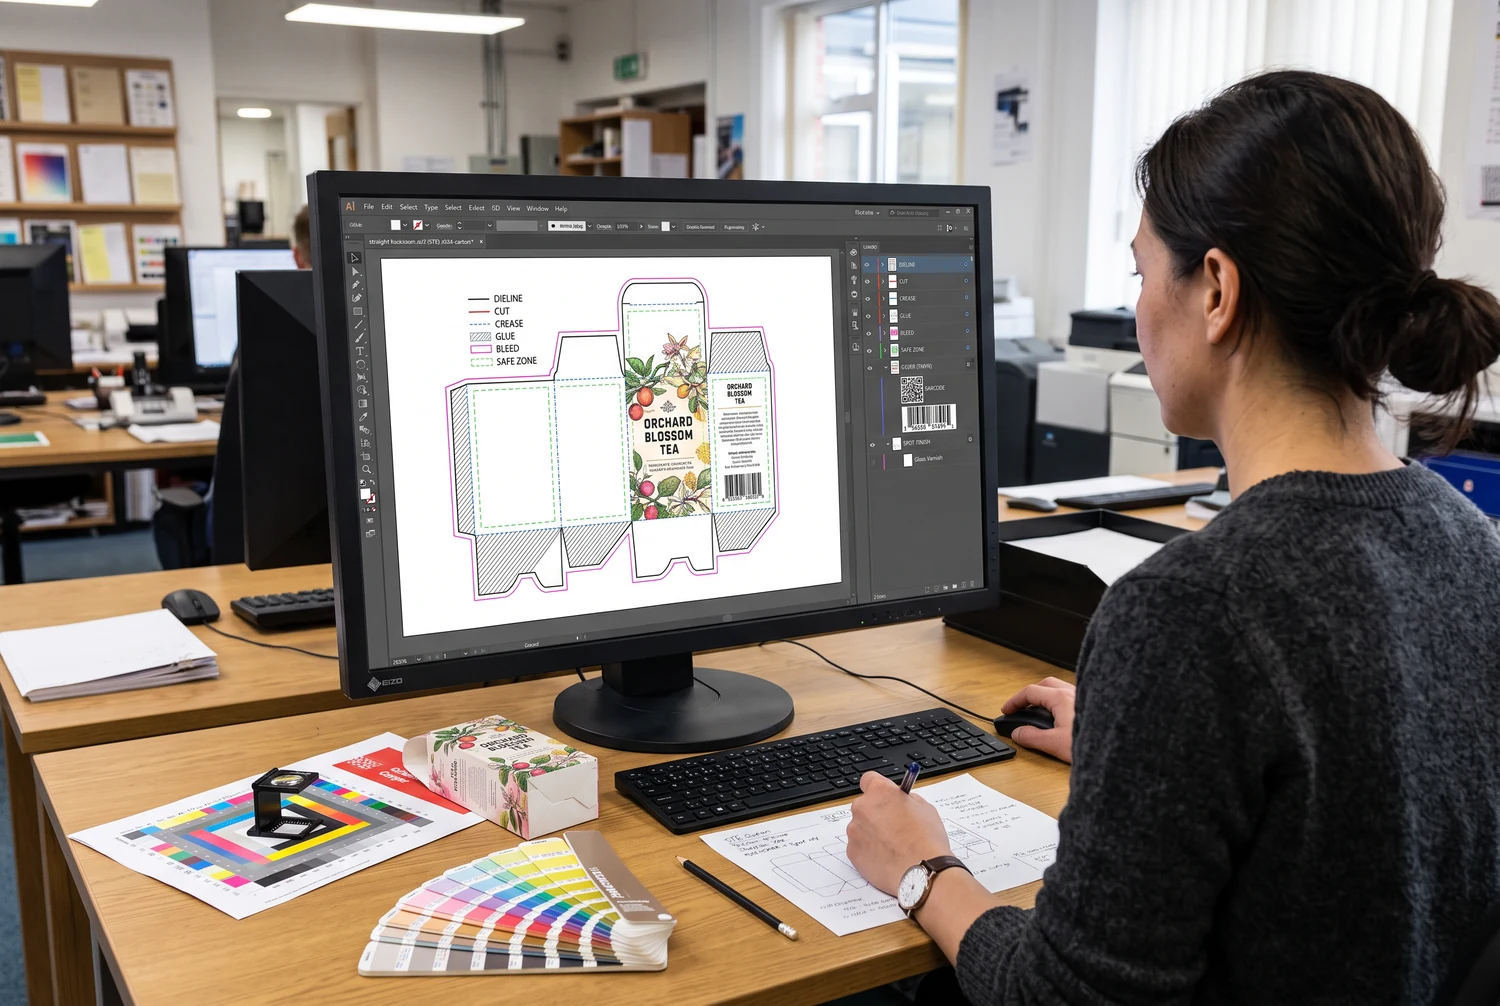
Une épreuve PDF confirme la mise en page, les textes et les séparations ; elle ne reproduit ni la texture du carton, ni le toucher du revêtement, ni les reflets métalliques, ni la couleur exacte obtenue sous presse. Approuvez un échantillon physique imprimé lorsque la couleur, la finition, l’ajustement ou la présentation en rayon ont une importance commerciale. Consignez le nom du fichier approuvé, sa révision, la date de l’épreuve, le matériau et l’identifiant de l’échantillon afin que l’usine et l’acheteur partagent une même référence de production.
Comment un processus de production en direct d’usine réduit-il les risques de coût et de délai ?↑
Un processus maîtrisé décompose le projet en décisions pouvant être approuvées avant que la valeur ajoutée ne devienne irréversible. Il révèle aussi l’écart entre le délai de production et le délai total de livraison, deux chiffres souvent confondus.
- Examen des exigences : Confirmer les dimensions, le poids, l’application, la quantité par version graphique, la destination et les contraintes réglementaires.
- Conception structurelle : Créer le tracé de découpe, choisir le carton et évaluer la profondeur d’insertion, les rabats antipoussière, le sens des fibres, le renfort de fenêtre et la patte de collage.
- Échantillon blanc : Contrôler l’ajustement du produit, la séquence de conditionnement, le maintien de la fermeture, la déformation des panneaux et l’orientation en rayon.
- Contrôle prépresse : Valider le fond perdu, les polices, les images, les couleurs, l’emplacement du code-barres et les calques de finition.
- Épreuve imprimée : Approuver l’orientation colorimétrique, les textes, l’emplacement des finitions et l’apparence assemblée.
- Production en série : Imprimer, vernir ou pelliculer, découper, écheniller, plier, coller, compter et conditionner les étuis à plat.
- Inspection et expédition : Comparer le lot avec l’échantillon approuvé, protéger contre l’humidité et l’écrasement, puis émettre les documents d’expédition.
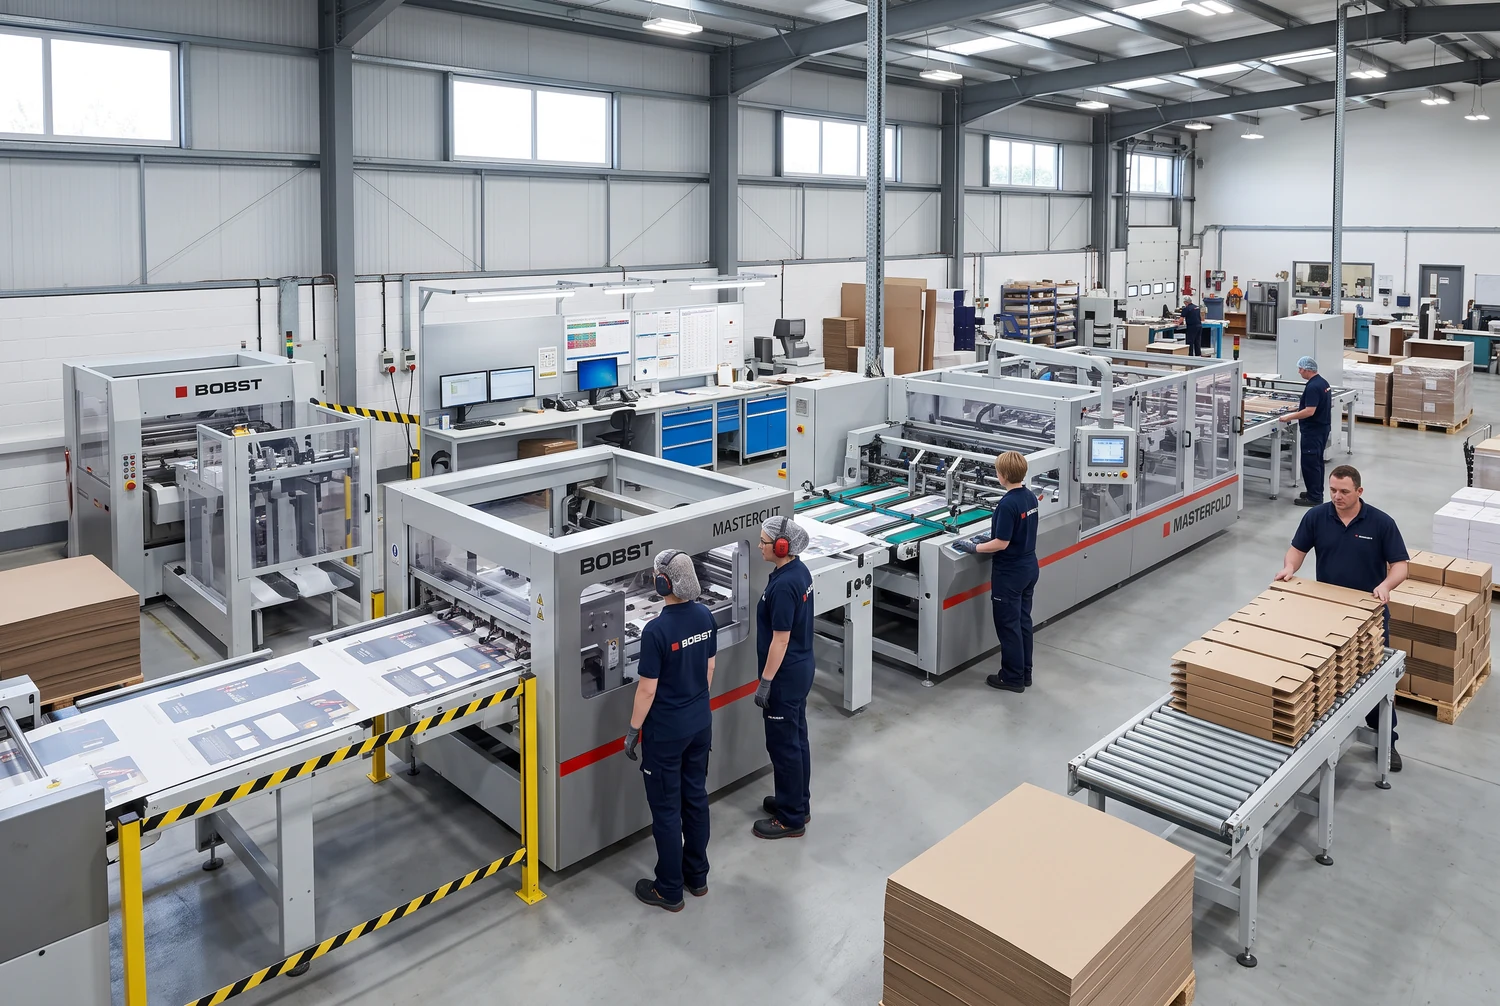
L’impression numérique convient souvent aux échantillons, petites séries, données variables et changements fréquents de graphisme, car elle peut réduire les besoins habituels en plaques et en calage. L’impression offset peut devenir plus économique pour les séries stables moyennes à grandes et offrir un meilleur contrôle des tons directs spécifiés et des finitions complexes. Un seuil de bascule annoncé autour de 500–1 500 pièces n’est qu’une hypothèse de planification ; les dimensions, l’imbrication, le carton, le nombre de couleurs, la finition et la gâche peuvent le modifier sensiblement.
Pour une comparaison fondée sur des données, demandez des devis comparables pour 250, 500, 1 000, 1 500 et 3 000 pièces, avec exactement les mêmes spécifications. Distinguez l’échantillonnage, le travail structurel, l’outillage, l’impression, la finition, le conditionnement, le fret, les taxes, le dédouanement et les droits applicables. « Sans MOQ » signifie qu’une commande peut être acceptée ; cela ne signifie pas que les coûts de calage ou une économie unitaire défavorable disparaissent.
Que doit contrôler un plan qualité mesurable avant l’expédition ?↑
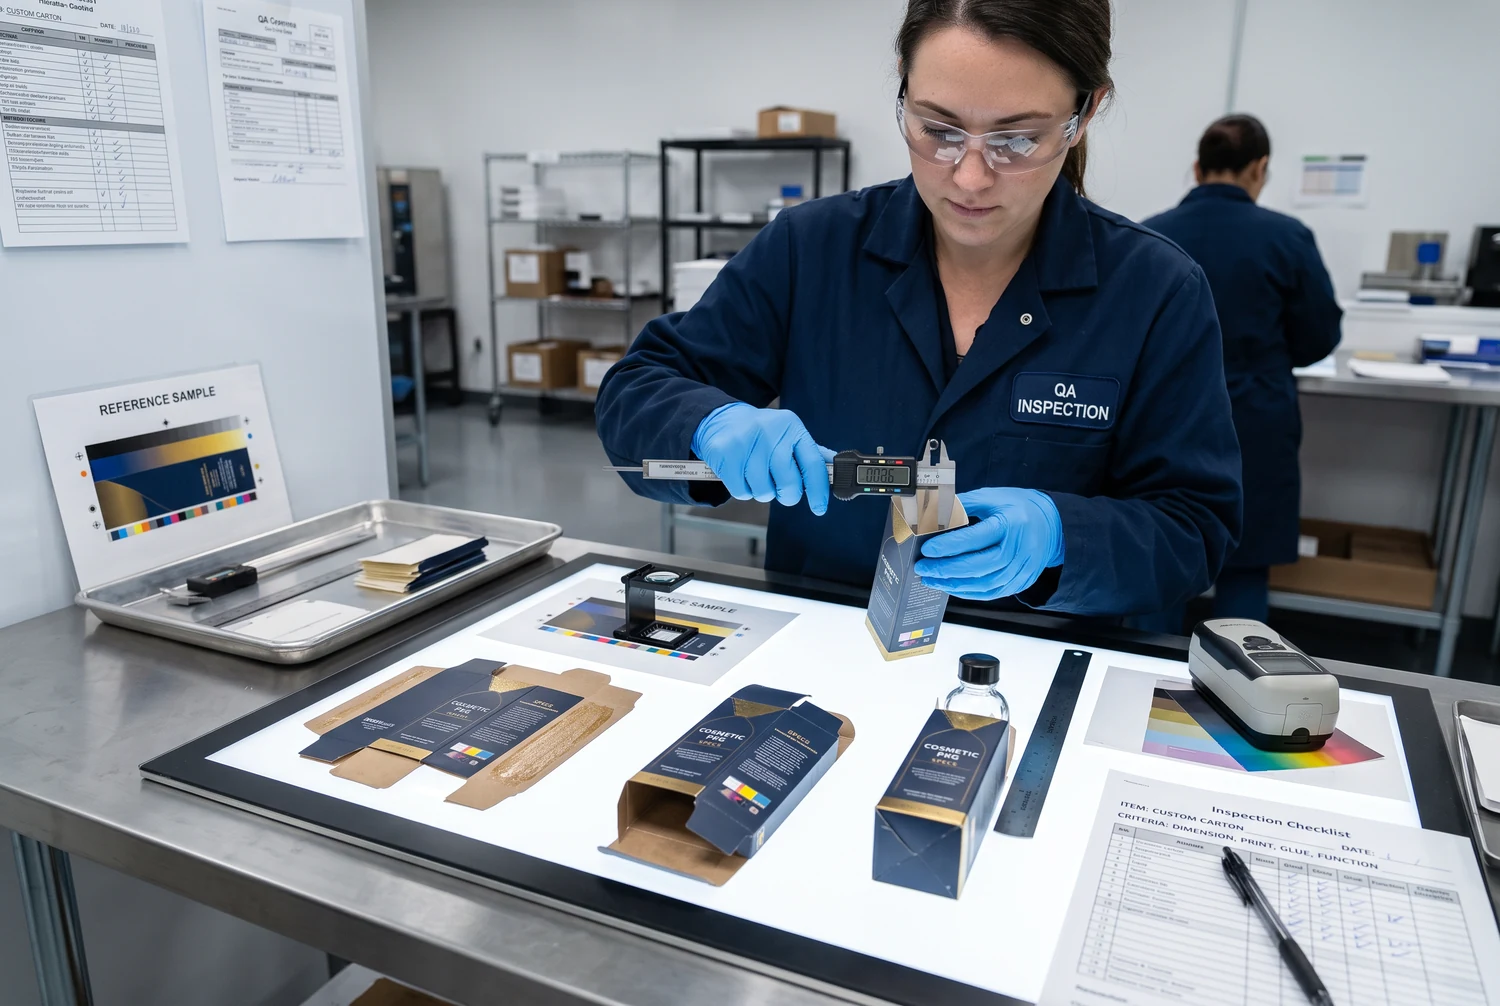
Le langage qualité doit être chiffré chaque fois que l’usine et l’acheteur ont validé une méthode. Au lieu de « dimensions précises », consignez les dimensions intérieures nominales, les points de mesure, les unités, la taille de l’échantillon et l’écart autorisé. Au lieu de « bonne couleur », identifiez l’échantillon physique approuvé, les conditions d’éclairage, la méthode de mesure et la tolérance. N’annoncez pas de cycles d’adhérence, de tenue des couleurs, d’heures de vieillissement aux UV ou de valeurs de compression sans avoir testé le matériau et la construction exacts et pouvoir fournir le rapport.
| Point d’inspection |
Preuve mesurable |
Défaillance évitée |
| Dimensions |
Mesures L × l × P consignées et comparées à un dessin approuvé |
Jeu excessif, produit écrasé ou conditionnement lent |
| Repérage d’impression |
Position mesurée du texte, de la dorure, de la fenêtre et des bords découpés |
Visuels décalés et zones de sécurité exposées |
| Couleur |
Échantillon de presse approuvé ou tolérance instrumentale convenue |
Incohérence de marque entre les lots |
| Rainage et pliage |
Contrôle visuel des fissures et assemblage répété d’échantillons |
Fissuration des fibres et déformation des panneaux |
| Patte de collage |
Emplacement, couverture et méthode de contrôle par traction définis |
Joints ouverts et contamination par excès d’adhésif |
| Ajustement et fermeture |
Assemblage avec des produits réels de la gamme prévue |
Chevauchement des rabats antipoussière et désengagement des pattes rentrantes |
| Comptage et conditionnement |
Quantité par paquet, quantité par carton, code de lot et liste de colisage |
Livraison incomplète et mélange de révisions |
Ce tableau constitue un cadre, pas une déclaration de tests déjà réalisés en usine. Le plan d’inspection final doit préciser la méthode d’échantillonnage convenue, les tolérances, la partie responsable et le traitement des étuis non conformes.
Les normes de transport doivent aussi être appliquées au bon objet. La norme ASTM D5118/D5118M[6] couvre les contrôles de fabrication des caisses d’expédition en carton-fibre et précise qu’elle n’établit pas leur adéquation à toutes les conditions d’expédition. Lorsque les performances de distribution doivent être évaluées, la norme ASTM D4169[7] peut guider les essais du conteneur d’expédition et du système d’emballage complets. Un étui de détail placé dans une caisse en carton ondulé doit être évalué comme partie intégrante de ce système.
Quelle structure d’étui et quel modèle d’achat choisir ?↑
| Structure |
Meilleure raison de la choisir |
Limitation principale |
| Pattes rentrantes alignées |
Face avant nette, compatibilité avec une fenêtre et conditionnement de détail simple |
Rendement matière potentiellement inférieur ; ne convient pas comme emballage d’expédition renforcé |
| Pattes rentrantes inversées |
Imbrication et rendement matière potentiellement meilleurs |
Le sens des fermetures peut compliquer la conception de la face avant |
| Fond semi-automatique |
Meilleur soutien du fond pour des produits modérément plus lourds |
Davantage d’étapes d’assemblage manuel |
| Fond automatique |
Mise en volume rapide et base préencollée stable |
Transformation plus complexe et plus coûteuse |
| Étui en microcannelure |
Meilleure protection contre la compression et la manipulation |
Profil plus épais et comportement différent à l’impression et au pliage |
| Boîte postale ou caisse d’expédition en carton ondulé |
Distribution directe de colis et emballage extérieur protecteur |
Consomme plus de matière et d’espace de stockage que le carton compact |
La comparaison montre que le STE est le plus pertinent lorsque la présentation et la simplicité du conditionnement guident la décision. Lorsque le poids du produit ou les risques de distribution dépassent les limites de conception initiales, mieux vaut améliorer la structure que d’ajouter du ruban adhésif ou une épaisseur excessive de carton.
Comparez les fournisseurs selon le coût rendu et les preuves, pas selon les slogans. Confirmez le site de production final, l’éventuelle sous-traitance, la séquence d’échantillonnage, les conditions de réimpression, la validité du devis, le calendrier de production, le mode de transport, l’Incoterm, la responsabilité des droits de douane et la différence entre « production », « expédition » et « livraison ». Pour les étuis importés, l’exposition tarifaire doit être vérifiée selon le classement SH, l’origine et la liste tarifaire en vigueur ; un pourcentage générique ne peut pas être appliqué à toutes les boîtes en carton.
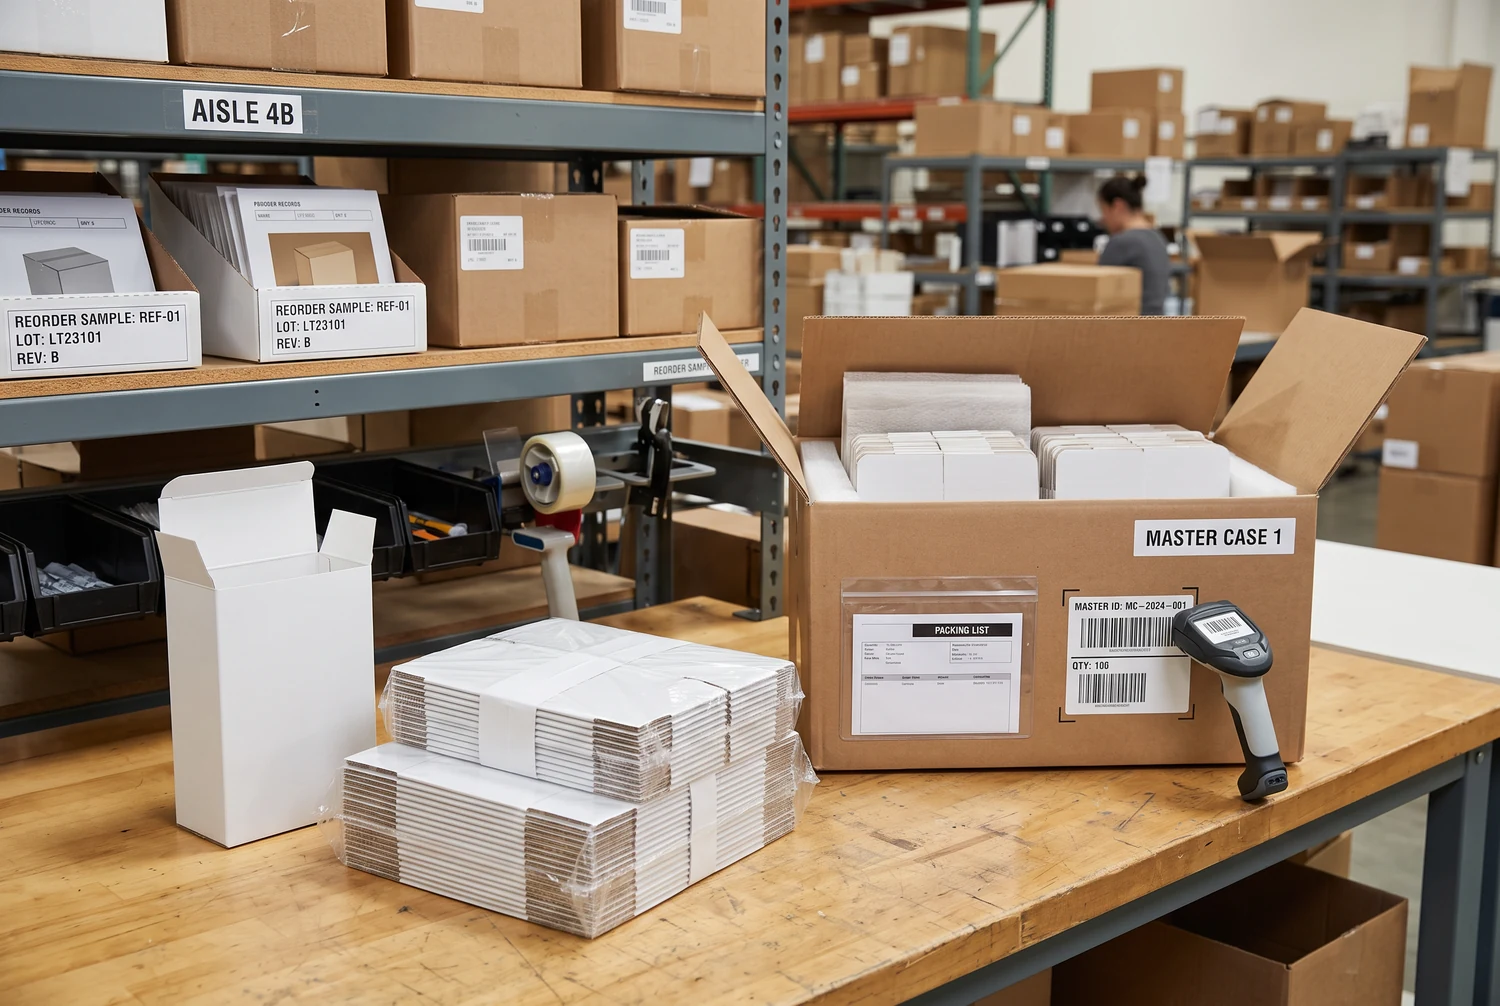
Pour les commandes répétées, conservez l’échantillon signé, la révision du tracé de découpe, la référence colorimétrique, la spécification du carton, le plan des finitions, la méthode de conditionnement, l’historique des bons de commande et le registre des problèmes. Ces documents permettent de reproduire une spécification maîtrisée au lieu de s’appuyer sur la formule « comme la dernière fois ».
Comment étayer les déclarations relatives au contact alimentaire, à l’origine des fibres et au recyclage ?↑
« Apte au contact alimentaire » n’est pas un certificat universel. Déterminez d’abord si l’étui entre directement en contact avec les aliments ou sert d’emballage secondaire autour d’un conditionnement intérieur fermé. Le carton, l’encre, le revêtement, l’adhésif et le film de fenêtre doivent ensuite être examinés selon leurs conditions d’utilisation prévues. Le cadre de la FDA relatif au contact alimentaire[4] explique que des composants d’emballage tels que les adhésifs et les colorants peuvent être des substances en contact avec les aliments et que leurs usages applicables nécessitent une autorisation appropriée.
L’origine des fibres doit être déclarée séparément des performances de fin de vie. Les papiers et emballages certifiés FSC[5] peuvent fournir une preuve de chaîne de contrôle pour des matières forestières issues de sources responsables. Cette certification ne garantit pas, à elle seule, l’aptitude au contact alimentaire, la neutralité carbone, la compostabilité ni l’acceptation par tous les programmes de recyclage locaux.
Les statistiques de recyclage doivent également préciser une date et un dénominateur. L’EPA a indiqué un taux de recyclage de 80.9% pour les contenants et emballages en papier et carton aux États-Unis en 2018, selon des données historiques fondées sur la production de déchets. Consultez le jeu de données 2018 de l’EPA sur les emballages[8]. L’AF&PA a indiqué un taux de recyclage du carton de 69%–74% pour 2024 selon une méthode de récupération actualisée ; cette catégorie et ce calcul ne sont pas directement équivalents au chiffre de l’EPA. Consultez la méthodologie de recyclage de l’AF&PA[9].
Les fenêtres, films de pelliculage, couches métalliques, souillures grasses et calages multimatériaux peuvent modifier la recyclabilité réelle. Lorsque la valorisation est une priorité de conception, envisagez une structure entièrement en papier, une fenêtre séparable, une masse de matière réduite, un revêtement aqueux et une documentation claire des matériaux. Les déclarations doivent décrire les conditions applicables au lieu de promettre que chaque consommateur pourra recycler localement l’emballage.
Les obligations réglementaires varient aussi de plus en plus selon les États. Une analyse juridique de 2025 recensait sept États américains dotés de lois complètes sur la REP des emballages au 1er octobre 2025, tout en soulignant les différences concernant les matériaux couverts, la définition des producteurs, les exemptions, les déclarations et les redevances. Consultez l’aperçu des REP étatiques relatives aux emballages[10]. Les marques vendant dans plusieurs États doivent conserver les poids des matériaux et les données de chaque composant, plutôt que d’enregistrer l’emballage uniquement comme « papier ».
Quels chiffres les acheteurs d’emballages doivent-ils retenir ?↑
- L’Amérique du Nord représentait une part importante, mais générale, du marché de l’emballage personnalisé. — part de 40.09% en 2025, non spécifique au STE (Source)
- Le calibre du carton doit être spécifié, et non simplement décrit comme « épais ». — 14, 18 et 24 pt sont des exemples publiés par un fournisseur (Source)
- Dans certaines configurations, un échantillon physique peut être commandé avant la production en série. — une quantité de 1 est une option publiée sur le marché (Source)
- Les déclarations actuelles sur le recyclage doivent conserver leur catégorie et leur méthodologie. — 69%–74% de recyclage du carton aux États-Unis en 2024 (Source)
- Les obligations de REP des emballages ne se limitent plus au modèle d’un seul État. — 7 États avaient adopté des lois complètes au 1er octobre 2025 (Source)
Comment passer du concept à un étui prêt pour la production ?↑
Un projet STE réussi commence par le produit et son circuit de distribution, pas par un modèle décoratif. Définissez les dimensions intérieures, le poids brut, le carton, la fermeture, la couverture d’impression, la finition, les contraintes de conformité, la quantité par SKU, les critères d’acceptation et les composantes du coût rendu. Validez la structure avec un échantillon blanc, l’apparence avec une épreuve imprimée, puis conservez la spécification approuvée pour l’inspection et les commandes répétées.
Envoyez les dimensions de votre produit, son poids conditionné, la quantité par version graphique, la destination et la finition souhaitée afin de recevoir une spécification et un devis en direct d’usine.


Les informations ci-dessous sont requises pour la connexion via les réseaux sociaux
Se connecter
Créer un nouveau compte