Les autocollants bombés personnalisés en époxy sont des étiquettes imprimées et découpées à la forme, surmontées d’une lentille de résine transparente coulée qui s’arrête au bord de la découpe. L’époxy est une option pour les pièces plates, d’intérieur et à courte durée de vie. Pour les pièces d’extérieur, les pièces courbes ou les pièces de marque à longue durée de vie, faites un échantillon en polyuréthane aliphatique avant d’approuver la production.
Qui achète des autocollants dôme époxy personnalisés, et où les utiliser ? ↑
Les acheteurs les plus réguliers sont B2B propriétaires de marques, ingénieurs en emballage et équipes achats dans l’électronique, l’électroménager, l’outillage, l’automobile et les articles de sport. Ils veulent un logo qui semble faire partie du produit plutôt qu’une étiquette en papier. Un guide des autocollants bombés[1] de l’industrie de l’impression, pose des bombés sur les plaques signalétiques d’équipements, les emblèmes de véhicules et les casques de chantier. Vérifiez la durée de vie prévue sur la surface du produit visé avant d’approuver un badge de marque.
Le deuxième groupe est constitué d’acheteurs promotionnels et d’acheteurs d’emballages. Ils ajoutent des bombés aux porte-clés, aux clés USB, aux gobelets et gourdes, aux stylos et aux coffrets cadeaux afin que les cadeaux paraissent plus haut de gamme. Un groupe plus restreint de créateurs indépendants et de bidouilleurs d’ordinateurs vintage achète des badges de boîtier et des pièces de collection en petites séries.
| Scénario d’utilisation | Surface typique | Résine à échantillonner en premier | Point de vigilance principal |
|---|
| Plaque signalétique d’équipement intérieur | Métal plat ou revêtement poudré | Époxy acceptable | Le revêtement poudré exige un essai de pelage sur la pièce réelle |
| Emblème d’outil ou de véhicule en extérieur | Plan à légèrement courbe, exposition au soleil | Polyuréthane aliphatique | L’époxy ambré sous UV |
| Petit cadeau promotionnel | Petite zone plane | Époxy | Déclarer la pièce comme destinée à l’intérieur et de courte durée de vie |
| Emballage rigide de produit | Panneau plat | Choisir selon la durée de vie en rayon | Aucun procédé thermique après le domage |
| Bouteilles, casques, panneaux arrondis | Courbure légère | Petit dôme en polyuréthane | Les courbures serrées se décollent quelle que soit la force de l’adhésif |
| Badge de collection ou de boîtier | Panneau de boîtier plat | L’un ou l’autre, choisi par essai de dureté | Les couleurs claires jaunissent en premier |
Utilisez ce tableau comme point de départ pour l’échantillonnage. Il ne garantit pas les performances. La résine se choisit selon l’ensoleillement, la chaleur, la flexion et la durée de service attendue, et non selon le nom du produit sur une page de catalogue.
Pourquoi les étiquettes dôme échouent-elles après un échantillon parfait ? ↑
Le problème : À leur arrivée, les dômes en époxy et en polyuréthane paraissent tout aussi brillants. Une comparaison de résines d’un fabricant d’étiquettes[4] indique qu’ils sont impossibles à distinguer pendant environ le premier mois. Ensuite, l’époxy commence à perdre son brillant, jaunir, durcir, rétrécir et se recourber.
Pourquoi cela pose problème : La défaillance apparaît après que les étiquettes sont déjà posées sur votre produit. Une analyse comparant le polyuréthane et l’époxy[5] avertit que même de faibles quantités de lumière du jour peuvent faire jaunir ou brunir une couche d’époxy « après seulement quelques mois d’utilisation ». Les fonds blancs et clairs le révèlent davantage. Un guide associé pour évaluer les autocollants de logo 3D[6] ajoute que la chaleur seule peut ambrer un dôme époxy, même dans un entrepôt sans soleil direct. Ce changement de couleur est irréversible.
Le retrait provoque une seconde défaillance. Lorsque la résine se rétracte, elle soulève les bords de l’étiquette. Les clients accusent alors l’adhésif, bien que la même comparaison attribue la cause au matériau de domage. Sur de grandes courbures, une analyse des problèmes courants d’autocollants dôme[7] indique que les dômes se décollent le long des bords « quelle que soit la force adhésive utilisée ».
La solution : Définissez l’étiquette par son usage, et non par son nom de produit. Faites préciser par écrit la chimie de la résine, faites un échantillon sur votre substrat et vos encres finaux, et n’approuvez la production qu’après la réussite des contrôles sur l’ensemble de la construction. Vérifiez l’ensemble de la construction pour détecter le jaunissement, les bulles, la mauvaise adhérence et les bombés irréguliers avant approbation.
Sommaire
Qu’est-ce exactement qu’un autocollant en résine époxy à dôme ? ↑
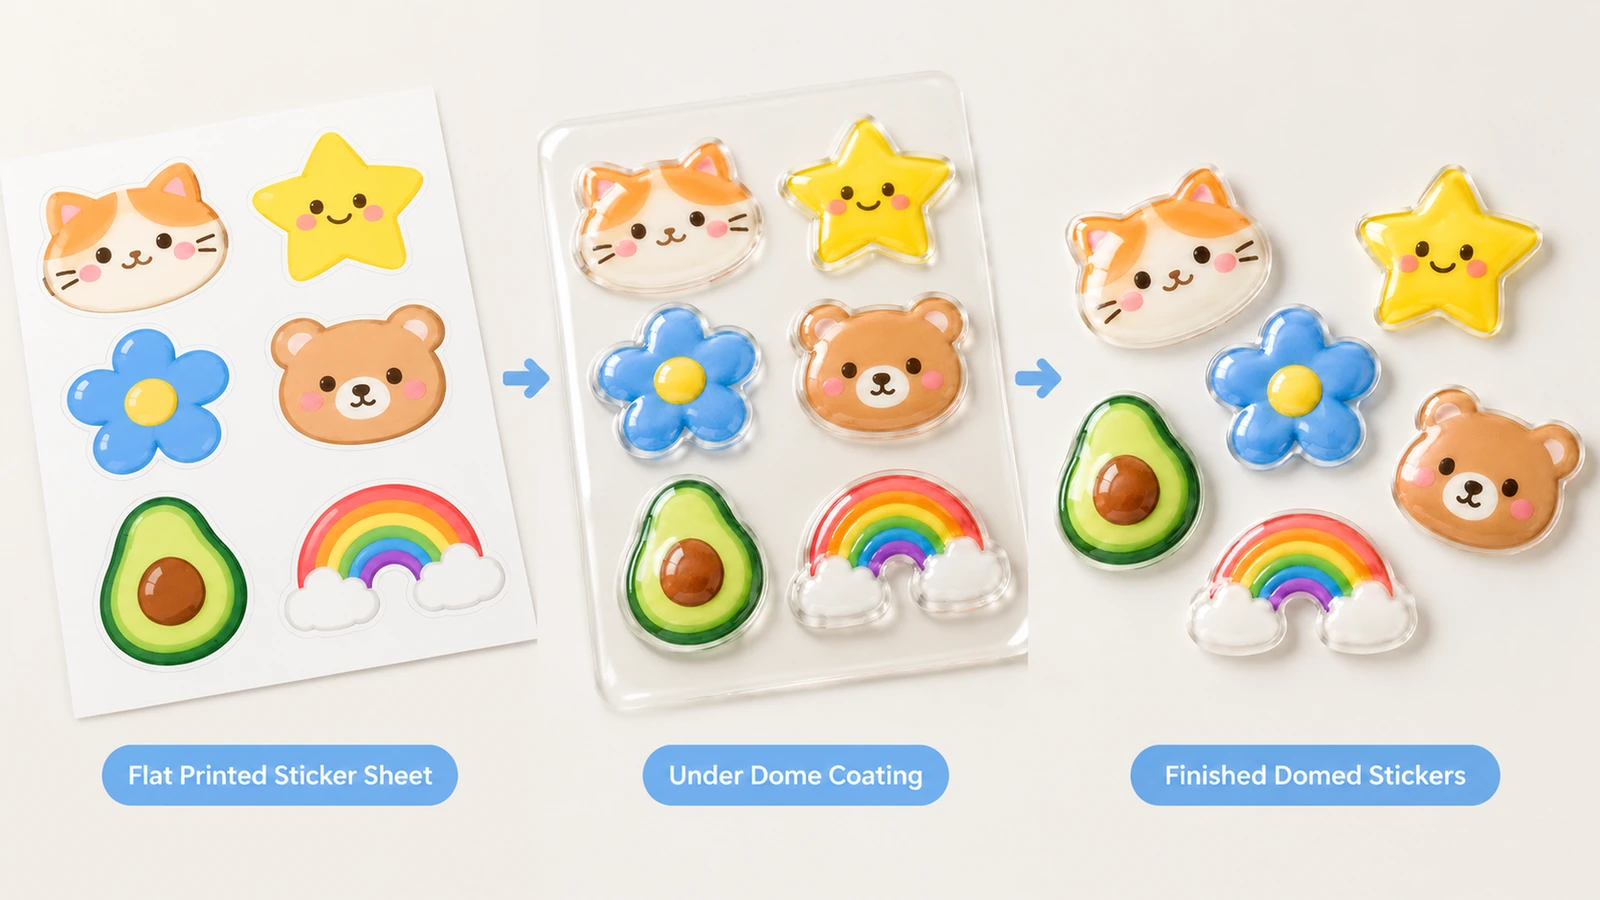
Un autocollant à dôme comporte quatre couches : un frontal imprimé, généralement en vinyle ou polyester, un adhésif sensible à la pression, un protecteur antiadhésif et une résine coulée sur le dessus. La résine peut être bicomposant ou durcie aux UV. Elle s’étale jusqu’au bord découpé à la forme, où la tension superficielle la maintient et forme la lentille. Le protecteur est important pendant la coulée. La fiche technique du matériau d’étiquettes en feuilles 3M 7903FL[9] indique que son protecteur polyester de 4,0 mil « ne se déforme pas et fournit une surface lisse pendant le procédé de domage ».
« Dôme époxy » est souvent un nom de catégorie plutôt qu’une description de la chimie. page d’autocollants époxy de StickerApp[10] indique que ces autocollants sont revêtus de résine polyuréthane et fonctionnent mieux sur des surfaces planes et lisses. Puisqu’un seul nom peut couvrir trois systèmes de résine, suivez la règle du guide 4OVER4 : si un fournisseur refuse d’indiquer la résine utilisée, considérez l’étiquette comme un produit intérieur.
La lisibilité dépend de la lentille. Selon le même guide, la courbure agrandit « tout ce qui se trouve sous son épaulement ». Les textes fins, filets minces et petits chiffres de série doivent donc être placés dans la zone centrale plane, loin du bord. Les petites étiquettes offrent moins de surface plane ; confirmez donc la taille finale et la hauteur minimale de texte sur une épreuve physique.
| Champ de spécification | Point de référence provenant de sources publiées | Statut pour votre commande |
|---|
| Taille | Les annonces professionnelles citent environ 10–120 mm par côté (EximNext) | Confirmée sur le devis et l’épreuve |
| Épaisseur du dôme | Les annonces citent environ 1,0–2,0 mm | Définie et contrôlée sur l’échantillon |
| Frontal et protecteur | Vinyle ou polyester imprimable sur protecteur polyester | Choisi selon le support |
| Chimie de la résine | Époxy, polyuréthane aliphatique ou durcie aux UV | Nommée par écrit sur le devis |
| Adhésif | Acrylique permanent ; acrylique à haute résistance au cisaillement, tel que l’adhésif 3M 350, pour revêtement poudré et plastiques à faible énergie de surface | Testé au pelage sur votre pièce réelle |
| Fichier graphique | AI, PDF ou PSD ; Pantone confirmé séparément | Contrôlé avant l’épreuvage |
Les plages ci-dessus sont des points de référence issus de pages tierces. Elles ne constituent pas des engagements pour ce produit. La quantité minimale de commande, le délai de production et le prix unitaire sont établis pour chaque commande après examen du fichier graphique, et aucun n’est publié ici. Le choix de l’adhésif est le domaine le plus souvent sous-estimé par les acheteurs. Les boîtiers texturés ou revêtus exigent un essai de pelage sur une pièce de production, car les résultats sur un panneau d’échantillon ne se transposent pas.
Comment spécifier, échantillonner et approuver une commande d’autocollants dôme ? ↑
Étape 1 : consigner le cas d’utilisation
Consignez le support, l’exposition intérieure ou extérieure, toute exposition à la chaleur, la flexion et la durée de service attendue. Laissez ensuite ces éléments déterminer la résine. Une vue d’ensemble des résines de domage d’un fabricant d’équipements[11] l’exprime ainsi : l’époxy est souvent plus facile pour les produits rigides d’intérieur, tandis que le polyuréthane est le choix habituel pour les produits extérieurs, souples ou exposés aux UV. Une règle ne souffre aucune exception : une pièce à dôme ne doit jamais passer dans une plastifieuse, une presse à chaud ou un four. Si une étape de votre procédé implique de la chaleur, choisissez plutôt du vinyle extérieur imprimé.
Étape 2 : précontrôler le fichier graphique
Fournissez des fichiers vectoriels AI ou PDF, ou PSD pour les illustrations matricielles, avec un tracé de découpe fermé et des références Pantone confirmées. Arrondissez les angles vifs lorsque possible. Une analyse des erreurs de production de dômes[12] explique que la tension superficielle est instable aux angles droits et aux pointes vives. À ces endroits, la résine déborde du contour ou se rétracte et laisse l’impression exposée. Les maquettes comportant de nombreux éléments séparés ou de fins ponts nécessitent davantage de points de distribution, ce qui augmente le risque de rebut.
Étape 3 : échantillonner sur les matériaux définitifs
Coulez des éprouvettes sur les encres, films et revêtements exacts prévus pour la production. Comme l’indique la vue d’ensemble du fabricant d’équipements, ces matériaux modifient le mouillage, l’adhérence, la clarté et le durcissement. Un outil de présélection rapide est le test de l’ongle de la comparaison Polinal. Appuyez au centre du dôme. Une marque qui disparaît en une douzaine de secondes environ indique un polyuréthane souple. Une marque permanente, ou une surface trop dure pour être marquée, indique de l’époxy. Demandez aussi la fiche technique de la résine, car des mentions telles que « souple » ou « résistant aux UV » sur un devis ne sont pas vérifiables.
Étape 4 : maîtriser l’impression, la découpe et la coulée
L’encre doit être entièrement sèche avant la coulée. Une encre à base d’eau encore humide est une cause courante de délamination. Les bords de découpe à la forme doivent être propres, car les bavures et déchets résiduels se transforment en débordements ou en encoches. L’analyse des erreurs de production avertit qu’une erreur de 1–2 % dans le rapport de mélange peut ruiner un lot. Elle recommande de maintenir la zone de coulée à environ 22–24°C, avec une humidité relative inférieure à environ 40–45 %. Le temps de durcissement dépend du système de résine et est confirmé pour chaque commande. Les étiquettes ne doivent pas être empilées ni pressées avant durcissement complet.
Étape 5 : inspecter avant libération
| Défaut | Contrôle d’acceptation à convenir | Cause probable |
|---|
| Bulles ou voile | Contrôle visuel en contre-jour | Erreur de rapport, humidité, air emprisonné |
| Surface poisseuse | Contrôle au toucher après la fenêtre de durcissement | Trop peu de durcisseur ou mélange insuffisant |
| Dôme cassant et trop dur | Essai à l’ongle et contrôle de dureté | Excès de durcisseur, ou époxy utilisé là où du polyuréthane est nécessaire |
| Débordement ou retrait aux angles | Inspection des bords sous grossissement | Angles vifs, tension superficielle instable |
| Soulèvement des bords | Pelage à 180° par ASTM D3330[13] sur la surface réelle | Retrait, courbure, surface sale ou froide |
| Risque de jaunissement | Échantillon de couleur claire conservé et comparé dans le temps | Chimie époxy, UV, chaleur |
Convenez de ces contrôles avant de signer l’épreuve. Tout lot non conforme doit être rebuté dans son ensemble, et non trié. Un essai de pelage confirme la constance, mais ne prédit pas la durée de service en extérieur.
Étape 6 : inscrire les règles d’application dans les notes de livraison
Nettoyez la surface avec de l’alcool isopropylique ou de l’heptane, appliquez à température ambiante ou au-dessus, puis pressez du centre vers l’extérieur. La fiche technique 3M 7903FL avertit que des surfaces sous 50°F (10°C) peuvent rendre l’adhésif trop ferme pour assurer un contact complet. La face du dôme est scellée, mais pas son dessous. L’eau « entre par la ligne d’adhésif, non à travers le dôme ». Le soulèvement des bords sur une surface sale ou cirée est donc un problème de pose, et non une défaillance d’étanchéité.
Étape 7 : emballer, documenter et planifier les commandes répétées
Intercalez ou ensachez les feuilles afin que les dômes ne soient pas pressés les uns contre les autres pendant le transport. Chaque dossier de lot doit inclure le numéro de lot, la résine nommée, polyuréthane aliphatique ou qualité précise d’époxy, les enregistrements de durcissement, la FDS de la résine liquide et un échantillon clair conservé pour les commandes répétées assorties. Pour les produits vendus aux États-Unis, les recommandations FTC Made in USA[14] n’autorisent une allégation sans réserve que lorsque l’assemblage final, tous les traitements importants et pratiquement tous les composants proviennent des États-Unis.
Époxy, polyuréthane, polymérisé aux UV ou vinyle plat : lequel convient à votre application ? ↑
La comparaison ci-dessous distingue les options selon le procédé plutôt que selon le nom commercial. Les acheteurs les voient souvent toutes vendues comme « dôme époxy ».
| Option | Durabilité, selon le fournisseur | Usage le plus adapté |
|---|
| Époxy bicomposant | Quelques mois, principalement en intérieur ; dur et cassant | Plaques intérieures planes, promotions de courte durée |
| Polyuréthane aliphatique bicomposant | Des années de clarté en extérieur ; souple, les marques se résorbent | Pièces extérieures, courbures légères, image de marque durable |
| Dôme de résine durcie aux UV | « Intérieur et extérieur limité », de −10°C à 70°C (EximNext) | Séries promotionnelles moyennes à importantes |
| Vinyle plat découpé à la forme | Aucune résine à jaunir | Événements, courbures, procédés thermiques |
| Gaufrage ou holographie à plat | Pas de vieillissement de résine | Visibilité en rayon sans dôme |
Les allégations de résistance aux intempéries demandent de la prudence. Une fiche technique du polyuréthane bicomposant[18] rapporte 500 heures d’exposition aux UV et à l’eau sans dégradation notable. Ce résultat ne s’applique qu’au polyuréthane et ne doit pas figurer sur une commande d’époxy.
Choisissez-le pour les campagnes courtes en intérieur et les plaques signalétiques plates où un changement de couleur après quelques mois est acceptable. Pour les pièces de marque, les pièces d’extérieur et les courbes légères, testez d’abord un échantillon en polyuréthane. Ne passez à l’époxy qu’après avoir comparé les deux échantillons côte à côte.
Quelles normes et règles encadrent les commandes d’étiquettes dôme en 2026 ? ↑
ASTM D3330/D3330M-04(2025) mesure l’adhérence au pelage de l’adhésif sensible à la pression, et non du dôme lui-même. UL 969 édition 6[19], publiée en 2025, couvre les étiquettes utilisées comme plaques signalétiques ou marquages permanents. Elle évalue ensemble le frontal, l’encre, l’adhésif et la surface de montage. Un autocollant promotionnel ne devient pas certifié simplement parce qu’il est époxy ou étanche. Les homologations de matériau 3M 7903FL (dossier UL MH11410, dossier CSA 99316) ne couvrent que ce matériau, non un dôme personnalisé réalisé dessus.
Les règles relatives à la chimie s’étendent désormais également à la couche adhésive. En vertu de la section 8(a)(7) de la TSCA, les fabricants et importateurs d’adhésifs doivent déclarer tous les PFAS utilisés depuis 2011, y compris les auxiliaires de traitement et additifs cachés (mise à jour PFAS 2026[20]). 40 CFR § 751,407[21] interdit le PIP (3:1) dans les adhésifs depuis le 6 janvier 2025, et interdit la distribution des articles qui en contiennent après le 31 octobre 2026. Dans l’UE, des dispositions essentielles du règlement sur les emballages s’appliquent depuis le 12 août 2026. L’article 12(8) interdit les mentions de durabilité trompeuses (Gleiss Lutz[22]). Pour cette raison, les mentions non prouvées telles que « époxy écologique » doivent être supprimées des étiquettes d’emballage.
Points clés pour l’approvisionnement en étiquettes dôme ↑
- L’époxy est une résine d’intérieur dès lors qu’il y a exposition au soleil — s’ambre « en une ou deux saisons » (Source)
- Les fonds clairs montrent le jaunissement en premier — visible « après seulement quelques mois d’utilisation » (Source)
- Les surfaces froides empêchent un contact adhésif complet — appliquer à 10°C (50°F) ou plus chaud (Source)
- La tolérance de mélange est faible — une erreur de rapport de 1–2 % peut rebuter un lot ; couler sous environ 40–45 % HR (Source)
- Le marché des résines de domage est en expansion, selon le résumé d’un rapport payant — $1,5 milliard en 2025, prévision de $2,9 milliards d’ici 2034 à un TCAC de 8,1 % (Source)
- La distribution d’articles contenant du PIP (3:1) prend fin — interdite après le 31 octobre 2026 (Source)
Prêt à définir des autocollants personnalisés en résine à dôme qui durent aussi longtemps que votre produit ? ↑
Une bonne étiquette à dôme commence par une spécification claire plutôt que par un nom de catalogue. Définissez la surface, l’exposition et la durée de service. Nommez la résine par écrit. N’approuvez qu’un échantillon fabriqué sur vos matériaux définitifs, avec des contrôles d’acceptation convenus. La quantité minimale de commande, le délai de production et le prix sont établis pour chaque commande une fois ce périmètre clarifié. Envoyez votre fichier graphique, une photo de la surface cible et les détails de votre usage afin de demander un devis et un échantillon de préproduction.


Les informations ci-dessous sont requises pour la connexion via les réseaux sociaux
Se connecter
Créer un nouveau compte