Les boîtes personnalisées à fond automatique sont des étuis pliants dotés d’une base préencollée qui s’ouvre et se verrouille lorsque l’étui est mis d’équerre. Elles réduisent les étapes de fermeture du fond, sont expédiées à plat, acceptent des graphismes personnalisés et offrent une base plus sûre pour des produits tels que bougies, cosmétiques, produits en bouteille, aliments secs, compléments et accessoires de vente au détail. Les dimensions finales, le grade du carton, la limite de charge, la quantité minimale de commande, le délai de production et le poids unitaire restent soumis au devis, à l’échantillonnage physique et à des essais adaptés à l’application.
À qui profitent le plus les étuis à fond automatique ?↑
Ces étuis sont principalement destinés aux programmes d’emballage B2B où la vitesse de montage, une présentation reproductible et la sécurité du fond sont simultanément importantes. Les acheteurs types sont les marques de commerce électronique, les équipes produits du commerce de détail, les conditionneurs à façon, les responsables des achats, les opérateurs de box par abonnement et les fabricants indépendants souhaitant aller au-delà des étuis et étiquettes standard.
Les applications courantes comprennent les contenants pour bougies, pots cosmétiques, bouteilles de soins corporels, produits de thé et de café, aliments secs, compléments, petits appareils électroniques, articles cadeaux et autres produits nécessitant un étui pliant à base plus sûre qu’une simple fermeture à rabat. Une version en carton plat peut convenir à une présentation légère en magasin, tandis qu’une structure en carton ondulé ou de plus forte épaisseur peut être envisagée pour des charges ponctuelles plus élevées ou une exposition accrue à la distribution. Aucun de ces choix ne doit être considéré comme une capacité de charge universelle : l’adéquation dépend des dimensions du produit, de son orientation emballée, du centre de gravité, des spécifications du carton, des inserts et des performances vérifiées sur échantillon.
Les étuis à fond automatique sont particulièrement pertinents lorsqu’un même format est emballé de façon répétée. Pour de très faibles volumes quotidiens ou de nombreuses dimensions de SKU changeantes, le coût supplémentaire de transformation et de préencollage peut dépasser le gain de main-d’œuvre. La décision d’achat doit donc comparer le coût total d’emballage, et pas seulement le prix de l’étui.
Pourquoi les fonds d’étuis conventionnels créent-ils un goulot d’étranglement au conditionnement ?↑
Un étui peu coûteux peut devenir cher une fois arrivé à la table d’emballage. Les opérateurs doivent parfois plier plusieurs rabats successivement, maintenir le fond d’équerre, appliquer du ruban adhésif, contrôler la fermeture et corriger les étuis mal fermés. Chaque mouvement supplémentaire devient plus important lorsque le volume de commandes augmente. L’utilisation de ruban ajoute aussi des tâches d’achat, de réapprovisionnement, d’élimination et de gestion du poste de travail.
Le problème est plus sérieux avec les pots en verre, les bouteilles ou autres charges concentrées. Un carton trop faible, un produit mal ajusté, un rainage imprécis ou un fond incomplètement fermé peuvent provoquer un affaissement, un désalignement, des graphismes endommagés ou la perte du produit. Les équipes de marque font alors face à un second problème : un étui générique ou déformé affaiblit la présentation en rayon, même lorsque le produit est haut de gamme.
Un fond automatique traite ces problèmes liés grâce à une structure pliante préencollée. Lorsque l’étui à plat est ouvert et mis d’équerre, les panneaux du fond se placent en position de verrouillage. La solution n’est toutefois pas « automatiquement résistante ». La précision structurelle, la performance de l’adhésif, le choix du carton, le montage correct et les essais de charge restent essentiels.
Sommaire
Qu’est-ce qu’un étui pliant à fond automatique personnalisé ?↑
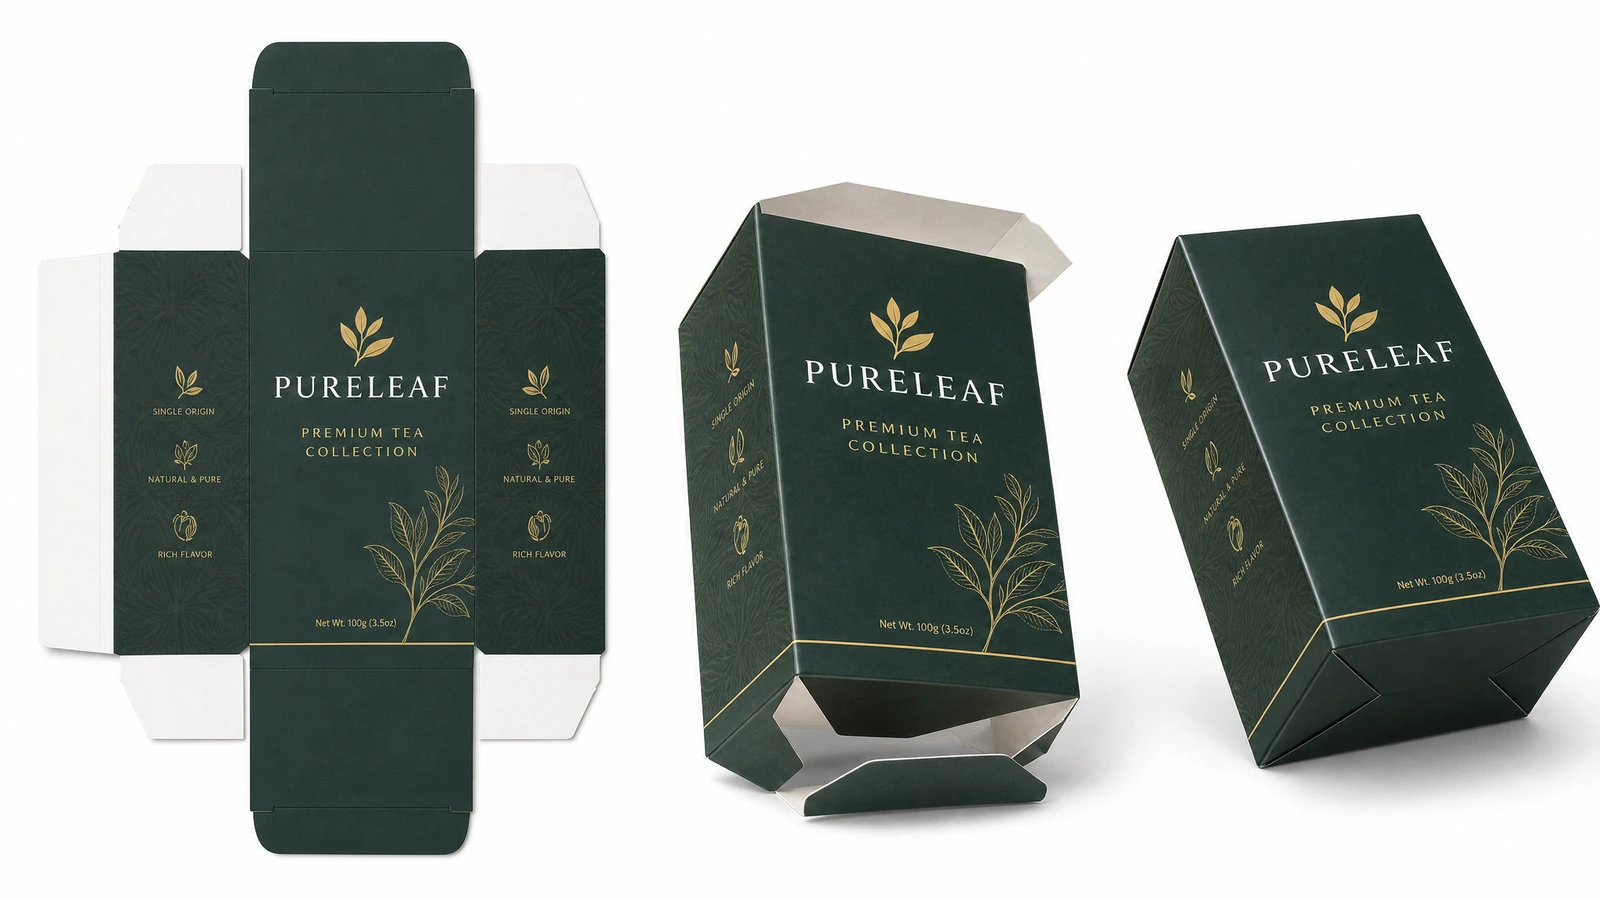
Un étui personnalisé à fond automatique, également appelé étui à fond automatique ou à verrouillage instantané, est fourni à plat, ses panneaux de fond étant déjà collés dans une configuration pliante connectée. La mise d’équerre de l’étui fait se déployer ces panneaux pour former la base. Aucun ruban adhésif ni colle supplémentaire n’est normalement nécessaire pour former le fond au poste d’emballage. Les références commerciales décrivent une base préencollée qui prend rapidement sa forme et qui est destinée à contenir des produits plus lourds que les simples fermetures pliantes, sous réserve du matériau choisi et de l’application approuvée.structure à fond automatique préencollée[1]
Cette structure appartient à la famille plus large des caisses préencollées documentée par le code de conception d’emballages FEFCO[2]. Un rabat supérieur rentrant est souvent associé, mais la fermeture supérieure, les rabats anti-poussière, les détails de verrouillage, l’insert, la fenêtre et la zone d’étiquette inviolable doivent être conçus en fonction du produit réel et du canal de vente.
La capacité de charge de l’étui ne peut pas être déduite des mots « fond automatique ». La géométrie du fond n’est qu’une partie de l’emballage. Le calibre du carton, la composition des fibres, le profil de cannelure le cas échéant, les dimensions des panneaux, le sens des fibres, la qualité du rainage, la surface d’encollage, la répartition du poids du produit et l’humidité de stockage peuvent tous modifier les performances. Les choix de carton ondulé doivent être évalués selon des considérations appropriées d’empilage et de perforation plutôt qu’en se fiant à un nom générique de carton ; un aperçu sectoriel de la construction du carton ondulé explique pourquoi la cannelure, le papier de couverture, le papier médium et la méthode d’essai doivent être considérés ensemble.principes de sélection du carton ondulé[3]
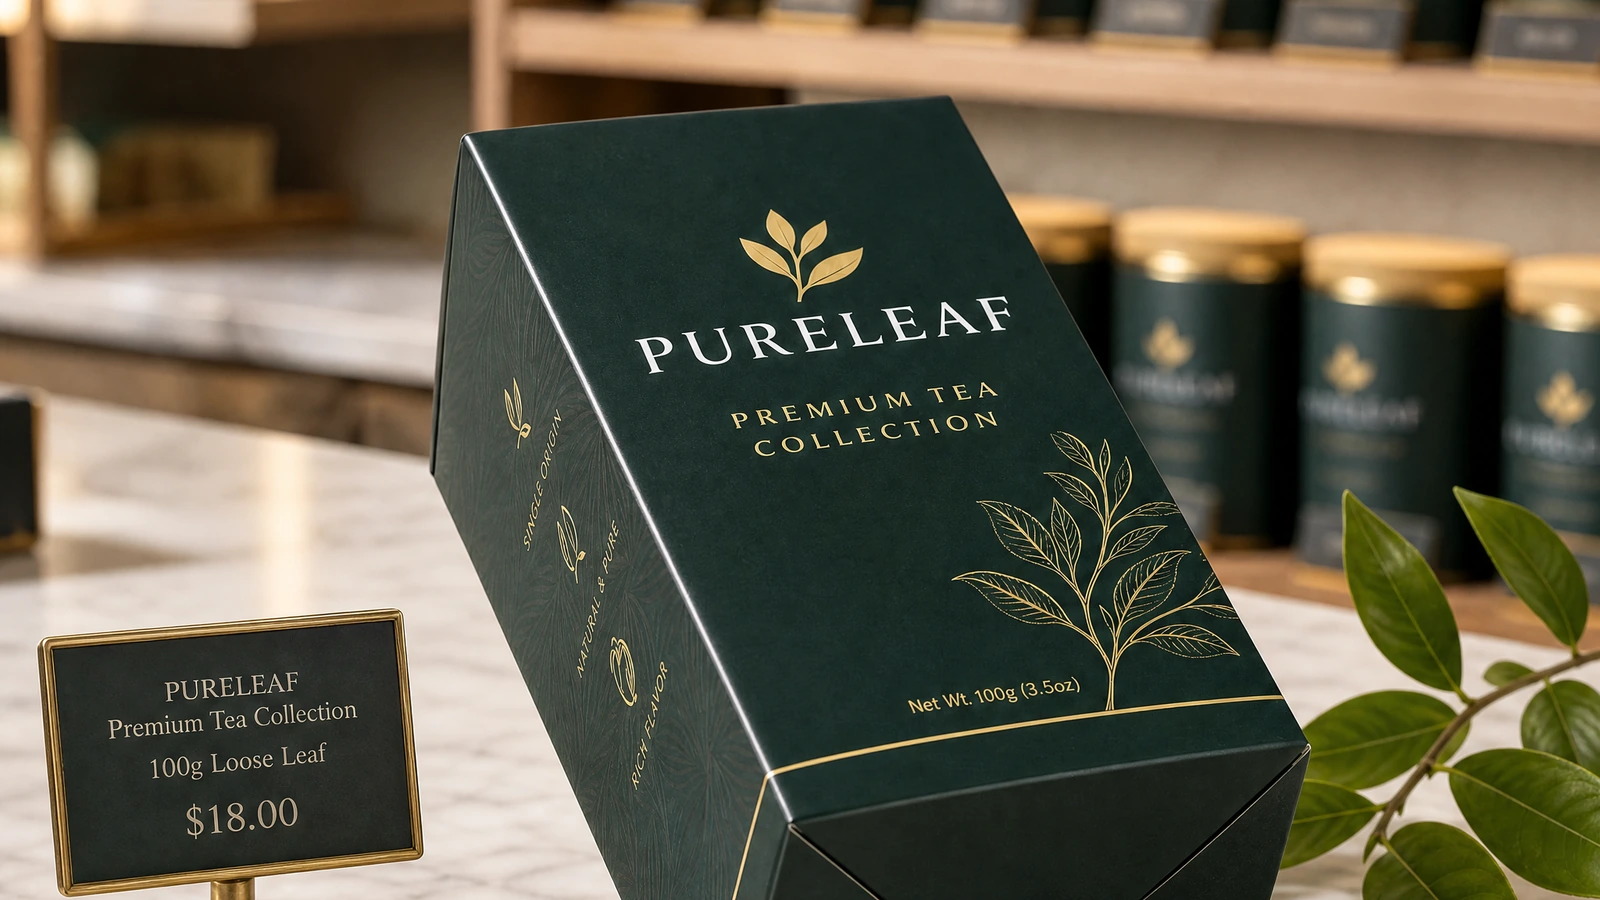
Les options de conception peuvent inclure l’impression CMJN ou en tons directs, des graphismes extérieurs ou intérieurs, des traitements mats ou brillants, une pelliculation soft-touch, le marquage à la feuille métallique, le gaufrage, le débossage, le vernis sélectif UV, des fenêtres, des languettes de suspension, des inserts et des étiquettes inviolables. Il s’agit de possibilités de personnalisation, et non de capacités de production confirmées pour ce SKU provisoire. Chaque option doit être confirmée lors du devis, car les revêtements et pelliculages peuvent affecter la recyclabilité, le choix de l’adhésif, le comportement au rainage, le coût et le cheminement de production.
Comment spécifier et approuver l’étui ?↑
1. Définir le produit emballé avant de choisir le carton
Consignez les dimensions extérieures maximales du produit, son poids emballé, son orientation, son centre de gravité, ses points de contact, sa fragilité et l’utilisation éventuelle d’un insert ou d’un sachet protecteur. Précisez si l’étui est une unité de vente au détail, un emballage d’expédition e-commerce ou un étui intérieur placé dans une caisse de transport distincte. Un étui pliant performant en rayon peut néanmoins nécessiter une protection extérieure pour la distribution par colis.
2. Confirmer les dimensions intérieures et le jeu de chargement
Les demandes de devis doivent préciser si la longueur, la largeur et la hauteur sont des mesures intérieures ou extérieures. Les dimensions intérieures sont généralement plus utiles pour l’ajustement du produit, mais le plan structurel doit tenir compte de l’épaisseur du matériau, des plis, des inserts et du jeu de chargement. Évitez de recopier les dimensions d’une boîte concurrente sans vérifier le produit réel.
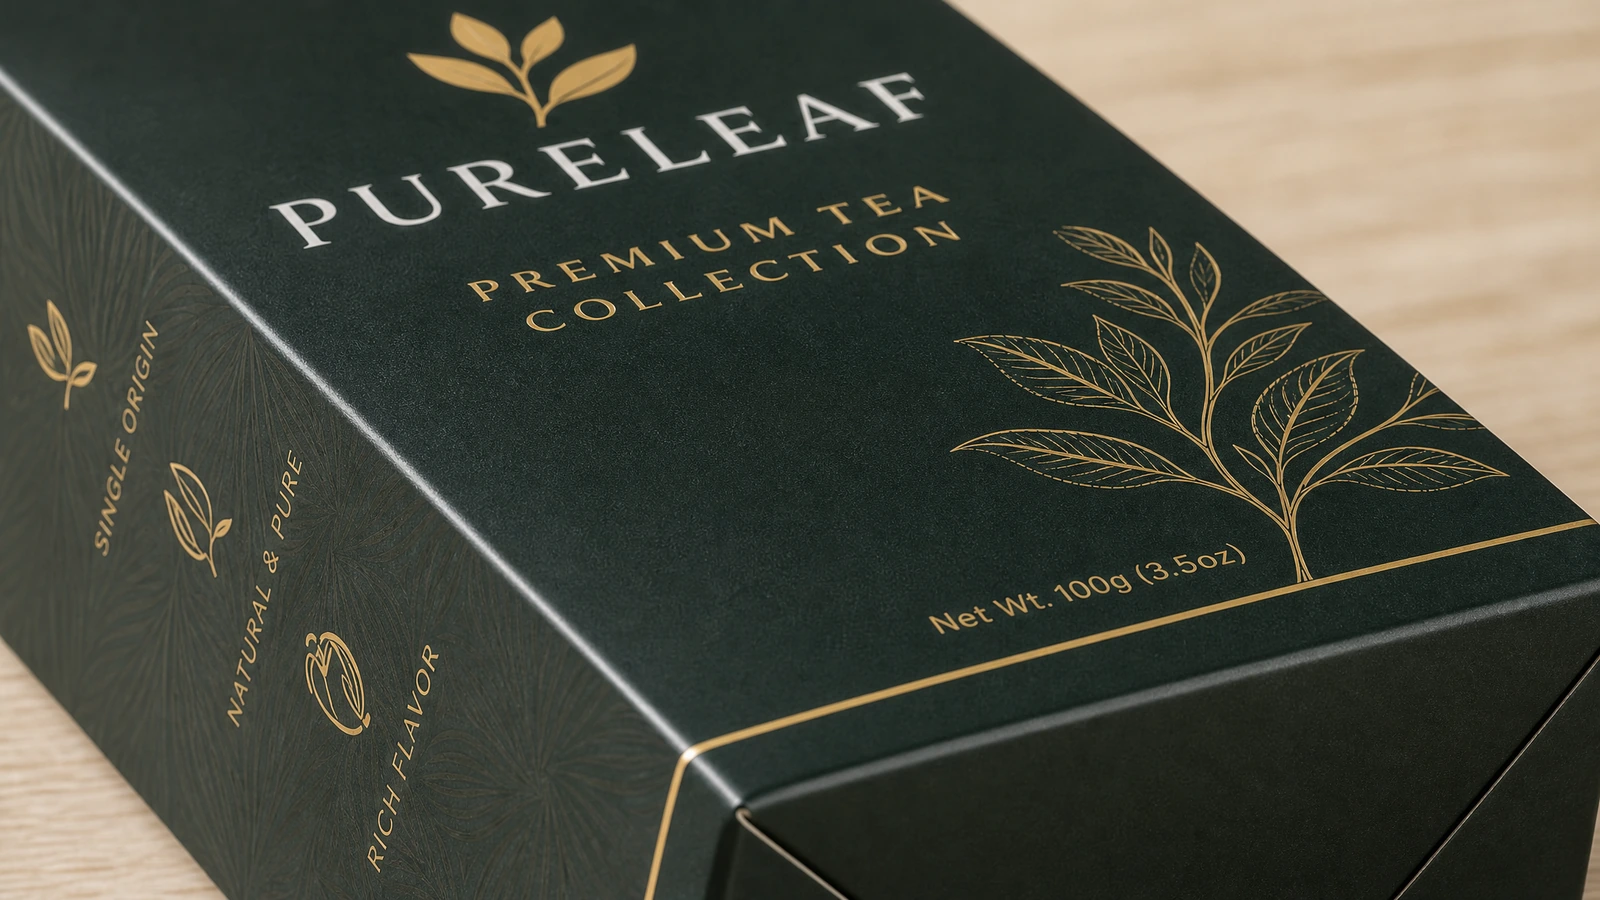
La lisibilité des graphismes doit être vérifiée sur l’étui assemblé, et pas seulement sur le tracé à plat. Éloignez les textes essentiels, codes-barres, mentions réglementaires, logos et instructions d’ouverture des lignes de découpe, rainages, zones de collage et transitions de panneaux. Vérifiez l’alignement des panneaux avant, latéral, arrière, supérieur et inférieur lorsque l’étui est monté.
3. Sélectionner un matériau candidat après revue technique
Le carton plat, le carton kraft, le carton recyclé et les qualités de carton ondulé sont présents sur le marché, mais aucune qualité ne doit être acceptée uniquement parce qu’elle est courante pour un produit similaire. Pour les emballages ondulés, les essais ECT et Mullen mesurent des propriétés différentes : l’ECT évalue la compression sur chant et la contribution à l’empilage, tandis que l’essai Mullen mesure la résistance à l’éclatement. Une comparaison technique explique pourquoi la méthode choisie doit correspondre au risque de distribution plutôt qu’être considérée comme une simple appellation de résistance interchangeable.sélection des essais ECT et Mullen[4]
4. Créer le tracé de découpe autour du matériau choisi
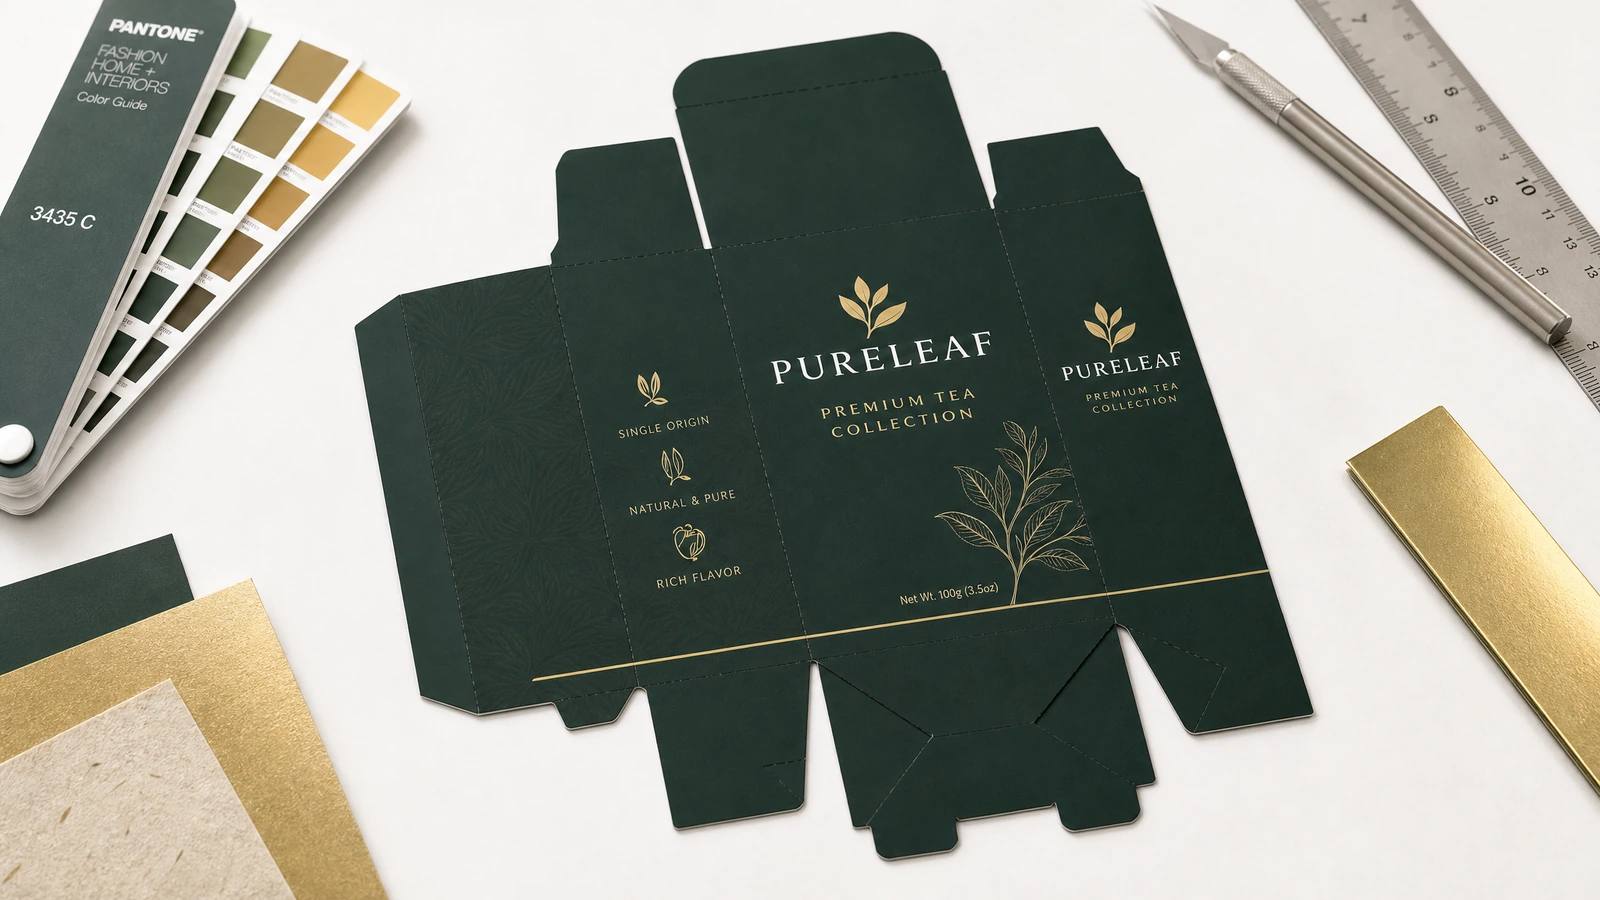
Le tracé de découpe doit être créé après détermination du matériau et des dimensions du produit. Il doit identifier les lignes de coupe, lignes de rainage, zones de collage, fonds perdus, marges de sécurité, orientation des panneaux et séquence de fermeture. Les tracés de fond automatique et de fond 1-2-3 ne sont pas interchangeables : la version automatique utilise des panneaux connectés préencollés, tandis que la version à verrouillage manuel exige que l’opérateur replie plusieurs rabats en place. Les recommandations structurelles comparant les deux configurations montrent pourquoi le mécanisme du fond doit être conçu avant la finalisation des graphismes.planification du tracé de fond automatique[5]
5. Contrôler les graphismes avant de réaliser un échantillon physique
Le contrôle préalable doit vérifier la version du tracé, les dimensions du document, la résolution des images, le mode colorimétrique, les polices, les paramètres de surimpression, le contraste du code-barres, le fond perdu, les zones de sécurité, les tons directs et les couches d’encre blanche le cas échéant. L’épreuve approuvée doit distinguer clairement les lignes structurelles du contenu imprimable et identifier les plaques de finition éventuelles.
6. Approuver un échantillon physique monté
Un aperçu à l’écran peut aider à repérer les problèmes de mise en page, mais il ne peut pas démontrer l’ajustement, la rigidité du carton, le comportement au rainage, l’intégrité de l’adhésif ou la performance sous charge. L’échantillon d’approbation doit être monté, rempli avec le produit réel, ouvert et fermé à plusieurs reprises si nécessaire, puis examiné sous un éclairage réaliste. Si l’emballage doit être expédié, un échantillon représentatif conditionné doit subir un essai de distribution documenté adapté au canal de vente.
7. Verrouiller la spécification approuvée
La spécification d’achat doit consigner la révision finale du tracé, les dimensions intérieures, la désignation du matériau, la norme d’impression, les finitions, les zones adhésivées, les critères d’inspection, la méthode d’emballage, le fichier graphique et la référence de l’échantillon approuvé. Cela empêche qu’une épreuve approuvée visuellement devienne l’unique source de vérité.
Quel style de fond convient à votre activité ?↑
| Facteur de décision |
Fond automatique |
Fond à verrouillage manuel / fond 1-2-3 |
Fond à rabat simple ou adhésivé |
| Formation du fond |
Les panneaux préencollés se mettent en place lorsque l’étui est mis d’équerre |
Plusieurs languettes sont pliées et verrouillées manuellement |
Les rabats sont rentrés, collés ou adhésivés selon la conception |
| Priorité de conditionnement |
Montage rapide et répétable pour les opérations récurrentes |
Coût de transformation inférieur, avec assemblage manuel accepté |
Construction simple et économique pour les applications légères adaptées |
| Tendance des coûts |
Coût de transformation généralement supérieur en raison des étapes supplémentaires de collage et de structure |
Souvent moins coûteux que le fond automatique tout en conservant une base verrouillée |
Souvent le coût structurel le plus bas, bien que la main-d’œuvre et le ruban puissent augmenter le coût total |
| Décision de résistance |
Dépend du matériau, des dimensions, de l’intégrité du collage, du chargement et des essais sur échantillon |
Peut offrir un verrouillage manuel robuste ; des essais d’application restent nécessaires |
Doit être soigneusement adapté au poids et au mode de fermeture |
| Mode d’exploitation optimal |
SKU répétitifs, fréquence de conditionnement élevée, cohérence de présentation |
Volumes plus faibles, programmes sensibles au coût, conditionnement manuel |
Produits légers ou opérations où une fermeture simple suffit |
| Risque principal |
Mauvais verrouillage, adhérence insuffisante, surcharge ou tolérance dimensionnelle médiocre |
Séquence de pliage incorrecte ou assemblage opérateur plus lent |
Ouverture du fond, dépendance au ruban ou présentation faible |
Le tableau sépare le coût de transformation de l’étui du coût total d’exploitation. Les comparaisons sectorielles indiquent régulièrement que les étuis à verrouillage manuel coûtent moins cher à produire, car ils n’intègrent pas le dispositif de préencollage automatique, tandis que les étuis à fond automatique privilégient la vitesse de montage.compromis de coût entre fond automatique et fond à verrouillage manuel[6] Le choix correct dépend de l’utilisation des étuis par équipe, du coût de la main-d’œuvre, de la consommation de ruban, du nombre de SKU, de l’exposition aux dommages et de la valeur accordée à la cohérence de présentation.
Choisissez le fond automatique lorsque le montage rapide et répété est précieux et que l’échantillon physique réussit les essais requis. Choisissez le verrouillage manuel lorsque les opérateurs peuvent accepter des étapes de pliage supplémentaires et que l’écart de coût des étuis compte davantage que le débit. Choisissez une structure plus simple à rabat ou adhésivée lorsque le poids du produit et les risques de distribution ne justifient pas un fond plus complexe.
Quels essais effectuer avant l’approbation de production ?↑
L’acceptation doit commencer par l’ajustement et le fonctionnement. Montez l’étui à partir de sa forme à plat et vérifiez que la base s’ouvre sans déchirure, déformation ni force excessive. Vérifiez que les panneaux du fond atteignent leur position prévue et que les joints collés ne se soulèvent pas, ne se froissent pas, ne débordent pas et ne gênent pas le chargement. Répétez le contrôle sur plusieurs échantillons au lieu d’approuver un étui unique idéal.
- Inspection dimensionnelle : comparez les dimensions intérieures, l’équerrage des panneaux, l’alignement des rabats et le jeu produit avec la spécification approuvée.
- Engagement du fond : confirmez le verrouillage complet après montage et recherchez tout chevauchement incomplet ou interférence entre panneaux.
- Inspection de l’adhésif : contrôlez l’emplacement du collage, la prise, l’arrachement des fibres si nécessaire, les débordements et la compatibilité avec les surfaces imprimées ou pelliculées.
- Essai de charge et d’orientation : utilisez le produit réel, l’insert et l’orientation d’emballage prévue. La capacité et la quantité appropriée doivent être déterminées par cette évaluation physique.
- Contrôle de compression et d’empilage : effectuez l’essai lorsque l’entreposage, la palettisation ou la présentation empilée en magasin créent une compression prolongée.
- Simulation de distribution : évaluez les chocs, vibrations, compressions, manipulations et conditions environnementales lorsque l’étui participe à l’expédition.
- Inspection d’impression : comparez la couleur, le repérage, le revêtement, la lisibilité du code-barres, le placement des finitions, les rayures et la lisibilité du texte avec l’épreuve approuvée.
ASTM D4169 fournit un cadre reconnu pour tester les performances des conteneurs et systèmes d’expédition face aux risques planifiés des cycles de distribution.essais de performance des conteneurs d’expédition Le niveau d’assurance, la séquence d’essai, le conditionnement, le nombre d’échantillons et les critères d’acceptation exacts doivent être choisis pour l’environnement réel de distribution ; citer simplement une norme ne prouve pas qu’un étui l’a réussie.
Les aliments, cosmétiques, compléments ou produits pour enfants peuvent entraîner des obligations supplémentaires en matière de matériaux, d’étiquetage, de traçabilité et de réglementation. Ces exigences dépendent du produit emballé et du contact direct ou indirect de l’étui. La conformité doit donc rester une donnée documentée du projet, et non une propriété supposée d’un étui en carton plat.
Quels facteurs influencent le coût, la quantité minimale de commande et le délai ?↑
Le devis exige plus qu’une taille de boîte. Les variables de prix importantes comprennent le grade et l’épaisseur du carton, la surface du flan à plat, la quantité commandée, le nombre de versions graphiques, le procédé d’impression, la couverture d’encre, l’impression intérieure, l’outillage, le préencollage, les fenêtres, les inserts, les finitions spéciales, les épreuves, les exigences d’inspection, la configuration d’emballage, le mode de transport et la destination.
Aucune quantité minimale de commande, aucun délai de production, poids unitaire, capacité de charge, certification ou gamme standard de matériaux vérifiés en usine n’a été fourni pour le SKU provisoire NSKU-725-03. Ces éléments doivent rester des résultats de devis, d’échantillonnage ou d’essais. Ils ne doivent pas être déduits des offres concurrentes.
Les délais annoncés par les fournisseurs varient fortement. Un guide d’achat sectoriel indique que le délai d’approvisionnement des emballages peut aller de quelques jours à plusieurs mois et donne, pour certaines routes, des références outre-mer allant jusqu’à 6–15 semaines, transport compris.références de délais d’approvisionnement des emballages[8] Ces chiffres sont des références de marché et non des délais de production promis pour ce produit.
Les acheteurs de faibles volumes doivent également s’attendre à ce que les coûts de mise en route influencent le prix unitaire. Des échanges de petites entreprises indiquent que de nombreux fournisseurs d’emballages demandent encore 250–1,000 ou plus pour certains projets personnalisés à fond perdu intégral, malgré la disponibilité de l’impression numérique.expérience d’acheteurs concernant les faibles quantités minimales[9] La réponse pratique consiste à chiffrer la quantité requise et quelques paliers de volume supérieurs, puis à comparer le risque de stock aux économies de coût unitaire.
Un modèle de coût plus sûr inclut le prix de l’étui, l’outillage, les épreuves, le transport, les frais d’importation applicables, le stockage, la main-d’œuvre de conditionnement, le ruban, les rebuts, les dommages et les retouches. La construction à fond automatique est surtout intéressante lorsque son coût de transformation supplémentaire est compensé par une efficacité répétable du conditionnement ou une réduction des manipulations de fermeture.
Pour la livraison et les commandes répétées, les étuis doivent rester à plat, secs, protégés contre l’écrasement et étiquetés par SKU, révision graphique, quantité et lot. Une nouvelle commande doit faire référence au tracé approuvé et à l’échantillon physique, tout en vérifiant si le produit, les graphismes, l’approvisionnement en carton, l’itinéraire d’expédition ou les exigences de conformité ont changé.
Quels sont les principaux enseignements pour les achats ?↑
- Il s’agit d’une catégorie de recherche commerciale ciblée mais étroite. — volume de recherche mensuel aux États-Unis : 50, volume de recherche mensuel mondial : 90, difficulté du mot-clé : 10 % et CPC : $8.09 (2026-08-11) (Source).
- Les comparaisons d’exploitation publiées montrent un avantage notable en matière de vitesse d’assemblage. — Les étuis à fond automatique sont estimés à 2–5 secondes par étui, contre 10–20 secondes pour plier et fermer manuellement au ruban le fond d’une caisse RSC, soit environ 2–4 fois plus rapides (Source[11]).
- Les échanges entre acheteurs professionnels soutiennent la construction à fond automatique pour les charges concentrées de bouteilles. — Un exemple issu d’une communauté de l’emballage recommande spécifiquement un fond automatique plutôt qu’un fond à rabat standard pour une bouteille de 213 g, tout en exigeant un essai sur échantillon adapté au produit (Source[12]).
- Un fond automatique n’est pas synonyme de résistance illimitée. — Les dimensions du produit, son orientation emballée, les spécifications du carton, l’intégrité de l’adhésif, les inserts, l’exposition environnementale et les résultats des essais sur échantillon déterminent la capacité.
- La meilleure comparaison porte sur le coût total emballé. — Incluez la transformation, la main-d’œuvre, le ruban, le stockage, les rebuts, le transport, les dommages et l’exposition au stock au lieu de choisir uniquement selon le prix unitaire de l’étui.
Comment passer du concept à la production ?↑
Les boîtes personnalisées à fond automatique peuvent combiner montage efficace, base préencollée sûre, stockage à plat et présentation de marque en magasin. Leur valeur est maximale lorsque le même étui est conditionné de façon répétée et que la structure est conçue autour du produit réel plutôt que choisie selon une affirmation générique de résistance.
Un projet fiable commence par les dimensions intérieures et le poids emballé du produit, puis passe par la sélection du matériau, la conception structurelle, le contrôle préalable des graphismes, un échantillon physique monté, les essais de charge et de distribution et une spécification d’achat verrouillée. Cette séquence réduit les principaux risques : mauvais ajustement, mauvais verrouillage, joints adhésifs faibles, erreurs d’impression par rapport à la découpe, chargement instable et compromis inattendus sur les délais ou le coût unitaire.
Demandez un devis fondé sur la spécification et un prototype physique pour NSKU-725-03, à partir des dimensions de votre produit, de son poids emballé, de la quantité, des graphismes, des exigences de finition, de la destination et du mode de distribution prévu.


Les informations ci-dessous sont requises pour la connexion via les réseaux sociaux
Se connecter
Créer un nouveau compte